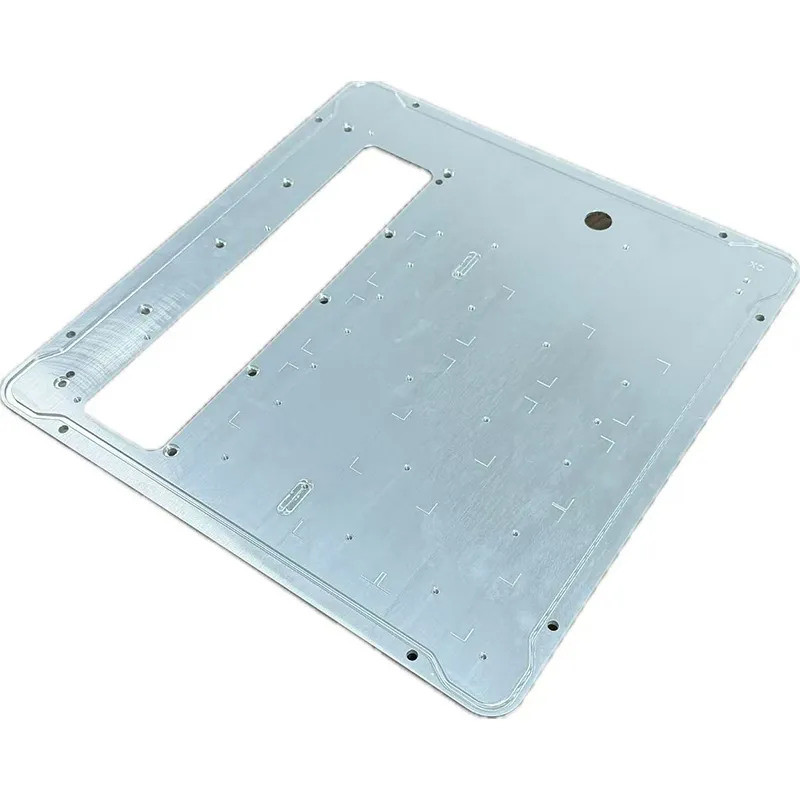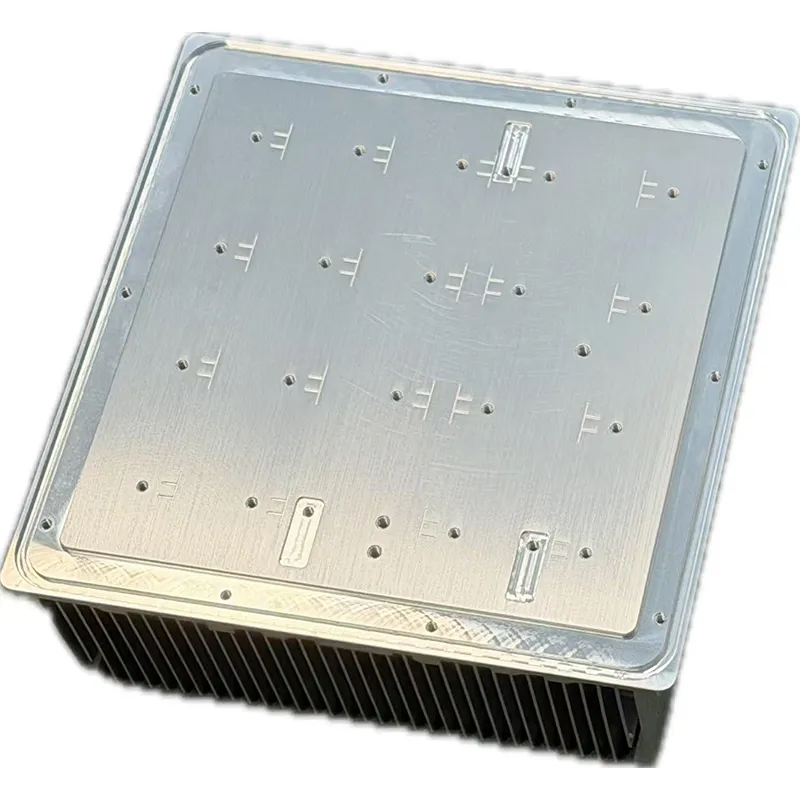


Теплоотводящий корпус электродвигателя: цены от производителя
2026-10-13
Теплоотводящий корпус электродвигателя: инженерный подход к выбору и ценообразованию
Теплоотводящий корпус электродвигателя — это не просто защитная оболочка, а критически важный элемент системы терморегуляции, напрямую влияющий на КПД, срок службы и надежность электропривода. В условиях роста плотности мощности современных двигателей (особенно в сервоприводах, тяговых двигателях электромобилей и промышленной автоматизации) традиционные методы охлаждения становятся недостаточными. Инженеры все чаще обращаются к решениям с интегрированными каналами жидкостного охлаждения или сложной геометрией ребер, изготовленных из алюминиевых сплавов высокой чистоты.
Цены на такие компоненты варьируются в широких пределах и зависят от сложности профиля, типа сплава, объема партии и требований к механической обработке. Для закупщиков и конструкторов ключевой задачей является не поиск «самой низкой цены», а оптимизация соотношения «тепловая эффективность / стоимость владения». В данной статье мы разберем технические аспекты проектирования теплоотводящих корпусов, факторы формирования стоимости и критерии выбора надежного производителя, способного обеспечить стабильное качество партий.
Роль корпуса в системе теплоотвода: больше, чем просто защита
В классических асинхронных двигателях корпус часто выполняет лишь структурную функцию, а охлаждение обеспечивается внешним вентилятором. Однако в современных высоконагруженных системах, таких как частотно-регулируемые приводы или двигатели для робототехники, тепловыделение происходит внутри статора и ротора с высокой интенсивностью. Здесь теплоотводящий корпус электродвигателя становится активным участником процесса теплопередачи.
Основные функции современного теплоотводящего корпуса:
- Отвод тепла от обмоток статора: Корпус должен иметь максимальный тепловой контакт с активной частью двигателя. Использование алюминиевых сплавов с высокой теплопроводностью (например, серий 6xxx) позволяет эффективно передавать тепло от статора к внешней среде или охлаждающей жидкости.
- Структурная жесткость: Корпус воспринимает механические нагрузки, вибрации и крутящие моменты. Он должен сохранять геометрическую стабильность при температурных расширениях, чтобы избежать заклинивания подшипников или нарушения воздушного зазора между ротором и статором.
- Интеграция каналов охлаждения: В прецизионных решениях внутри корпуса формируются сложные лабиринтные каналы для циркуляции воды или масляно-эмульсионных смесей. Это требует высокоточного литья или экструзии с последующей герметизацией.
Инженерный опыт показывает, что ошибка в расчете толщины стенки корпуса всего на 1–2 мм может привести к локальному перегреву обмоток на 10–15°C, что сокращает срок службы изоляции вдвое по правилу Монтзингера. Поэтому точность изготовления и однородность материала имеют первостепенное значение.
Материалы и технологии производства: влияние на цену
Стоимость теплоотводящего корпуса электродвигателя формируется на этапе выбора материала и технологии. На рынке доминируют два основных подхода: литье под давлением и экструзия с последующей механической обработкой.
1. Алюминиевые сплавы: выбор между теплопроводностью и прочностью
Для теплоотводящих элементов наиболее востребованы сплавы серий 3xxx, 5xxx, 6xxx и 7xxx, а также специализированные литейные сплавы типа A356.2.
- Сплав A356.2: Идеален для литья сложных форм. Обладает хорошей текучестью, что позволяет создавать тонкостенные конструкции с внутренними каналами охлаждения. После термообработки (T6) достигает высокой прочности.
- Серия 6xxx (Al-Mg-Si): Стандарт для экструдированных профилей. Отличается оптимальным балансом теплопроводности (около 180–200 Вт/(м·К)) и коррозионной стойкости. Легко поддается анодированию и механической обработке.
- Серия 7xxx (Al-Zn-Mg): Используется в сверхнагруженных узлах, где требуется высокая удельная прочность, но теплопроводность может быть немного ниже, чем у чистого алюминия.
Компания ООО «Гуанси Синьчан Высокоточная Промышленность», являющаяся дочерним предприятием группы «Синьчан», использует вертикально интегрированную модель производства. Наличие собственной сырьевой базы, включая производство высокочистых слитков A356.2 на смежном предприятии ООО «Гуанси Тяньчэн Алюминиевая Промышленность», позволяет контролировать химический состав сплава на атомарном уровне. Это исключает примеси, снижающие теплопроводность, и гарантирует стабильность свойств от партии к партии.
2. Технологии формообразования
Литье под давлением: Подходит для массового производства корпусов сложной геометрии. Позволяет интегрировать крепежные элементы и каналы охлаждения непосредственно в форму. Недостаток — возможность образования пористости, которая ухудшает теплопередачу и герметичность.
Экструзия + ЧПУ-обработка: Экструдированный профиль обеспечивает идеальную структуру металла без пористости, что максимизирует теплопроводность. Последующая обработка на станках с ЧПУ (например, фрезерование посадочных мест под подшипники) дает высочайшую точность. Этот метод дороже для простых форм, но экономически эффективен для прецизионных двигателей.
Производственная инфраструктура ООО «Гуанси Синьчан Высокоточная Промышленность» включает шесть экструзионных прессов усилием от 600 до 2800 тонн и парк из 20 станков с ЧПУ (в том числе Brother). Это позволяет реализовывать гибридные подходы: экструзия основного тела корпуса для обеспечения теплоотвода и точная фрезеровка интерфейсов для сборки.
Ключевые параметры при заказе теплоотводящего корпуса
При формировании технического задания (ТЗ) для поставщика необходимо четко определить следующие параметры. Отклонение в любом из них существенно влияет на итоговую цену.
| Параметр | Описание и влияние на стоимость | Рекомендации |
|---|---|---|
| Тепловая мощность (Q) | Количество тепла, которое корпус должен отвести (Вт). Определяет площадь поверхности и объем каналов охлаждения. | Указывайте пиковую и номинальную тепловую нагрузку. Запас по площади поверхности 10–15% снижает риск перегрева. |
| Материал сплава | Тип алюминия (A356, 6063, 6061 и др.). Чистота сплава влияет на теплопроводность. | Для высоких нагрузок требуйте сертификаты химического состава. Сплавы с низким содержанием железа предпочтительнее для теплоотвода. |
| Точность размеров (IT) | Допуски на посадочные места подшипников, фланцы и плоскости сопряжения. | Стандарт IT7–IT8 для посадок подшипников. Более жесткие допуски требуют шлифовки или хонингования, что увеличивает цену на 20–30%. |
| Герметичность каналов | Давление, которое должны выдерживать внутренние каналы жидкостного охлаждения без утечек. | Обычно тестируется при давлении 0.5–1.0 МПа. Укажите метод тестирования (воздух/вода) и критерии приемки. |
| Поверхностная обработка | Анодирование, порошковая окраска, пескоструйная обработка. | Анодирование улучшает коррозионную стойкость, но может слегка снизить теплоотдачу на границе «корпус-среда». Для жидкостного охлаждения важно качество внутренней поверхности каналов. |
Сравнение технологий: Литье vs Экструзия
Выбор между литым и экструдированным корпусом зависит от серии двигателя и требований к производительности.
| Критерий | Литье под давлением (A356.2) | Экструзия + ЧПУ (Серия 6xxx) |
|---|---|---|
| Сложность геометрии | Высокая. Возможность создания внутренних полостей и интегрированных креплений. | Средняя. Ограничена постоянным сечением профиля, но компенсируется сборкой и фрезеровкой. |
| Теплопроводность | Средняя. Риск микропористости может создавать термические барьеры. | Высокая. Плотная структура экструдированного металла обеспечивает лучший перенос тепла. |
| Механическая прочность | Хорошая, но зависит от качества литья и отсутствия дефектов. | Отличная. Вытянутая зернистая структура повышает прочность на разрыв. |
| Стоимость инструмента | Высокая. Сложные литейные формы дороги в изготовлении. | Ниже. Экструзионные матрицы дешевле и быстрее в производстве. |
| Серийность | Эффективно для крупных серий (тысячи штук). | Эффективно для малых и средних серий, а также прототипов. |
Из инженерной практики следует: для двигателей общего назначения (IE1, IE2) чаще применяют литье из-за низкой стоимости в больших объемах. Для сервомоторов, шпинделей станков и тяговых двигателей (где важен каждый ватт отведенного тепла) предпочтение отдается экструдированным корпусам с точной ЧПУ-обработкой.
Примеры промышленного применения
Понимание контекста использования помогает правильно выбрать спецификацию корпуса.
1. Сервоприводы для робототехники
Условия: Высокая динамика, частые циклы разгона и торможения, ограниченное пространство установки.
Требования: Компактность, высокий момент на единицу массы, эффективный отвод пиковых тепловых нагрузок.
Решение: Корпуса из экструдированного профиля алюминия 6063 с фрезерованными посадочными местами под прецизионные подшипники. Использование полых структур для снижения инерции.
Риск: Перегрев при непрерывной работе на предельных оборотах.
Инженерный совет: Интегрировать датчики температуры непосредственно в корпус near обмоток для мониторинга в реальном времени.
2. Тяговые двигатели электромобилей (EV)
Условия: Вибрации, ударные нагрузки, необходимость работы в широком диапазоне температур (-30°C…+80°C), высокие требования к весу.
Требования: Максимальная легкость, интеграция с системой жидкостного охлаждения автомобиля, герметичность.
Решение: Литые корпуса из сплава A356.2 с развитой системой внутренних каналов для циркуляции гликолевого раствора.
Риск: Утечка охлаждающей жидкости в статор, что приводит к короткому замыканию.
Инженерный совет: Обязательное проведение 100% теста на герметичность каждого корпуса перед сборкой двигателя. Контроль качества литья рентгеновским методом для выявления скрытых пор.
Как формируется цена: факторы затрат
Запрос «теплоотводящий корпус электродвигателя цены» часто приводит к разбросу значений. Чтобы получить коммерчески обоснованное предложение, учитывайте следующие составляющие цены:
- Стоимость сырья: Привязана к биржевым ценам на алюминий (LME). Вертикально интегрированные производители, такие как ООО «Гуанси Синьчан Высокоточная Промышленность», могут предлагать более стабильные цены, так как контролируют этап выплавки слитков.
- Сложность профиля/формы: Чем сложнее геометрия, тем выше стоимость экструзионной матрицы или литейной формы. Амортизация инструмента распределяется на объем партии.
- Механическая обработка: Количество операций ЧПУ (фрезеровка, сверление, нарезка резьбы) напрямую влияет на время изготовления и стоимость часа работы станка.
- Контроль качества: Внедрение систем ISO 9001 и ISO 14001, наличие лаборатории для спектрального анализа и тестирования на герметичность увеличивает накладные расходы, но снижает риск брака у клиента.
- Логистика и упаковка: Для экспортных поставок (например, в страны АСЕАН, Европу или Россию) важна надежная упаковка, предотвращающая повреждение точных поверхностей при транспортировке.
Компания ООО «Гуанси Синьчан Высокоточная Промышленность», обладая годовым объемом экструзии 10 000 тонн и мощностью выпуска продукции около миллиарда юаней, предлагает гибкую ценовую политику. Прямые поставки от производителя исключают наценки посредников, а наличие собственных линий анодирования и лазерной маркировки позволяет завершить цикл обработки на одном предприятии, сокращая логистические издержки и сроки производства.
Чек-лист для закупщика: как выбрать поставщика
При выборе партнера для поставки теплоотводящих корпусов обратите внимание на следующие пункты:
- Наличие собственного экструзионного парка: Это гарантирует контроль над качеством профиля и сроками. Если производитель покупает профиль на стороне, он зависим от чужих графиков.
- Возможности ЧПУ-обработки: Проверьте парк станков. Наличие многоосевых обрабатывающих центров позволяет выполнять сложные детали за одну установку, повышая точность.
- Сертификация и аудит: Запросите сертификаты ISO 9001. Для автомобильных применений критичен стандарт IATF 16949. Узнайте, проводит ли поставщик внутренний аудит процессов.
- Инженерная поддержка: Способен ли поставщик участвовать в DFM (Design for Manufacturing) анализе? Помощь в оптимизации чертежа для снижения стоимости производства без потери функционала — признак зрелого партнера.
- Референс-лист: Опыт работы с похожими отраслями (электроника, автопром, промышленная автоматизация). ООО «Гуанси Синьчан» имеет опыт поставок радиаторов для инверторов, источников бесперебойного питания и автопрома, что подтверждает компетенцию в работе с теплонагруженными деталями.
Часто задаваемые вопросы (FAQ)
В: Какой алюминиевый сплав лучше всего подходит для корпуса двигателя с жидкостным охлаждением?
О: Для литья таких корпусов оптимальным является сплав A356.2 благодаря его хорошей текучести и способности создавать тонкие стенки каналов. После термообработки T6 он обеспечивает необходимую прочность. Для экструдированных элементов часто используют сплав 6063, обладающий высокой теплопроводностью и отличной обрабатываемостью.
В: Влияет ли анодирование на эффективность теплоотвода?
О: Да, слой анодного оксидирования является диэлектриком и имеет более низкую теплопроводность, чем чистый алюминий. Однако для внешних поверхностей, отдающих тепло в воздух или через контактную пасту к радиатору, это влияние минимально. Важно не анодировать посадочные поверхности, где требуется электрический контакт или максимальная теплопередача, либо использовать специальные теплопроводные покрытия.
В: Каковы стандартные допуски для посадочных мест подшипников в алюминиевом корпусе?
О: Обычно используются допуски класса IT7 или H7. Из-за разного коэффициента температурного расширения алюминия и стали подшипника, при проектировании необходимо учитывать рабочую температуру двигателя, чтобы избежать ослабления посадки при нагреве. Часто применяют компенсационные стальные гильзы.
В: Можно ли заказать опытную партию корпусов перед крупным заказом?
О: Да, большинство профессиональных производителей, включая ООО «Гуанси Синьчан Высокоточная Промышленность», поддерживают производство прототипов. Это позволяет проверить собираемость, герметичность и тепловые характеристики перед запуском массовой экструзии или литья.
В: Как проверяется герметичность каналов охлаждения?
О: Стандартная процедура включает подачу сжатого воздуха или воды под давлением (обычно 0.5–1.5 МПа, в зависимости от ТЗ) и контроль падения давления или визуальный осмотр на предмет утечек. Для ответственных применений может использоваться гелиевый течеискатель.
Заключение и рекомендации
Выбор теплоотводящего корпуса электродвигателя — это компромисс между тепловой эффективностью, механической прочностью и стоимостью. В 2026 году тренд смещается в сторону интегрированных решений с жидкостным охлаждением и использованием высокочистых алюминиевых сплавов. Для обеспечения надежности вашего конечного продукта критически важно работать с производителем, который контролирует весь цикл: от выплавки сплава до финишной обработки.
Инженерная рекомендация: не экономьте на качестве сырья и контроле герметичности. Дешевый корпус с скрытыми дефектами литья или нестабильным химическим составом может стать причиной дорогостоящего отказа двигателя у конечного клиента, что нанесет ущерб репутации бренда.
Если вы ищете надежного партнера для производства прецизионных алюминиевых корпусов и радиаторов, рассмотрите возможности вертикально интегрированного производства. Компания ООО «Гуанси Синьчан Высокоточная Промышленность» готова предоставить техническую консультацию, рассчитать стоимость инструмента и изготовить пробные образцы в соответствии с вашими чертежами. Мы обеспечиваем полный цикл обработки, строгий контроль качества по стандартам ISO и гибкие условия поставок на международные рынки.
Для получения технического расчета и коммерческого предложения перейдите на страницу продуктовых решений и контактов, где наши инженеры помогут подобрать оптимальную конфигурацию корпуса для вашего электродвигателя.