

Полый теплоотводящий корпус: купить у производителя
2026-10-13
Полый теплоотводящий корпус: инженерные особенности и критерии выбора для промышленных систем
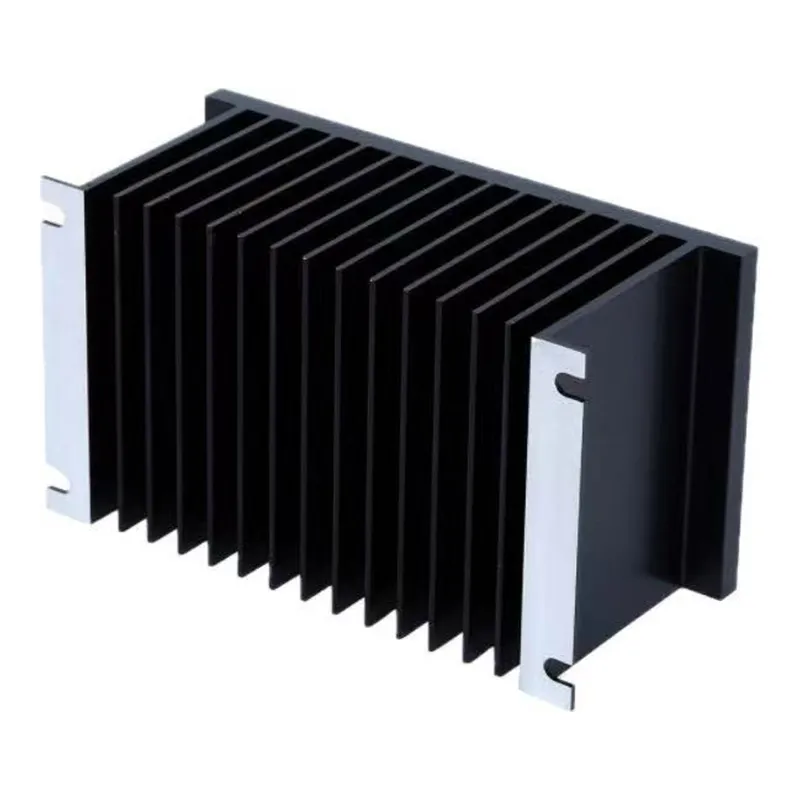
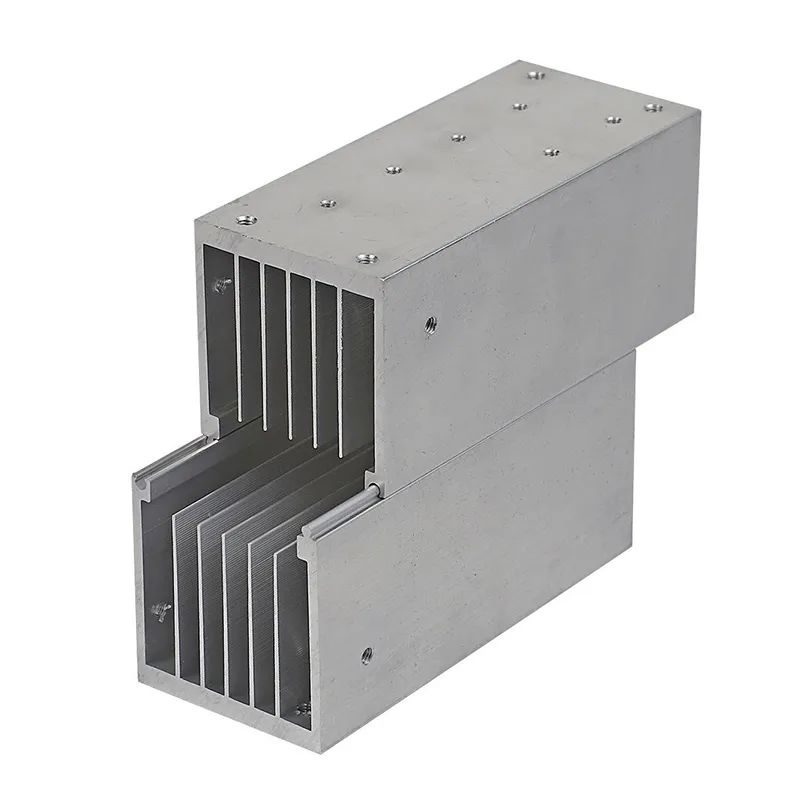
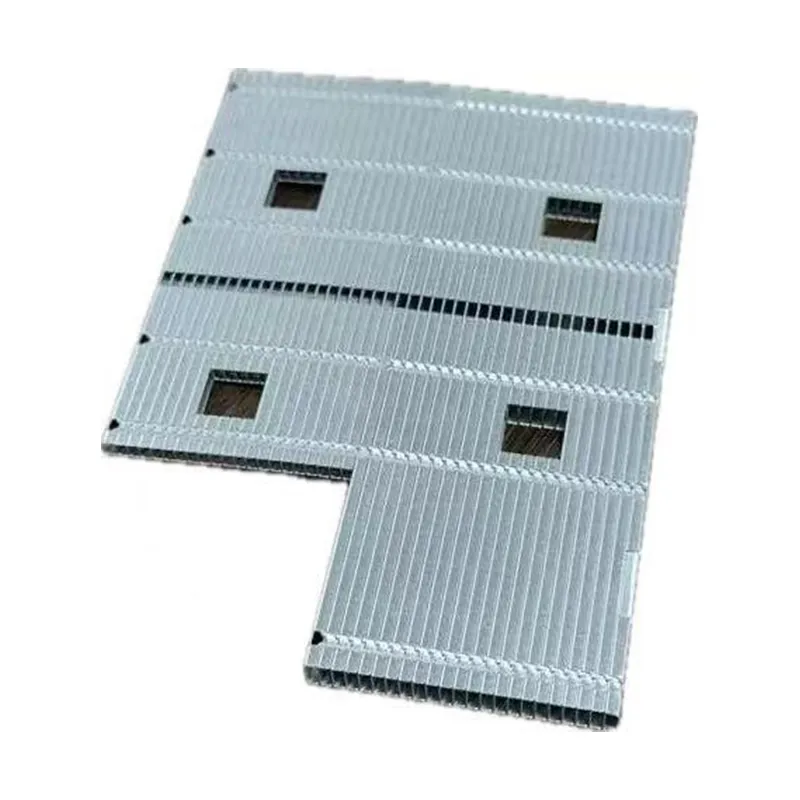
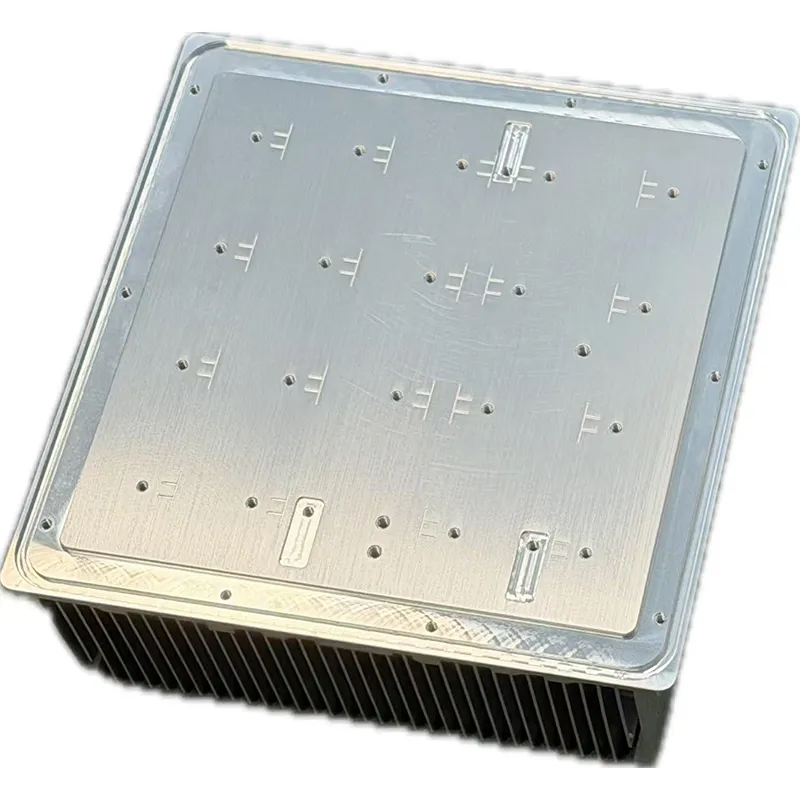
В условиях постоянного роста плотности мощности электронных компонентов традиционные методы пассивного охлаждения часто оказываются на пределе своих возможностей. Полый теплоотводящий корпус представляет собой специализированное инженерное решение, объединяющее функции механической защиты, структурной опоры и эффективного отвода тепла. В отличие от сплошных радиаторов, полые конструкции позволяют интегрировать внутренние каналы для циркуляции теплоносителя или создавать сложные геометрические формы с увеличенной площадью поверхности теплообмена при минимальном весе.
Для инженеров-конструкторов и специалистов по закупкам в промышленном секторе выбор такого компонента требует глубокого понимания не только тепловых характеристик, но и производственных ограничений. Качество экструзии, чистота алюминиевого сплава и точность последующей механической обработки напрямую влияют на долгосрочную надежность оборудования. Компания ООО «Гуанси Синьчан Высокоточная Промышленность», являясь частью вертикально интегрированной группы «Синьчан», предлагает комплексный подход к производству таких решений, контролируя весь процесс от выплавки сырья до финишной обработки.
Конструктивные особенности и принцип работы
Полый теплоотводящий корпус (или профиль) изготавливается преимущественно методом горячей экструзии алюминия. Ключевое отличие от стандартных радиаторов заключается в наличии внутренних пустот или каналов. Эти полости могут выполнять две основные функции:
- Увеличение площади теплообмена: Внутренние ребра и каналы создают турбулентность потока воздуха или жидкости, улучшая конвективный теплообмен.
- Интеграция систем жидкостного охлаждения: Полости могут служить каналами для протекания хладагента (воды, гликолевых смесей или диэлектрических жидкостей), что критически важно для высокомощных инверторов и силовой электроники.
С точки зрения термодинамики, эффективность такого корпуса зависит от коэффициента теплопроводности материала и качества контакта между источником тепла и внутренней поверхностью корпуса. Алюминиевые сплавы серий 6xxx (например, AD31/6063) и 7xxx обеспечивают оптимальный баланс между теплопроводностью (около 200–220 Вт/(м·К)) и механической прочностью. Однако, как показывает практика, наличие внутренних полостей усложняет процесс экструзии и требует высокоточного инструмента.
Материаловедение и выбор сплава
Выбор алюминиевого сплава является фундаментальным этапом проектирования. Для полых теплоотводящих корпусов, работающих в условиях высоких тепловых нагрузок, наиболее предпочтительными являются сплавы серии 6xxx и 7xxx. ООО «Гуанси Синьчан Высокоточная Промышленность» использует высококачественные сплавы серий 3xxx–7xxx, а также высокочистые слитки A356.2, производимые на смежном предприятии группы. Это обеспечивает однородность микроструктуры металла, что критично для предотвращения локальных перегревов.
Сплав A356.2, часто используемый для литья под давлением и последующей обработки, отличается низкой пористостью и высокой теплопроводностью после термообработки. Для экструзионных профилей сплав AD31 (международный аналог 6063) является отраслевым стандартом благодаря своей отличной экструдируемости, позволяющей создавать сложные полые сечения с тонкими стенками без риска разрыва металла.
Технологический цикл производства: от экструзии до ЧПУ
Производство качественного полого теплоотводящего корпуса — это многоступенчатый процесс, где каждый этап влияет на конечные характеристики изделия. Вертикальная интеграция производства, реализуемая компанией ООО «Гуанси Синьчан Высокоточная Промышленность», позволяет контролировать качество на всех стадиях.
- Экструзия профиля: На прессах усилием от 600 до 2800 тонн алюминиевый billet нагревается и продавливается через матрицу. Для полых профилей используются специальные игловые матрицы, формирующие внутренние каналы. Точность геометрии на этом этапе определяет возможность дальнейшей сборки.
- Термообработка: Закалка и искусственное старение (T5 или T6) необходимы для достижения требуемых механических свойств и стабилизации размеров.
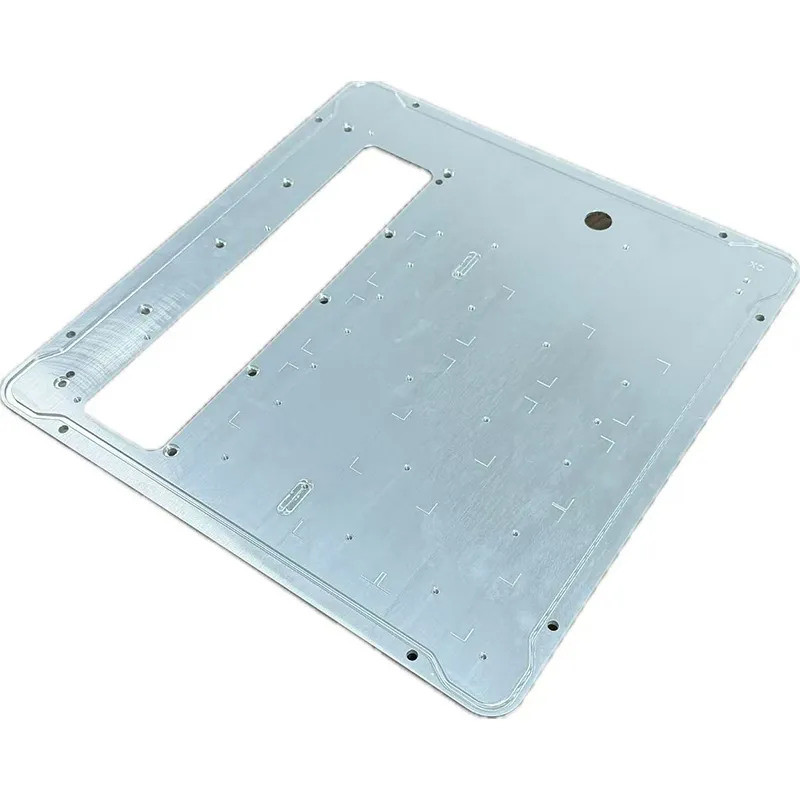
- Механическая обработка (ЧПУ): После экструзии профиль часто требует фрезеровки, сверления отверстий под крепеж и торцевания. Использование станков с ЧПУ (включая оборудование Brother) обеспечивает точность позиционирования до ±0.05 мм, что необходимо для плотного прилегания к охлаждаемым компонентам.
- Поверхностная обработка: Анодирование не только улучшает эстетические свойства, но и повышает коррозионную стойкость и электроизоляционные характеристики поверхности. Лазерная гравировка используется для маркировки и нанесения серийных номеров.
Сравнительный анализ: Полый корпус против сплошного радиатора
При проектировании системы охлаждения инженеры часто стоят перед выбором между традиционным сплошным радиатором и полым корпусом. Ниже приведено сравнение ключевых параметров для типовых промышленных применений.
| Параметр | Полый теплоотводящий корпус | Сплошной экструзионный радиатор |
|---|---|---|
| Вес конструкции | Низкий (экономия материала до 30-40%) | Высокий |
| Теплоотвод при естественной конвекции | Средний/Высокий (зависит от геометрии) | Высокий (большая масса аккумулятора тепла) |
| Возможность жидкостного охлаждения | Да (интегрированные каналы) | Нет (требуется внешняя рубашка) |
| Сложность изготовления | Высокая (дорогие матрицы, сложный контроль) | Низкая/Средняя |
| Стоимость инструмента | Высокая | Низкая |
| Применимость для высоких мощностей | Отличная (особенно с принудительным охлаждением) | Ограничена массой и габаритами |
Из таблицы видно, что полые корпуса выигрывают в задачах, где важны массогабаритные показатели и возможность интеграции активных систем охлаждения. Сплошные радиаторы остаются предпочтительными для простых задач с низкими требованиями к весу и бюджету.
Промышленные области применения: где применяются полые корпуса
Полые теплоотводящие корпуса находят применение в отраслях, где требуется эффективный отвод тепла от компактных источников высокой мощности.
1. Силовая электроника и инверторы
В солнечных инверторах и частотных преобразователях силовые модули (IGBT, MOSFET) генерируют значительное количество тепла. Полые алюминиевые корпуса служат одновременно шасси для монтажа компонентов и радиатором. Внутренние каналы могут использоваться для циркуляции воздуха от встроенных вентиляторов или жидкости в системах промышленного охлаждения. Требования к таким корпусам включают высокую плоскостность посадочных мест (допуск менее 0.1 мм на 100 мм) для обеспечения минимального теплового сопротивления интерфейса.
2. Источники бесперебойного питания (ИБП)
Серверные ИБП большой мощности требуют надежного термоменеджмента. Полые корпуса позволяют разместить трансформаторы и силовые ключи внутри защищенного объема, одновременно отводя тепло через стенки с развитой поверхностью. Здесь важна не только теплопроводность, но и электромагнитная совместимость, которую алюминиевый корпус частично обеспечивает за счет экранирования.
3. Автомобильная промышленность и электромобили
В тяговых инверторах электромобилей и зарядных станциях используются сложные алюминиевые профили с внутренними каналами для жидкостного охлаждения. Такие детали должны выдерживать вибрационные нагрузки и перепады температур от -40°C до +125°C. ООО «Гуанси Синьчан Высокоточная Промышленность» производит подобные компоненты, соблюдая строгие автомобильные стандарты качества.
Ключевые параметры при заказе и проектировании
При формировании технического задания на изготовление полого теплоотводящего корпуса необходимо учитывать ряд критических параметров. Ошибки на этапе проектирования ведут к снижению эффективности охлаждения или невозможности сборки.
| Параметр | Рекомендуемые значения / Примечания |
|---|---|
| Материал | Al 6063 (AD31), Al 6061, Al 7075 (для высоких нагрузок) |
| Теплопроводность | ≥ 200 Вт/(м·К) для сплавов 6xxx |
| Толщина стенок | Минимум 1.0–1.5 мм (зависит от соотношения сторон профиля) |
| Допуски на размеры | ГОСТ 22233-2001 или DIN EN 12020 (обычно ±0.1–0.3 мм) |
| Плоскостность базы | ≤ 0.05 мм/мм для монтажа силовых модулей |
| Покрытие | Анодирование (толщина 10–25 мкм), окраска порошковая |
| Максимальная длина экструзии | До 6–8 метров (зависит от пресса), далее резка в размер |
Важно отметить, что минимальная толщина стенки полого профиля ограничена возможностями экструзионного оборудования. Для прессов мощностью 2800 тонн, имеющихся в распоряжении ООО «Гуанси Синьчан Высокоточная Промышленность», возможно изготовление более сложных и тонкостенных профилей по сравнению с малыми прессами.
Инженерный опыт: типичные проблемы и их решения
На основе многолетнего опыта производства можно выделить несколько распространенных проблем, возникающих при эксплуатации полых теплоотводящих корпусов, и способы их предотвращения.
Проблема 1: Деформация при термоциклировании.
Разница коэффициентов термического расширения алюминия и монтируемых компонентов (например, керамических подложек или меди) может приводить к разрушению теплового интерфейса.
Решение: Использование компенсационных прокладок или конструктивных элементов, допускающих микро-перемещения. Также важен правильный выбор крепежа с пружинящими элементами.
Проблема 2: Коррозия в местах контакта разнородных металлов.
При использовании медных тепловых трубок или вставок внутри алюминиевого корпуса возникает гальваническая пара.
Решение: Обязательное нанесение изолирующего покрытия (никелирование меди или анодирование алюминия) в зоне контакта, либо использование токопроводящих паст с ингибиторами коррозии.
Проблема 3: Снижение эффективности из-за воздушных пробок.
В системах с жидкостным охлаждением через полые каналы неправильное расположение входных и выходных отверстий может привести к завоздушиванию.
Решение: Конструирование каналов с учетом гравитационного удаления воздуха или установка автоматических воздухоотводчиков.
Как выбрать производителя: критерии оценки
Рынок производителей алюминиевых профилей обширен, но не все предприятия способны качественно изготовить сложный полый теплоотводящий корпус. При выборе поставщика следует обращать внимание на следующие аспекты:
- Наличие собственного экструзионного производства: Компании, передающие экструзию на субподряд, имеют меньший контроль над качеством сырья и геометрией профиля. ООО «Гуанси Синьчан Высокоточная Промышленность» располагает собственными линиями плавки и шестью экструзионными прессами, что гарантирует стабильность параметров.
- Возможности глубокой переработки: Экструдированный профиль редко используется “как есть”. Наличие парка станков ЧПУ, оборудования для анодирования и лазерной маркировки на одной площадке сокращает сроки поставки и снижает риски повреждения деталей при транспортировке между подрядчиками.
- Система контроля качества: Сертификация ISO 9001 и ISO 14001 является базовым требованием. Важно наличие лаборатории для спектрального анализа сплавов и измерения тепловых характеристик.
- Инженерная поддержка: Способность производителя участвовать в DFM (Design for Manufacturing) анализе на ранней стадии проекта помогает оптимизировать конструкцию профиля для снижения стоимости инструмента и улучшения теплоотвода.
Логистика и экспортные возможности
Для международных заказчиков важным фактором является надежность цепочки поставок. ООО «Гуанси Синьчан Высокоточная Промышленность» имеет опыт регулярных экспортных поставок во Вьетнам и другие страны АСЕАН. Компания обеспечивает надлежащую упаковку изделий для предотвращения повреждений при морской и сухопутной транспортировке. Гибкие условия сотрудничества и адаптация к индивидуальным техническим заданиям позволяют эффективно интегрировать китайское производство в глобальные supply chain клиентов.
Часто задаваемые вопросы (FAQ)
В: Какова максимальная длина полого теплоотводящего профиля?
О: Стандартная длина экструзии составляет до 6–8 метров в зависимости от сложности профиля и мощности пресса. Однако для удобства транспортировки и монтажа профили обычно нарезаются в размер заказчика с высокой точностью на станках ЧПУ.
В: Можно ли использовать полые корпуса для пассивного охлаждения?
О: Да, если геометрия профиля предусматривает наличие внешних ребер, увеличивающих площадь поверхности. Однако эффективность пассивного охлаждения полых структур ниже, чем у сплошных радиаторов той же массы, поэтому они чаще применяются в комбинации с принудительным обдувом или как часть гибридной системы.
В: Какой сплав лучше выбрать для высокочастотных инверторов?
О: Для большинства применений подходит сплав AD31 (6063) в состоянии T5/T6 благодаря хорошему сочетанию теплопроводности и обрабатываемости. Если требуются повышенные механические нагрузки (например, в автомобильной промышленности), рекомендуется сплав 6061 или 7075.
В: Влияет ли анодирование на теплоотвод?
О: Слой анодного оксидирования является диэлектриком и имеет более низкую теплопроводность, чем чистый алюминий. Однако при толщине слоя 10–15 мкм влияние на общее тепловое сопротивление ничтожно мало. Более того, анодирование улучшает эмиссионную способность поверхности, что немного усиливает лучистый теплообмен.
В: Как контролировать качество внутренних каналов?
О: Контроль геометрии внутренних полостей затруднен. Производители используют ультразвуковой контроль, рентгенографию или эндоскопию для выявления дефектов. Также проводится гидравлическое испытание на герметичность, если каналы предназначены для жидкостного охлаждения.
Заключение и рекомендации по закупкам
Полый теплоотводящий корпус — это высокотехнологичный компонент, требующий тщательного проектирования и квалифицированного производства. Его применение оправдано в системах с высокими требованиями к компактности, весу и эффективности охлаждения. Успех внедрения такого решения зависит от правильного выбора материала, точности изготовления и качества поверхностной обработки.
При подготовке к закупке рекомендуется:
- Провести тепловое моделирование (CFD) для оптимизации геометрии профиля до изготовления опытной партии.
- Запросить у поставщика образцы для проверки точности геометрии и качества поверхности.
- Уточнить возможности поставщика по вторичной обработке (ЧПУ, анодирование), чтобы избежать логистических разрывов.
- Обратить внимание на сертификацию системы менеджмента качества и наличие референсов в аналогичных отраслях.
ООО «Гуанси Синьчан Высокоточная Промышленность» готово предоставить экспертную консультацию на этапе проектирования, изготовить прототипы и обеспечить серийное производство полых теплоотводящих корпусов любой сложности. Благодаря вертикальной интеграции и современному оборудованию, компания гарантирует соблюдение сроков и стабильное качество продукции.
Для получения технической документации, расчета стоимости или заказа образцов, пожалуйста, ознакомьтесь с нашим каталогом продукции и технических решений.