

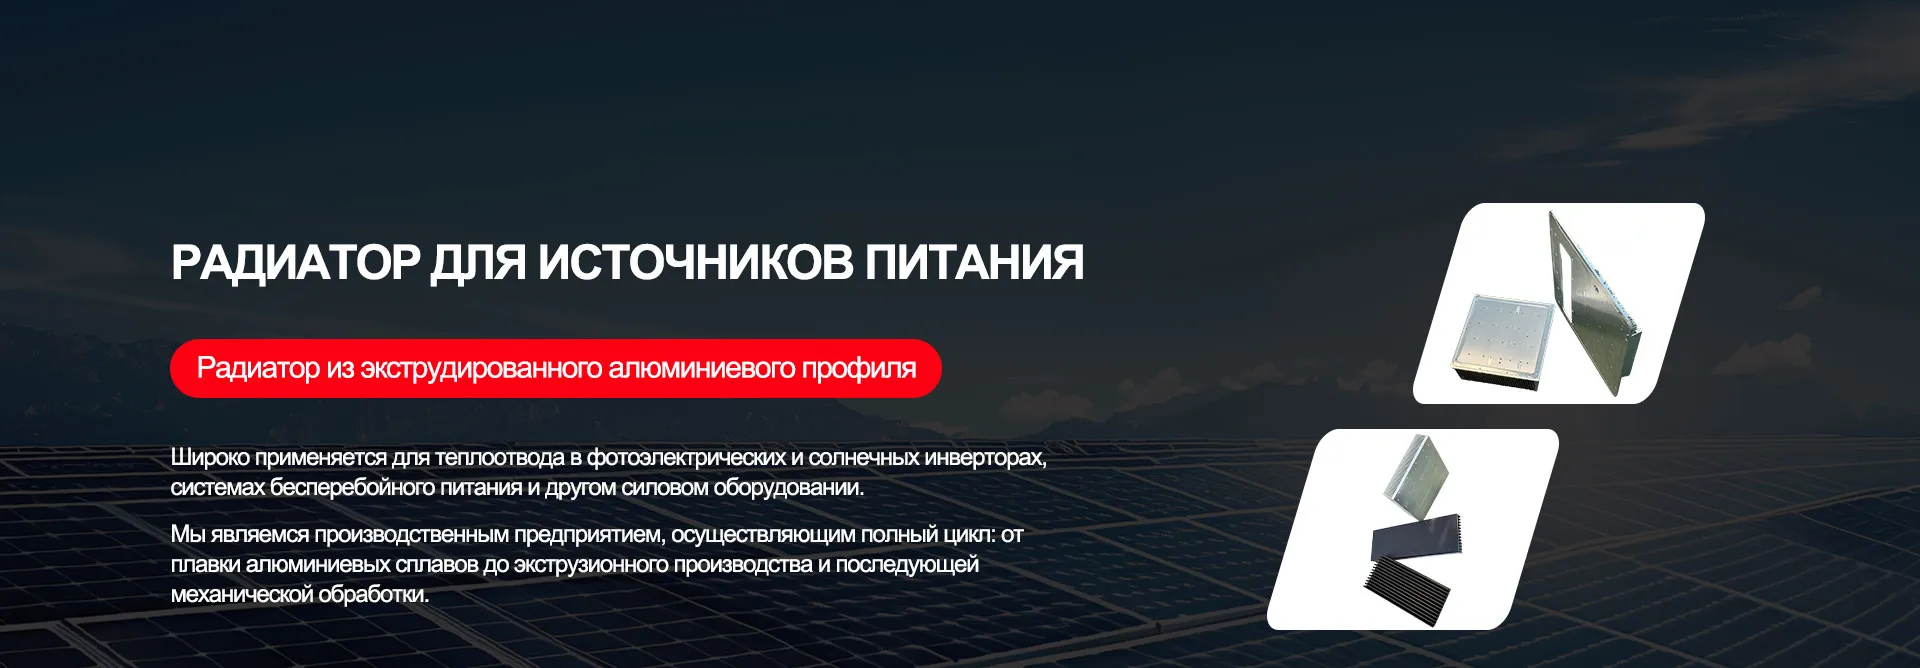
Теплоотводящий корпус импульсного источника питания: цены от производителя
2026-09-11
- Теплоотводящий корпус импульсного источника питания: инженерный подход к выбору и ценообразованию
- Материаловедение и производственные технологии: от сплава до готового изделия
- Ключевые параметры при выборе теплоотводящего корпуса
- Сценарии применения и отраслевая специфика
- Факторы формирования цены: почему стоимость варьируется
- Сравнение технологий изготовления радиаторов
- Как выбрать надежного производителя: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Теплоотводящий корпус импульсного источника питания: инженерный подход к выбору и ценообразованию
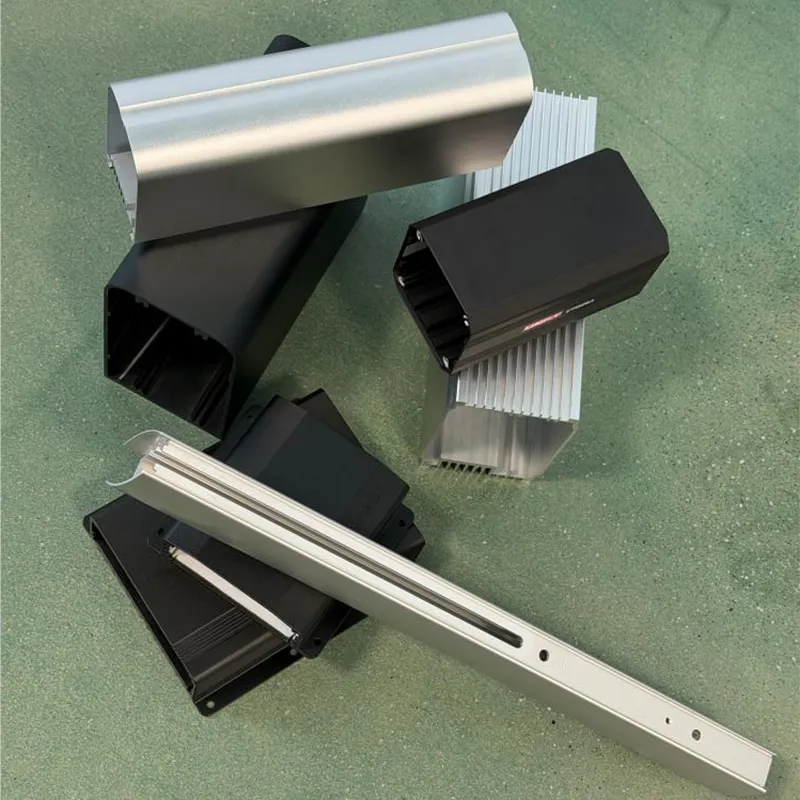
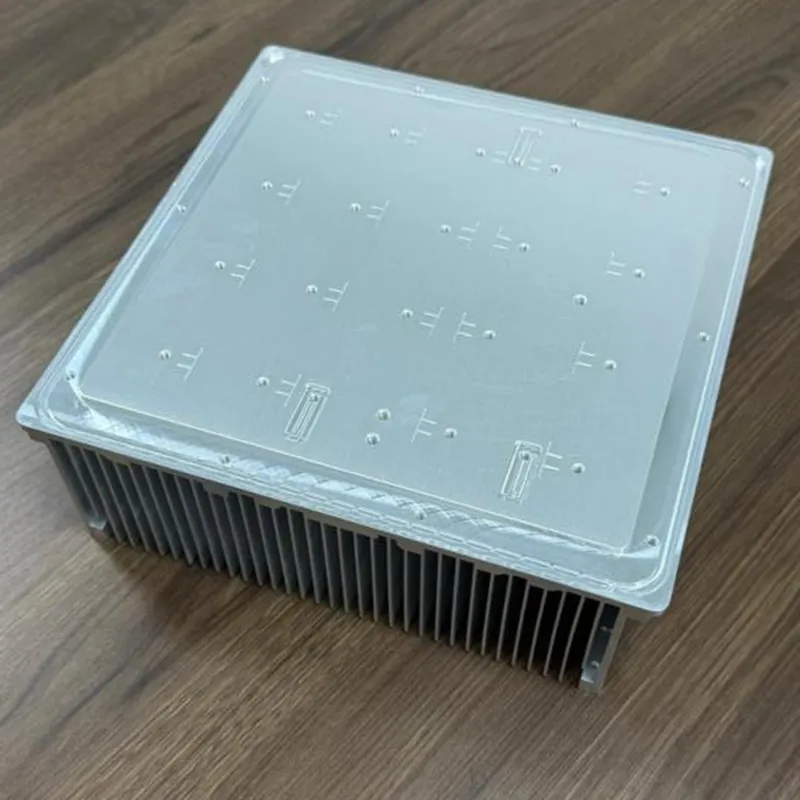
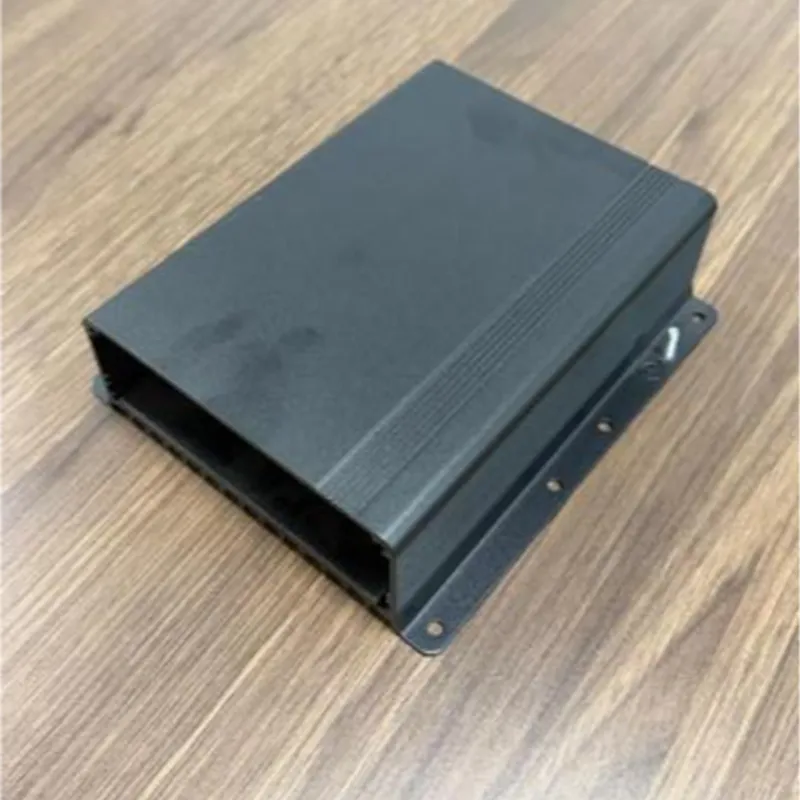
Теплоотводящий корпус импульсного источника питания — это не просто металлическая оболочка, а критически важный элемент тепловой архитектуры электронного устройства. В условиях высокой плотности монтажа и роста мощностей силовой электроники эффективность отвода тепла напрямую определяет надежность всего оборудования. Неправильно спроектированный или изготовленный радиатор приводит к перегреву ключевых компонентов (MOSFET, диодов, трансформаторов), что вызывает деградацию характеристик и преждевременный выход из строя блока питания.
Для инженеров-конструкторов и специалистов по закупкам в 2026 году актуальным становится вопрос баланса между теплофизическими свойствами материала, сложностью геометрии профиля и итоговой стоимостью изделия. Рынок требует прецизионных решений, способных работать в экстремальных температурных режимах при сохранении компактных габаритов. В данном материале мы подробно разберем технические аспекты проектирования алюминиевых корпусов, факторы формирования цены и преимущества вертикально интегрированного производства на примере компетенций ООО «Гуанси Синьчан Высокоточная Промышленность».
Роль корпуса в тепловой динамике импульсных источников питания
Импульсные источники питания (ИИП) характеризуются высокими частотами переключения и значительными тепловыми потерями на силовых ключах. Традиционные методы пассивного охлаждения часто оказываются недостаточными для современных инверторов и блоков питания мощностью свыше 500 Вт. Здесь на первый план выходит теплоотводящий корпус, который выполняет три функции:
- Отвод тепла: передача тепловой энергии от горячих точек (компонентов) к окружающей среде через поверхность ребер.
- Структурная защита: обеспечение механической жесткости и защиты внутренних цепей от внешних воздействий.
- Электромагнитная совместимость: заземленный алюминиевый корпус служит экраном, снижающим уровень электромагнитных помех (EMI).
Эффективность работы такого корпуса зависит от теплопроводности материала, площади поверхности теплообмена и качества контакта между компонентом и радиатором. Ошибки в расчетах теплового сопротивления (Rth) на этапе проектирования невозможно компенсировать на этапе эксплуатации.
Материаловедение и производственные технологии: от сплава до готового изделия
Выбор алюминиевого сплава является фундаментальным решением. Для теплоотводящих элементов наиболее часто используются сплавы серий 6xxx (Al-Mg-Si), такие как АД31 (эквивалент AA6063) и АД33 (AA6061). Они обладают оптимальным соотношением теплопроводности (около 200–220 Вт/(м·К)) и механической прочности, а также отличной экструзионной способностью.
ООО «Гуанси Синьчан Высокоточная Промышленность», являясь дочерним предприятием группы «Синьчан», реализует подход полной вертикальной интеграции. Это означает, что производство начинается не с покупки алюминиевого прутка, а с подготовки сырья. Использование высокочистых слитков A356.2 и сплавов серий 3xxx–7xxx, производимых на смежном предприятии ООО «Гуанси Тяньчэн Алюминиевая Промышленность», позволяет контролировать химический состав на атомарном уровне. Отсутствие примесей железа и кремния в неконтролируемых пропорциях гарантирует стабильную теплопроводность каждой партии профилей.
Экструзия и точная механическая обработка
Процесс создания сложного профиля радиатора начинается с экструзии. Наличие шести экструзионных прессов усилием от 600 до 2800 тонн позволяет компании «Гуанси Синьчан» изготавливать корпуса любых габаритов — от миниатюрных радиаторов для LED-драйверов до массивных конструкций для промышленных инверторов мощностью в сотни киловатт.
Однако экструзия дает лишь базовую форму. Для обеспечения требуемых допусков сопрягаемых поверхностей (где крепятся силовые модули) необходима последующая механическая обработка. На автоматизированных линиях с ЧПУ-станками (включая оборудование Brother) выполняются следующие операции:
- Фрезеровка посадочных площадок под силовые ключи с шероховатостью Ra ≤ 1.6 мкм для минимизации термического сопротивления контакта.
- Сверление крепежных отверстий с точностью позиционирования ±0.05 мм.
- Нарезка резьбы и создание интерфейсов для подключения других компонентов системы.
Такой комплексный подход исключает необходимость передачи полуфабрикатов сторонним подрядчикам, что сокращает логистические издержки и риски повреждения деталей при транспортировке.
Ключевые параметры при выборе теплоотводящего корпуса
При формировании технического задания на поставку радиаторов для ИИП необходимо учитывать ряд критических параметров. Ниже приведена таблица основных характеристик, влияющих на производительность и стоимость.
| Параметр | Влияние на работу ИИП | Рекомендации по выбору |
|---|---|---|
| Теплопроводность материала | Скорость распространения тепла от источника к ребрам | Для высоконагруженных систем использовать сплавы с теплопроводностью >200 Вт/(м·К). Проверять сертификаты на материал. |
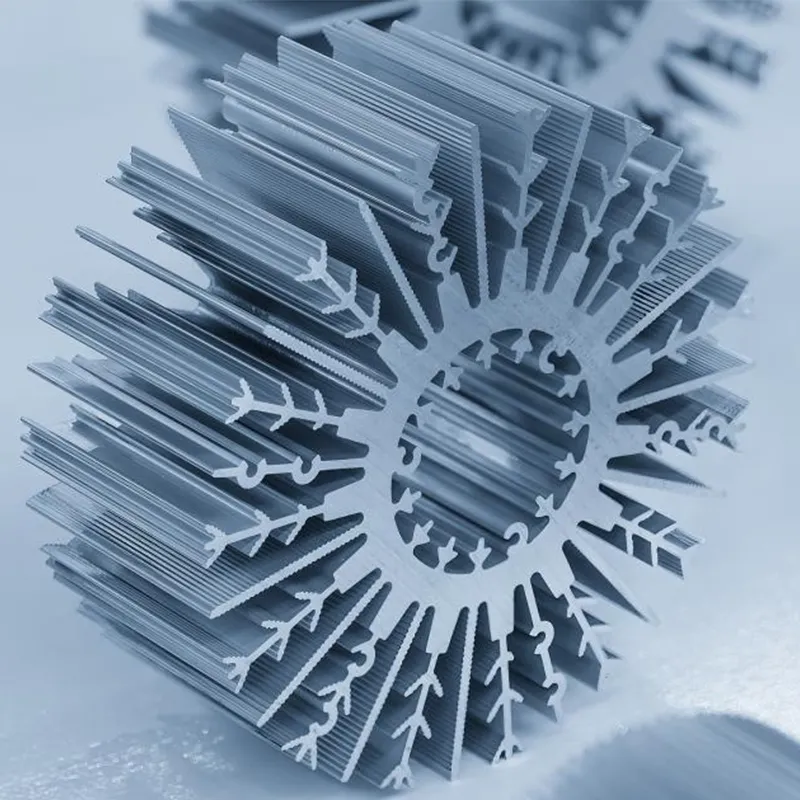
| Геометрия ребер (шаг и высота) | Площадь поверхности теплообмена и аэродинамическое сопротивление | Узкие промежутки эффективны при принудительном обдуве, широкие — при естественной конвекции. Оптимальное соотношение зависит от расхода воздуха. |
| Шероховатость базы | Толщина слоя термоинтерфейса (пасты/прокладки) | Чем ниже шероховатость (Ra), тем тоньше слой термопасты и выше эффективность теплопередачи. Требуется фрезеровка базы. |
| Вес конструкции | Нагрузка на печатную плату и корпус устройства | Оптимизация веса через полые профили или вырезы без потери жесткости. Важно для мобильных и авиационных применений. |
| Поверхностная обработка | Излучательная способность и коррозионная стойкость | Анодирование увеличивает излучательную способность поверхности на 10-15% и защищает от окисления. |
Инженерный опыт показывает, что попытка сэкономить на качестве обработки контактной поверхности часто приводит к росту температуры кристалла транзистора на 10–15°C, что существенно сокращает срок службы прибора. Поэтому контроль плоскостности базы является обязательным этапом приемки.
Сценарии применения и отраслевая специфика
Теплоотводящие корпуса находят применение в самых разных секторах промышленности. Рассмотрим два характерных примера, где требования к качеству и надежности особенно высоки.
1. Промышленные инверторы и частотные преобразователи
В системах управления электродвигателями мощность рассеивания может достигать нескольких киловатт. Корпуса для таких устройств работают в условиях постоянных вибраций и повышенных температур окружающей среды (до 60–80°C в шкафах автоматики). Здесь критически важна не только теплоотдача, но и механическая прочность крепления силовых модулей IGBT. Компания «Гуанси Синьчан» производит массивные радиаторы с интегрированными каналами охлаждения, которые обеспечивают стабильный отвод тепла даже при пиковых нагрузках. Использование сплавов серии 6061-T6 позволяет выдерживать высокие механические напряжения без деформации.
2. Источники бесперебойного питания (ИБП) для ЦОД
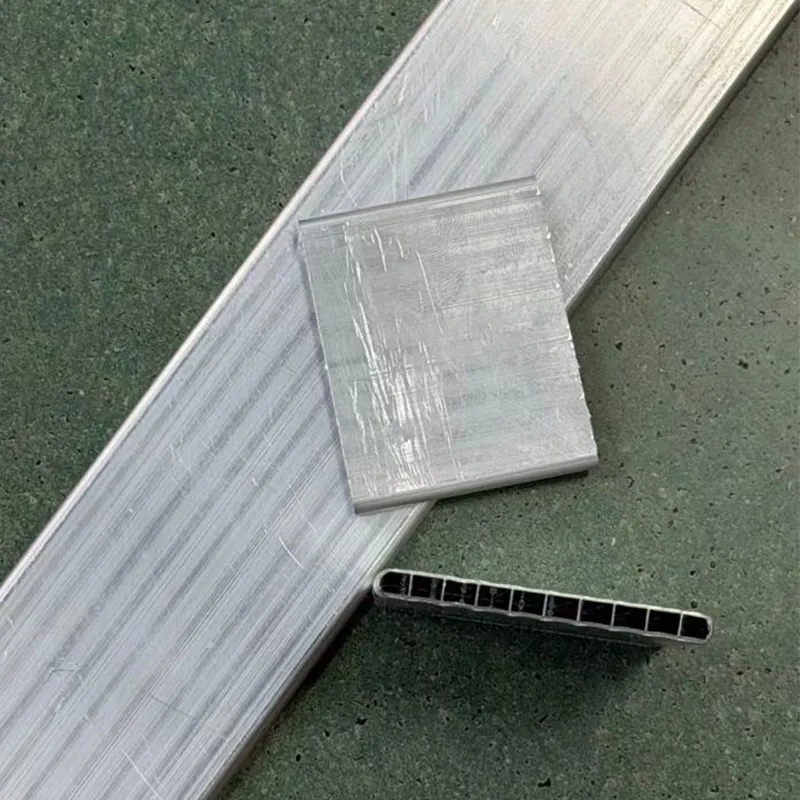
Серверные комнаты и центры обработки данных требуют максимальной энергоэффективности и компактности. Радиаторы для ИБП должны иметь сложную геометрию с тонкими ребрами для максимизации площади поверхности в ограниченном объеме. При этом важно соблюдать строгие допуски для автоматизированной сборки. Прецизионная экструзия и последующая ЧПУ-обработка позволяют создавать профили с толщиной стенки менее 1 мм, что снижает вес и материалоемкость без ущерба для охлаждения.
Факторы формирования цены: почему стоимость варьируется
Запрос «теплоотводящий корпус импульсного источника питания цены» часто приводит к разбросу предложений от разных поставщиков. Понимание структуры затрат помогает закупщикам обоснованно выбирать партнера. Цена складывается из следующих компонентов:
- Стоимость алюминиевого сырья. Зависит от биржевых котировок на алюминий и выбранного сплава. Вертикальная интеграция, как у группы «Синьчан», позволяет нивелировать спекулятивные наценки посредников.
- Сложность экструзионного инструмента. Разработка матрицы для сложного многополостного профиля требует высоких инженерных компетенций и дорогостоящего оборудования. Чем сложнее профиль, тем выше амортизация инструмента в цене единицы продукции.
- Объем механической обработки. Время работы станков ЧПУ — один из самых дорогих этапов. Детали, требующие фрезеровки всех плоскостей и сверления множества отверстий, будут стоить дороже простых экструдированных профилей.
- Поверхностная обработка. Анодирование, порошковая окраска или химическое никелирование добавляют стоимость, но необходимы для долговечности.
- Контроль качества и сертификация. Продукция, проходящая многоступенчатый контроль в соответствии с ISO 9001 и ISO 14001, имеет более высокую себестоимость производства, но гарантирует отсутствие брака в партии.
Покупка дешевых аналогов без контроля качества часто оборачивается скрытыми убытками: несоответствие размеров приводит к браку при сборке на линии заказчика, а низкая теплопроводность материала — к гарантийным случаям в поле.
Сравнение технологий изготовления радиаторов
Для задач охлаждения ИИП могут применяться различные технологии. Выбор зависит от тиража и требований к тепловому сопротивлению.
| Технология | Преимущества | Недостатки | Рекомендация |
|---|---|---|---|
| Экструзия (Aluminum Extrusion) | Низкая стоимость при средних и крупных тиражах, высокая вариативность профилей, хорошая теплопроводность. | Ограничения по соотношению высоты ребра к зазору (aspect ratio). | Оптимально для большинства промышленных ИИП и инверторов. Базовый выбор для ООО «Гуанси Синьчан». |
| Литье под давлением (Die Casting) | Возможность создания сложных 3D-форм, интеграция крепежных элементов. | Ниже теплопроводность из-за пористости и состава сплава, высокая стоимость пресс-форм. | Подходит для нестандартных корпусов со сложной геометрией, где экструзия невозможна. |
| CNC-фрезеровка из цельной заготовки | Идеальная точность, любые геометрические формы, максимальная теплопроводность массива. | Очень высокая стоимость из-за большого объема удаляемого материала и времени обработки. | Только для прототипов или сверхмощных узкоспециализированных систем. |
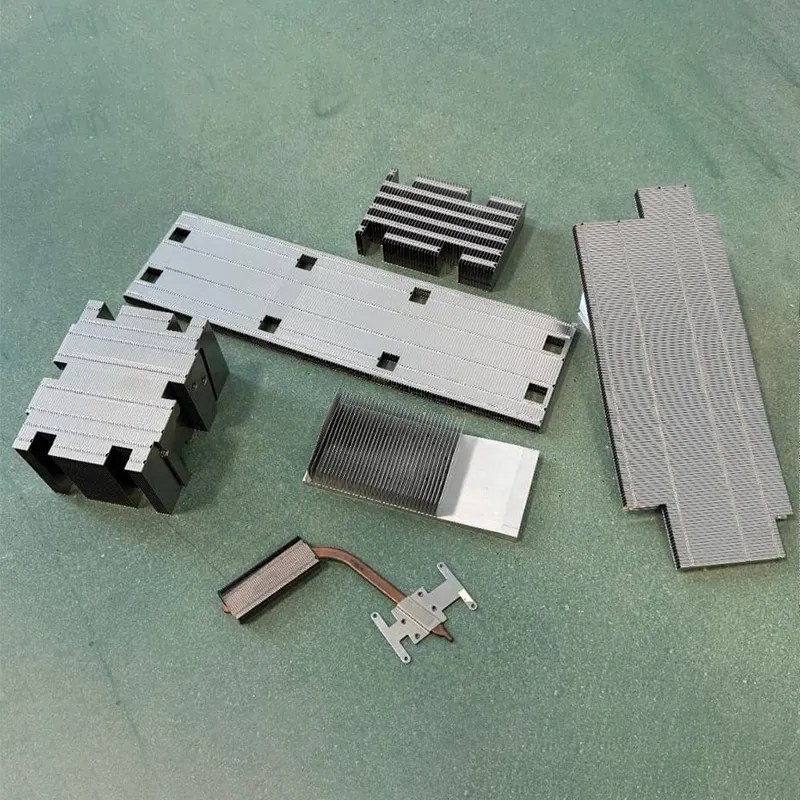
| Склепанные пластинчатые радиаторы (Skived Fin) | Очень высокая плотность ребер, превосходное охлаждение. | Хрупкость конструкции, сложность монтажа, высокая цена. | Для высокоплотной электроники с принудительным воздушным охлаждением. |
Для массового производства импульсных источников питания экструзия с последующей точной обработкой остается золотым стандартом, обеспечивая лучший баланс цены и производительности.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок Китая предлагает тысячи поставщиков, но не все они способны обеспечить стабильное качество прецизионных деталей. При оценке потенциального партнера, такого как ООО «Гуанси Синьчан Высокоточная Промышленность», обратите внимание на следующие аспекты:
- Наличие собственного экструзионного парка. Компании, которые только заказывают профили на стороне, имеют меньший контроль над качеством сырья и сроками.
- Парк ЧПУ-станков. Современное оборудование (например, японские станки Brother) обеспечивает необходимую точность для посадки силовых компонентов.
- Сертификация ISO 9001. Подтверждает наличие регламентированных процессов контроля качества на всех этапах.
- Инженерная поддержка. Способность производителя участвовать в доработке чертежей на этапе DFM (Design for Manufacturing) для снижения costs и улучшения технологичности.
- Опыт экспорта. Наличие налаженной логистики и понимания требований международных рынков (в том числе стран АСЕАН и России).
Компания «Гуанси Синьчан», обладая годовой мощностью экструзии 10 000 тонн и парком из 20 станков с ЧПУ, демонстрирует способность масштабировать производство под нужды крупных заказов, сохраняя при этом гибкость для индивидуальных проектов.
Часто задаваемые вопросы (FAQ)
Какой алюминиевый сплав лучше всего подходит для радиаторов ИИП?
Наиболее распространенными являются сплавы АД31 (AA6063) и АД33 (AA6061). АД31 обладает лучшей экструзионной способностью и достаточной теплопроводностью для большинства задач. АД33 прочнее и лучше поддается механической обработке, что важно для корпусов с высокими требованиями к плоскостности контактной поверхности.
Влияет ли анодирование на эффективность теплоотвода?
Да, анодирование увеличивает коэффициент излучения поверхности, что улучшает теплоотдачу за счет инфракрасного излучения. Однако слой анодирования является диэлектриком, поэтому в местах контакта с силовыми компонентами (если нет использования термопрокладок) покрытие должно быть удалено или пробито крепежом.
Какие допуски обычно соблюдаются при производстве экструдированных радиаторов?
Стандартные допуски на экструзию составляют ±0.1–0.2 мм. Для посадочных мест под силовые модули требуется дополнительная фрезеровка, которая позволяет достичь допусков ±0.05 мм и шероховатости Ra 1.6–3.2 мкм.
Можно ли заказать изготовление радиатора по индивидуальному чертежу?
Да, ООО «Гуанси Синьчан Высокоточная Промышленность» предоставляет услуги контрактного производства. Инженеры компании помогут оптимизировать конструкцию профиля для снижения стоимости экструзионного инструмента и улучшения теплофизических характеристик.
Как рассчитывается стоимость теплоотводящего корпуса?
Цена зависит от веса алюминиевого профиля, сложности геометрии (количество полостей), объема механической обработки, типа поверхностной обработки и размера партии. Для точного расчета необходимо предоставить 3D-модель или чертеж с указанием годового объема потребления.
Заключение и рекомендации
Выбор теплоотводящего корпуса для импульсного источника питания — это инженерная задача, требующая учета тепловых, механических и экономических факторов. Не существует универсального решения: для каждого конкретного применения необходимо искать баланс между площадью поверхности, аэродинамикой и стоимостью производства.
С точки зрения инженерной практики, рекомендуется не экономить на качестве обработки контактных поверхностей. Разница в температуре в 5–10°C, достигнутая за счет качественной фрезеровки базы, может увеличить срок службы электролитических конденсаторов и полупроводников в разы.
Для компаний, ищущих надежного партнера в Китае, ООО «Гуанси Синьчан Высокоточная Промышленность» предлагает комплексный подход: от выбора сырья до поставки готового изделия. Вертикальная интеграция, современные производственные мощности и строгий контроль качества делают эту компанию привлекательным выбором для долгосрочного сотрудничества в сфере поставок прецизионных алюминиевых компонентов.
Если вы планируете разработку нового источника питания или модернизацию существующей линейки, рекомендуем обратиться к техническим специалистам для консультации по оптимизации конструкции радиатора.
Узнать больше о возможностях производства и получить техническую консультацию можно, перейдя по ссылке: продукция и технические решения.