

Алюминиевый полый теплоотводящий корпус: купить у производителя
2026-09-11
- Алюминиевый полый теплоотводящий корпус: инженерный подход к выбору и закупке у производителя
- Материаловедение: выбор алюминиевого сплава для теплоотвода
- Сравнение технологий: Экструзия против Литья и Штампования
- Промышленные применения: где критичен качественный теплоотвод
- Как выбрать поставщика: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по сотрудничеству
Алюминиевый полый теплоотводящий корпус: инженерный подход к выбору и закупке у производителя
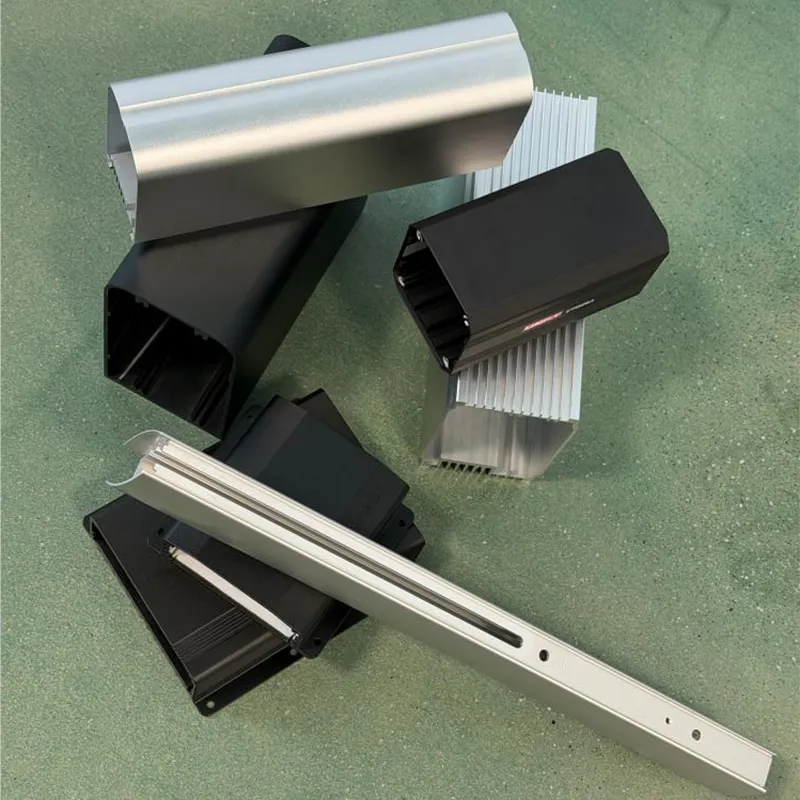
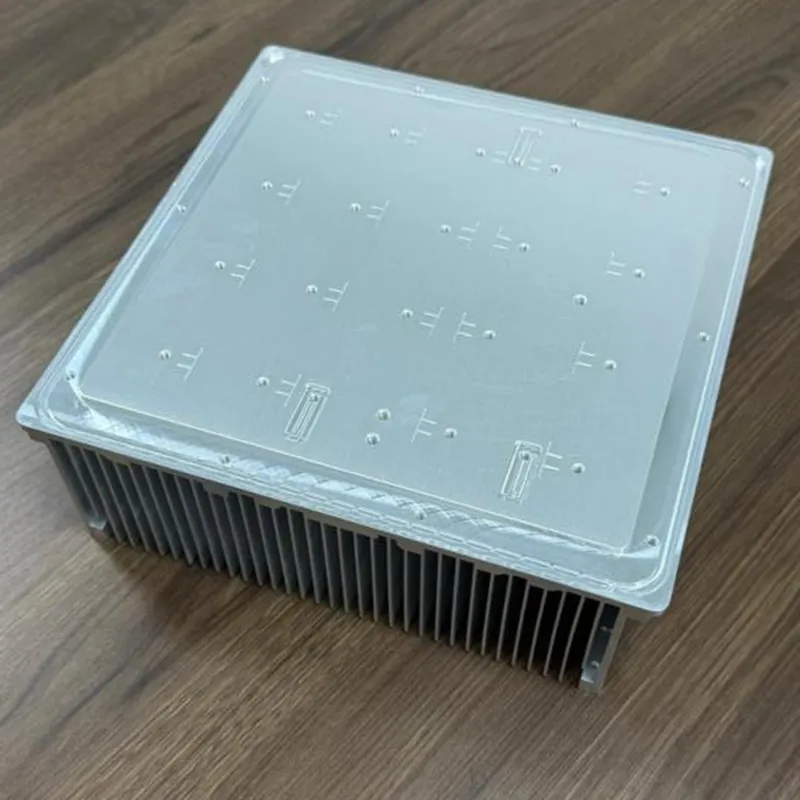
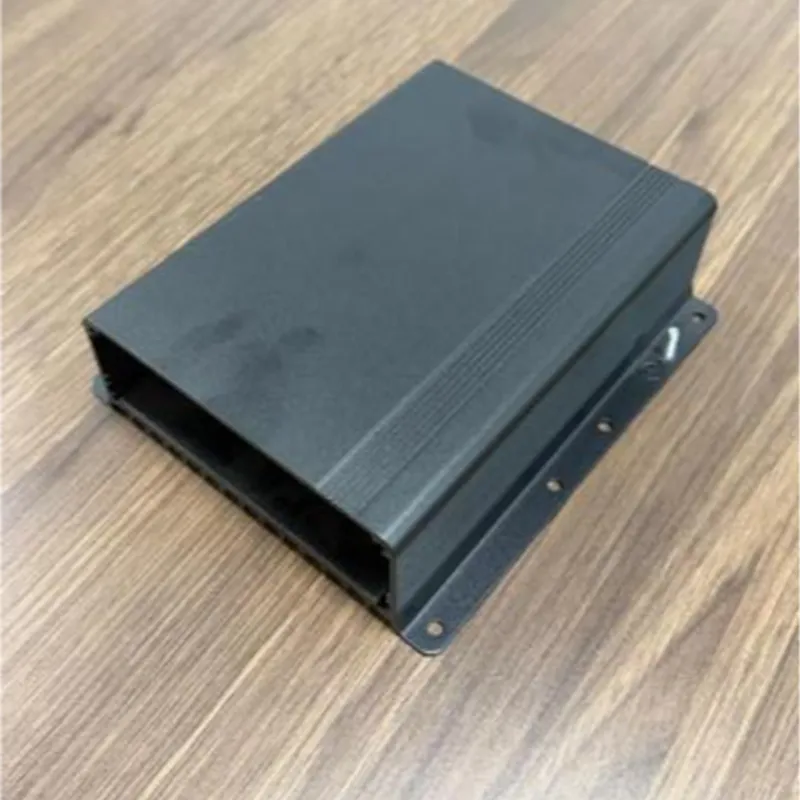
В современной силовой электронике и промышленном оборудовании проблема отвода тепла становится критическим фактором надежности. Алюминиевый полый теплоотводящий корпус представляет собой не просто защитную оболочку, а сложный инженерный компонент, интегрирующий функции механической защиты, электромагнитного экранирования и эффективного теплорассеивания. В отличие от традиционных сплошных радиаторов или простых металлических коробов, полые конструкции позволяют оптимизировать соотношение массы и площади теплообмена, обеспечивая принудительную или естественную конвекцию внутри замкнутого объема.
Для инженеров-конструкторов и специалистов по закупкам выбор такого компонента требует глубокого понимания термодинамики, свойств алюминиевых сплавов и технологий прецизионной обработки. Рынок предлагает множество решений, но лишь вертикально интегрированные производители способны гарантировать стабильность геометрических параметров и тепловых характеристик от партии к партии. ООО «Гуанси Синьчан Высокоточная Промышленность», объединяющее опыт группы «Синьчан» и производственные мощности в провинции Гуанси и Дунгуане, демонстрирует подход, при котором проектирование профиля, экструзия и механическая обработка образуют единый технологический цикл. Это позволяет создавать корпуса, точно соответствующие требованиям высоконагруженных систем, таких как инверторы, источники бесперебойного питания (ИБП) и серверное оборудование.
Конструктивные особенности и принцип работы
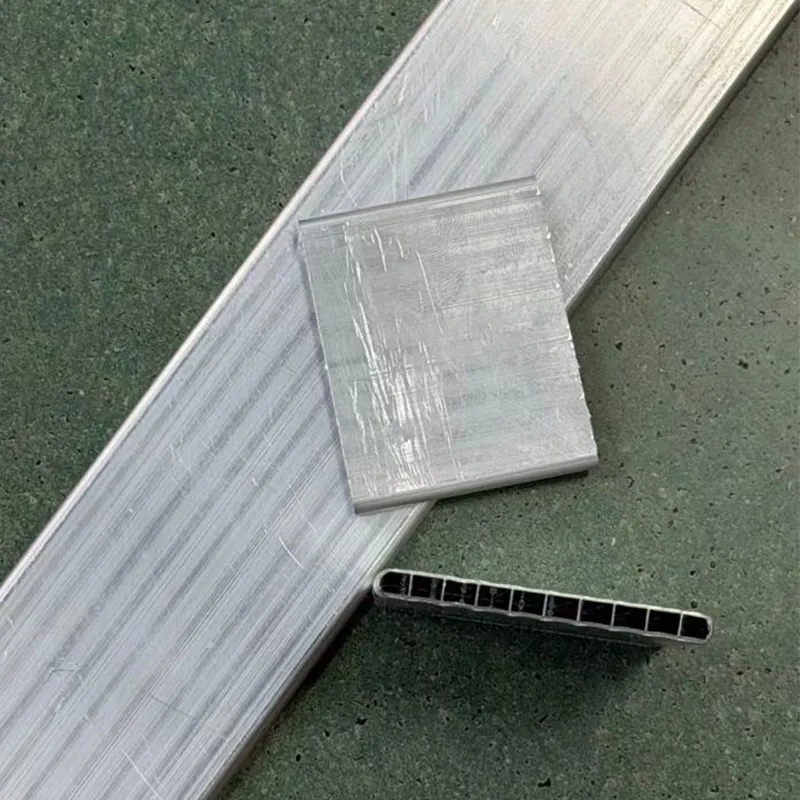
Ключевое отличие полого теплоотводящего корпуса заключается в его внутренней геометрии. Полость может служить каналом для прохождения воздушных потоков (при использовании вентиляторов) или циркуляции жидкого теплоносителя в системах гибридного охлаждения. Стенки корпуса выполняются из алюминиевых сплавов, обладающих высокой теплопроводностью, что позволяет эффективно передавать тепло от внутренних компонентов (силовых модулей, трансформаторов, процессоров) на внешнюю поверхность, где происходит основной теплообмен с окружающей средой.
Эффективность такой системы зависит от нескольких факторов:
- Толщина стенок: определяет термическое сопротивление и механическую жесткость. Слишком тонкие стенки могут привести к локальному перегреву, слишком толстые — к избыточной массе и стоимости.
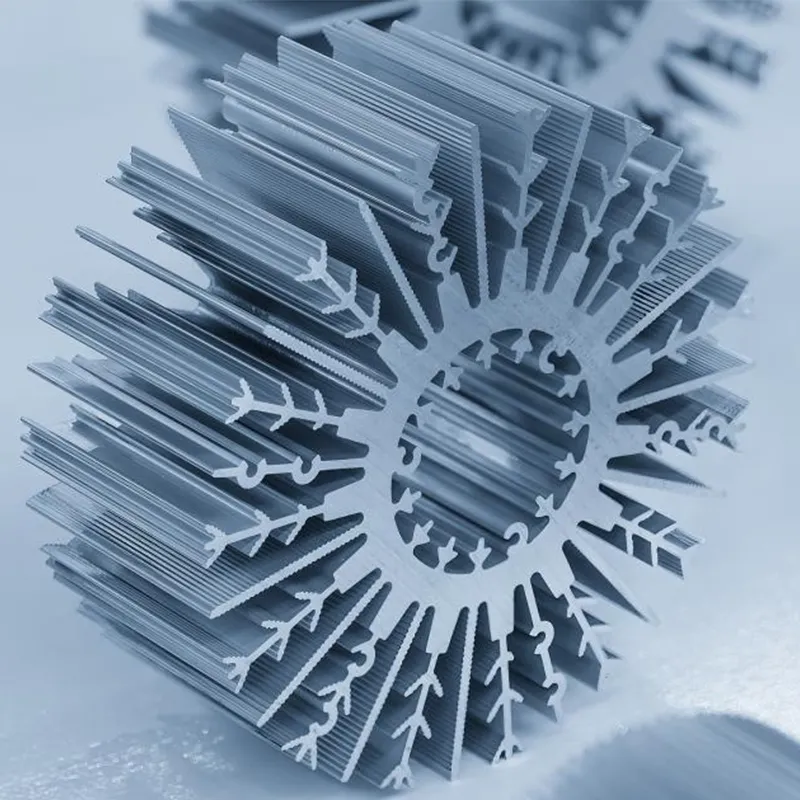
- Геометрия ребер: внутренняя и внешняя поверхность часто профилируется для увеличения площади контакта с воздухом.
- Качество поверхности: шероховатость влияет на коэффициент теплоотдачи и качество последующего анодирования или нанесения термоинтерфейсов.
Инженерный опыт показывает, что в условиях циклических тепловых нагрузок именно стабильность размеров полого профиля предотвращает разрушение термоинтерфейсов и отслоение крепежных элементов. Поэтому контроль tolerances (допусков) на этапе экструзии и ЧПУ-обработки является приоритетом для производителей, ориентированных на промышленный сегмент.
Материаловедение: выбор алюминиевого сплава для теплоотвода
Не все алюминии одинаково подходят для создания эффективных теплоотводящих структур. Выбор сплава диктуется балансом между теплопроводностью, механической прочностью и обрабатываемостью. В производстве полых корпусов чаще всего используются сплавы серий 3xxx, 5xxx, 6xxx и 7xxx, а также литейные сплавы типа A356.2.
| Серия сплава / Марка | Теплопроводность (Вт/м·К) | Механическая прочность | Обрабатываемость и применение |
|---|---|---|---|
| AA 1050 / 1060 (Чистый Al) | 220–230 | Низкая | Используется редко для несущих корпусов из-за мягкости. Подходит для вкладышей. |
| AA 3003 (Al-Mn) | 180–200 | Средняя | Хорошая коррозионная стойкость, используется для легких кожухов. |
| AA 6060 / 6063 (Al-Mg-Si) | 200–210 | Средняя/Высокая | «Золотой стандарт» для экструзии. Отличное сочетание теплоотвода и прочности. Идеален для сложных профилей. |
| AA 6061 (Al-Mg-Si) | 150–170 | Высокая | Лучше поддается механической обработке (ЧПУ). Применяется для корпусов с высокими требованиями к жесткости. |
| A356.2 (Литейный) | 110–130 | Высокая | Используется для сложных форм, получаемых литьем под давлением. Требует качественной постобработки. |
ООО «Гуанси Синьчан Высокоточная Промышленность» использует высококачественные слитки A356.2, производимые на смежном предприятии ООО «Гуанси Тяньчэн Алюминиевая Промышленность», а также сплавы серий 3xxx–7xxx для экструзионных профилей. Вертикальная интеграция позволяет контролировать химический состав сырья, что напрямую влияет на однородность структуры материала и, следовательно, на предсказуемость тепловых характеристик готового изделия.
Технологический процесс: от экструзии до финишной обработки
Производство качественного полого теплоотводящего корпуса — это многоступенчатый процесс. Ошибки на любом этапе могут свести на нет преимущества даже идеально рассчитанной тепловой модели.
- Проектирование и создание матрицы: Разработка чертежа профиля с учетом усадки алюминия при охлаждении. Для полых профилей требуются сложные многоканальные матрицы.
- Экструзия: Нагрев заготовки до пластичного состояния и продавливание через матрицу. Компания располагает шестью экструзионными прессами усилием от 600 до 2800 тонн, что позволяет работать с широким спектром габаритов и сложных сечений.
- Термообработка (T5/T6): Закалка и искусственное старение для достижения требуемых механических свойств.
- Механическая обработка (ЧПУ): Фрезерование посадочных мест, сверление отверстий под крепеж, нарезка резьбы. Использование станков Brother и другого высокоточного оборудования обеспечивает соблюдение строгих допусков.
- Поверхностная обработка: Анодирование (увеличивает излучательную способность поверхности и защищает от коррозии), лазерная гравировка для маркировки.
Важным аспектом является контроль качества на каждом этапе. Сертификация ISO 9001 и ISO 14001, которую поддерживает предприятие, гарантирует, что каждый корпус проходит проверку на соответствие геометрическим параметрам и отсутствию дефектов структуры, таких как трещины или поры.
Сравнение технологий: Экструзия против Литья и Штампования
При выборе метода изготовления корпуса инженеры часто сталкиваются с дилеммой: экструзия, литье под давлением или штамповка? Каждый метод имеет свои ограничения и области применения.
| Критерий | Экструзия (Профиль) | Литье под давлением | Штамповка/Сборка |
|---|---|---|---|
| Сложность геометрии | Постоянное сечение, высокая точность ребер | Любая сложная 3D-форма | Простые формы, собираемые в корпус |
| Теплопроводность | Высокая (плотная структура металла) | Средняя (риск пористости) | Зависит от качества контакта деталей |
| Стоимость инструмента | Средняя (матрица) | Высокая (пресс-форма) | Низкая/Средняя |
| Серийность | Средняя и крупная | Крупная | Любая |
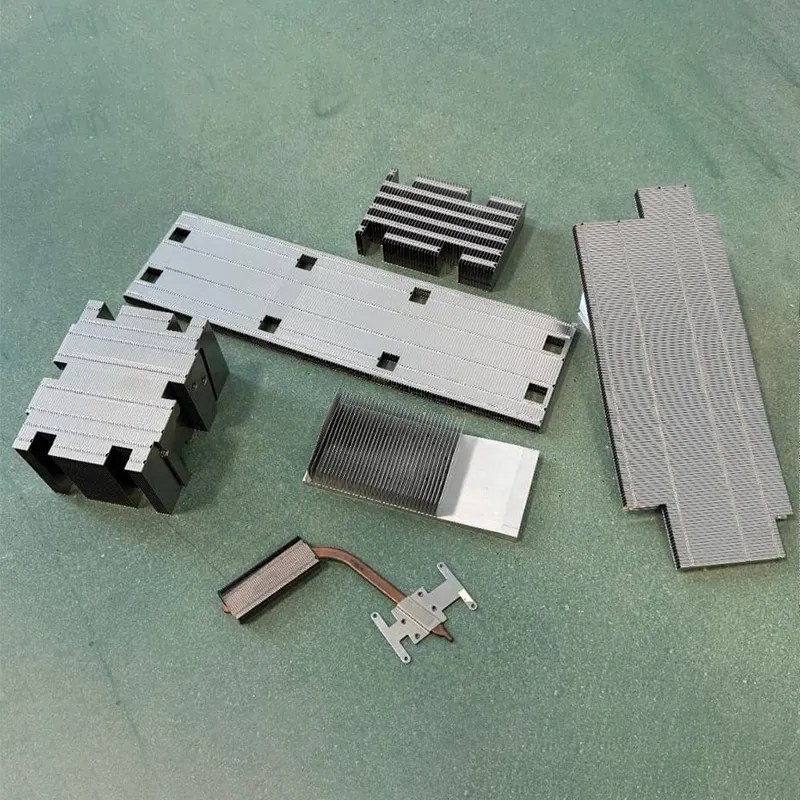
| Рекомендация | Для длинных корпусов, радиаторов с постоянным профилем | Для компактных блоков сложной формы | Для недорогих решений с низкими тепловыми нагрузками |
Для большинства промышленных применений, таких как корпуса инверторов или блоки питания, экструзия с последующей ЧПУ-обработкой торцевых частей и крепежных элементов является оптимальным выбором. Она обеспечивает наилучшее соотношение цены, качества теплоотвода и скорости вывода продукта на рынок. ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на этом комбинированном подходе, позволяющем создавать сложные полые структуры с высокой точностью.
Промышленные применения: где критичен качественный теплоотвод
Алюминиевые полые корпуса находят применение в отраслях, где отказ оборудования недопустим. Рассмотрим два конкретных сценария.
1. Промышленные инверторы и частотные преобразователи
Условия эксплуатации: Высокие плотности мощности, наличие гармоник, вибрации, работа в закрытых шкафах управления. Температура внутри корпуса может достигать 60–80°C.
Требования к корпусу: Корпус должен выполнять роль основного радиатора для IGBT-модулей. Полость часто используется для размещения шин и конденсаторов, требующих защиты. Важна плоскостность посадочной поверхности для установки силовых ключей (допуск менее 0.1 мм на 100 мм).
Решение: Экструдированный профиль из сплава AA6063 с фрезерованными посадочными площадками. Анодирование черного цвета для улучшения эмиссии тепла. Конструкция должна выдерживать вес тяжелых медных шин без деформации.
2. Источники бесперебойного питания (ИБП) для ЦОД
Условия эксплуатации: Круглосуточная работа, высокие токи, необходимость минимизации акустического шума (ограничение скорости вентиляторов).
Требования к корпусу: Максимальная площадь теплообмена при ограниченном объеме. Полость корпуса работает как воздуховод. Требуется высокая герметичность для защиты электроники от пыли (стандарт IP54 и выше).
Решение: Сложный полый профиль с внутренними ребрами жесткости и теплоотвода. Использование сплавов с высокой теплопроводностью. Точная механическая обработка фланцев для установки уплотнителей.
Как выбрать поставщика: чек-лист для закупщика
Закупка алюминиевых теплоотводящих корпусов — это не просто покупка металла. Это приобретение компонента, от которого зависит работоспособность всего устройства. При выборе партнера следует обращать внимание на следующие аспекты:
- Вертикальная интеграция: Способен ли производитель контролировать весь цикл? Наличие собственного производства сырья (как в случае со слитками A356.2 у партнеров «Синьчан») снижает риски дефектов материала. Собственные линии экструзии и ЧПУ позволяют оперативно вносить изменения в конструкцию.
- Инженерная поддержка: Предлагает ли поставщик помощь в оптимизации профиля для улучшения теплоотвода? Возможность проведения термокомпьютерного моделирования на этапе проектирования экономит время и средства.
- Контроль качества: Наличие сертифицированной лаборатории. Проверка должна включать не только визуальный осмотр, но и измерение твердости, шероховатости поверхности и геометрических размеров с использованием координатно-измерительных машин (CMM).
- Гибкость производства: Возможность выпуска малых опытных партий для прототипирования и масштабирование до крупных серий. Годовая мощность в 10 000 тонн профилей, которой обладает ООО «Гуанси Синьчан Высокоточная Промышленность», говорит о способности закрывать потребности крупных проектов.
- Логистика и экспортный опыт: Опыт поставок на международные рынки (например, в страны АСЕАН, Вьетнам) свидетельствует о понимании требований к упаковке, документации и срокам.
Инженерный совет: Не гонитесь за самым дешевым предложением. Дешевизна часто достигается за счет использования вторичного алюминия с примесями, что резко снижает теплопроводность и делает материал хрупким при механической обработке. Требуйте сертификаты на материал (Mill Certificate) для каждой партии.
Часто задаваемые вопросы (FAQ)
Какой сплав алюминия лучше всего подходит для изготовления полых теплоотводящих корпусов?
Для большинства задач оптимальным выбором является сплав AA6063 (или его аналоги по ГОСТ/ISO). Он обладает высокой теплопроводностью (около 200 Вт/м·К) и отличными экструзионными свойствами, позволяя создавать сложные тонкостенные профили. Если требуется повышенная механическая прочность для обработки резьбы или крепления тяжелых компонентов, рекомендуется сплав AA6061, хотя его теплопроводность немного ниже.
Можно ли заказать нестандартный профиль полого корпуса?
Да, большинство современных производителей, включая ООО «Гуанси Синьчан Высокоточная Промышленность», предлагают услуги по разработке и изготовлению индивидуальных матриц для экструзии. Это позволяет создать корпус, идеально подходящий под компоновку вашего устройства, оптимизируя поток воздуха и размещение компонентов. Процесс включает проектирование, изготовление матрицы и тестовую экструзию.
Какую поверхностную обработку лучше выбрать для улучшения теплоотвода?
Анодирование, особенно черное, является стандартом отрасли. Оно создает оксидный слой, который значительно увеличивает коэффициент излучения поверхности (emissivity), улучшая отвод тепла посредством инфракрасного излучения. Кроме того, анодирование защищает алюминий от коррозии и обеспечивает электрическую изоляцию поверхности, что важно для безопасности.
Какие допуски можно обеспечить при механической обработке алюминиевых корпусов?
Стандартные допуски для экструдированных профилей составляют ±0.1–0.2 мм. Однако с помощью прецизионной ЧПУ-обработки (фрезерование, сверление) можно достичь допусков до ±0.02–0.05 мм на критических поверхностях, таких как места контакта с силовыми модулями. Это обеспечивает минимальное термическое сопротивление перехода «корпус-компонент».
Влияет ли полость внутри корпуса на его жесткость?
Правильно спроектированная полость, наоборот, может увеличивать жесткость конструкции за счет создания замкнутого контура (коробчатого сечения). Такие профили лучше сопротивляются кручению и изгибу по сравнению с открытыми П-образными профилями той же массы. Однако необходимо учитывать расположение внутренних ребер жесткости, чтобы избежать резонансных явлений при вибрации.
Заключение и рекомендации по сотрудничеству
Выбор алюминиевого полого теплоотводящего корпуса требует комплексного подхода, учитывающего термические, механические и экономические факторы. Успех проекта зависит от качества сырья, точности изготовления и надежности поставщика. Компании, такие как ООО «Гуанси Синьчан Высокоточная Промышленность», предлагающие полный цикл производства от сырья до готового изделия, становятся стратегическими партнерами для производителей электроники и промышленного оборудования.
При подготовке технического задания обратите внимание на детализацию требований к плоскостности, шероховатости и типу анодирования. Запросите образцы для проведения собственных тепловых испытаний перед запуском массовой партии. Помните, что инвестиции в качественный теплоотвод на этапе проектирования многократно окупаются снижением процента отказов оборудования в поле.
Для получения технической консультации, расчета стоимости изготовления матриц или запроса коммерческого предложения на поставку алюминиевых радиаторов и корпусов, рекомендуем обратиться к специалистам напрямую. Изучите продуктовые решения и технические возможности для вашего следующего проекта.