

Рёбра видеокарты высокой плотности: производитель и цена
2026-10-13
Рёбра видеокарты высокой плотности: инженерный подход к выбору производителя и анализу ценообразования
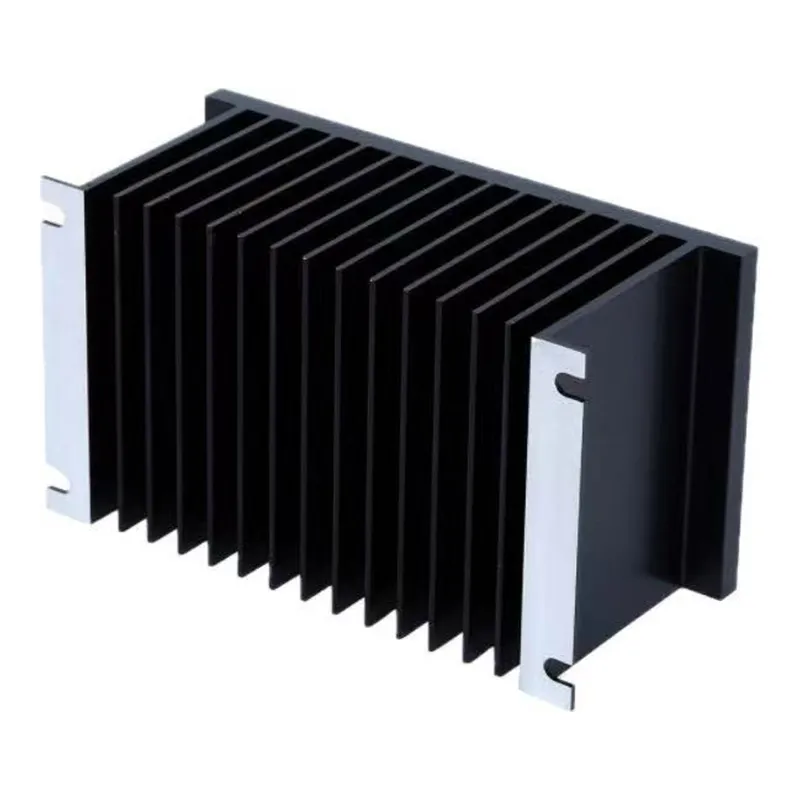
В условиях стремительного роста вычислительных мощностей графических процессоров (GPU) для задач искусственного интеллекта, майнинга и высокопроизводительных игр, традиционные методы теплоотвода достигают своих физических пределов. Ключевым элементом, определяющим эффективность рассеивания тепла в современных системах охлаждения, становятся рёбра видеокарты высокой плотности. Это не просто алюминиевые пластины, а прецизионно изготовленные компоненты, геометрия которых напрямую влияет на тепловое сопротивление радиатора и, следовательно, на стабильность работы электроники под нагрузкой.
Для инженеров-конструкторов и специалистов по закупкам в сфере промышленной электроники понимание специфики производства таких радиаторов критически важно. Рынок предлагает множество решений, но лишь единицы производителей способны обеспечить необходимую точность экструзии, качество обработки поверхности и стабильность теплофизических свойств материала. В данном обзоре мы подробно разберем технические аспекты создания оребрения высокой плотности, факторы формирования цены, а также рассмотрим производственные возможности ООО «Гуанси Синьчан Высокоточная Промышленность» — предприятия, специализирующегося на сложных теплорассеивающих решениях.
Физика процесса: почему плотность рёбер имеет решающее значение
Основная задача радиатора видеокарты — передать тепловую энергию от кристалла GPU в окружающую среду. Эффективность этого процесса зависит от площади поверхности теплообмена. Увеличение количества рёбер на единицу площади (плотности оребрения) позволяет максимизировать эту площадь в ограниченном пространстве корпуса видеокарты или серверной стойки.
Однако простое увеличение количества рёбер приводит к ряду инженерных компромиссов:
- Аэродинамическое сопротивление: Слишком плотное расположение рёбер увеличивает сопротивление воздушному потоку. Если вентилятор не способен создать достаточное статическое давление, воздух будет проходить только через внешние ряды рёбер, оставляя центр радиатора «мертвой зоной» с перегревом.
- Эффективность оребрения: Чем тоньше и выше ребро, тем хуже теплопроводность от его основания к вершине. При определенной высоте добавление нового ребра перестает давать прирост эффективности, так как вершина ребра остается холодной.
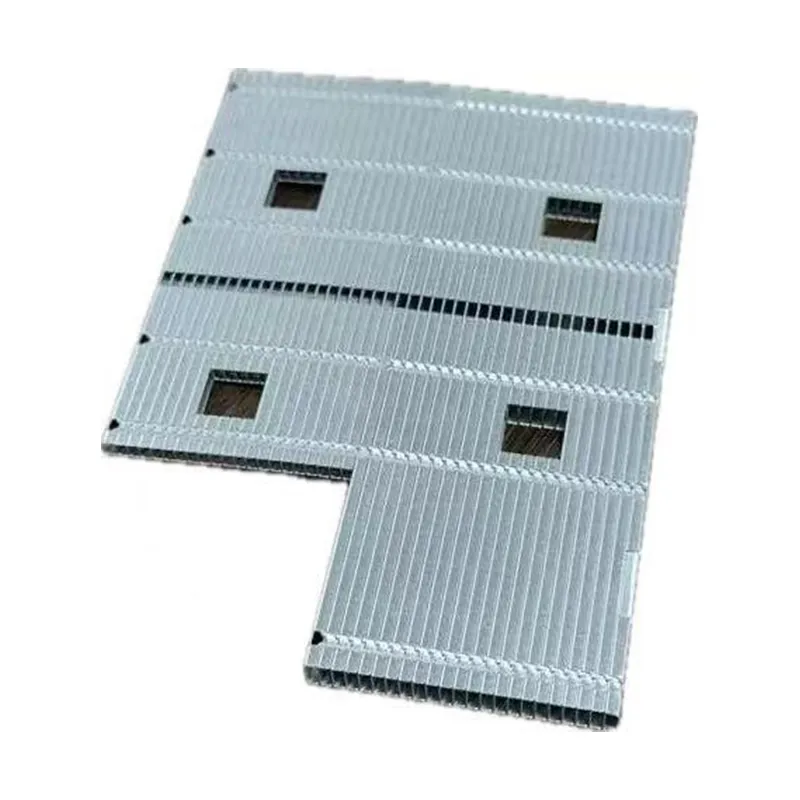
- Технологические ограничения экструзии: Классическая экструзия алюминия имеет предел соотношения высоты ребра к расстоянию между ними (коэффициент экструзии). Для сплавов серии 6xxx этот коэффициент обычно не превышает 18:1–20:1. Преодоление этого барьера требует либо использования более дорогих сплавов, либо применения альтернативных методов, таких как склеивание (skiving) или сборка из отдельных пластин.
Инженерное решение заключается в поиске баланса между площадью поверхности и пропускной способностью воздушного канала. Оптимальная плотность рёбер видеокарты высокой плотности рассчитывается индивидуально под конкретный тепловой поток (TDP) графического чипа и характеристики используемого вентилятора.
Технологии производства: от экструзии до ЧПУ-обработки
Производство радиаторов для видеокарт и высоконагруженных вычислительных модулей требует сочетания нескольких технологических процессов. ООО «Гуанси Синьчан Высокоточная Промышленность», являясь частью группы «Синьчан» и опираясь на опыт ООО «Дунгуань Синьчан Алюминиевые Изделия», применяет комплексный подход, позволяющий достигать высоких показателей плотности оребрения без потери структурной целостности изделия.
1. Прецизионная экструзия
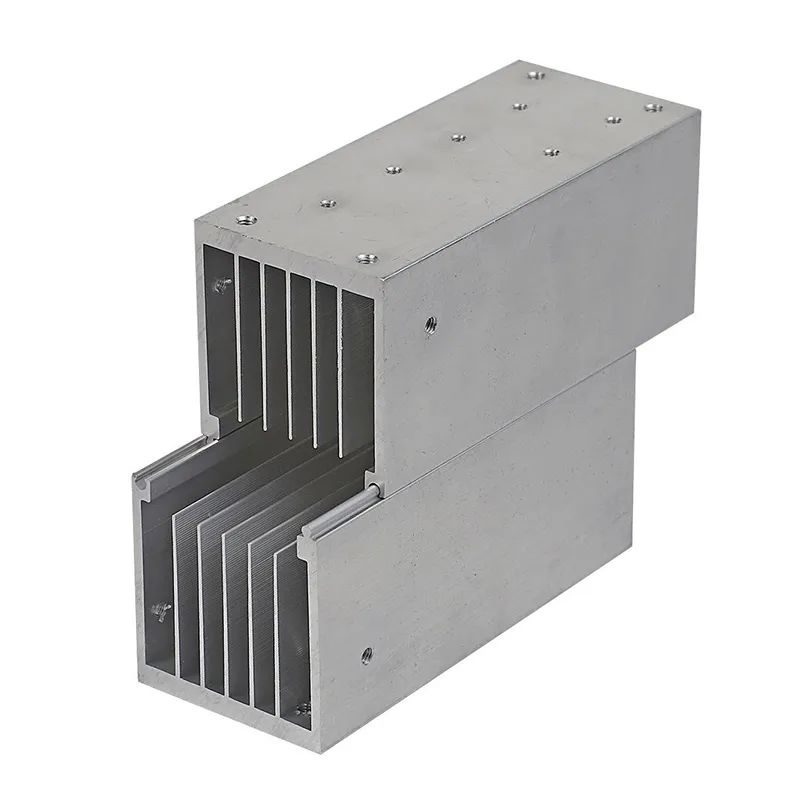
Базовый профиль радиатора создается методом горячей экструзии. Ключевым фактором здесь является качество алюминиевого сплава. Компания использует сплавы серий 3xxx–7xxx, а также высокочистые слитки A356.2, поставляемые смежным предприятием ООО «Гуанси Тяньчэн Алюминиевая Промышленность». Вертикальная интеграция производства сырья позволяет контролировать химический состав металла на молекулярном уровне, что критично для обеспечения однородной теплопроводности.
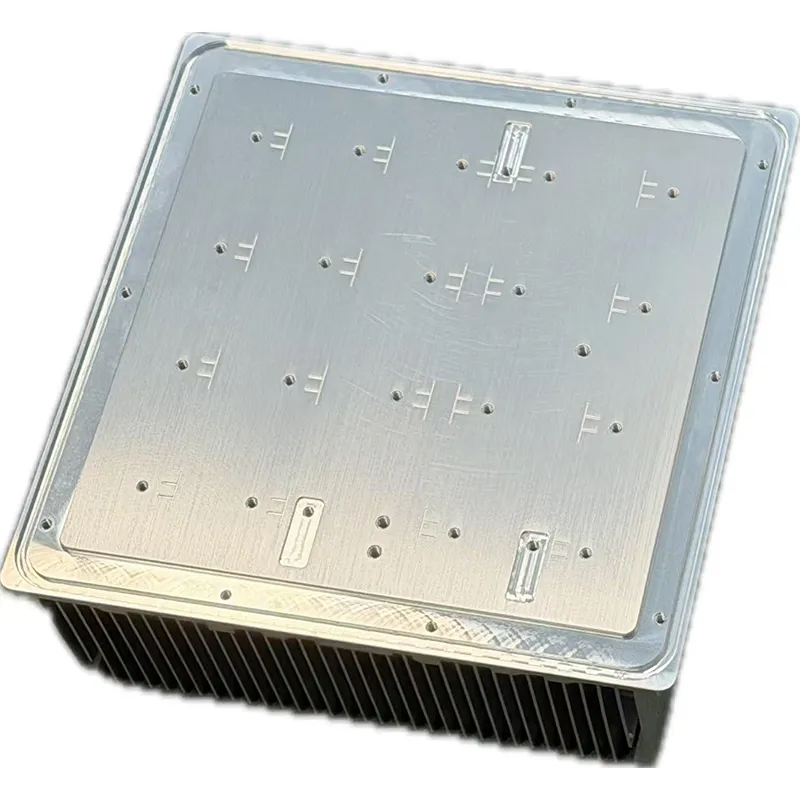
Парк из шести экструзионных прессов усилием от 600 до 2800 тонн позволяет изготавливать профили сложной геометрии. Для достижения высокой плотности рёбер применяются специальные матрицы с узкими каналами. Стабильность температуры заготовки и скорости прессования гарантирует отсутствие внутренних напряжений, которые могли бы привести к деформации тонких рёбер при последующей механической обработке.
2. Глубокая механическая обработка (ЧПУ)
После экструзии базовый профиль подвергается точной обработке на станках с числовым программным управлением (ЧПУ), включая оборудование бренда Brother. Этот этап необходим для:
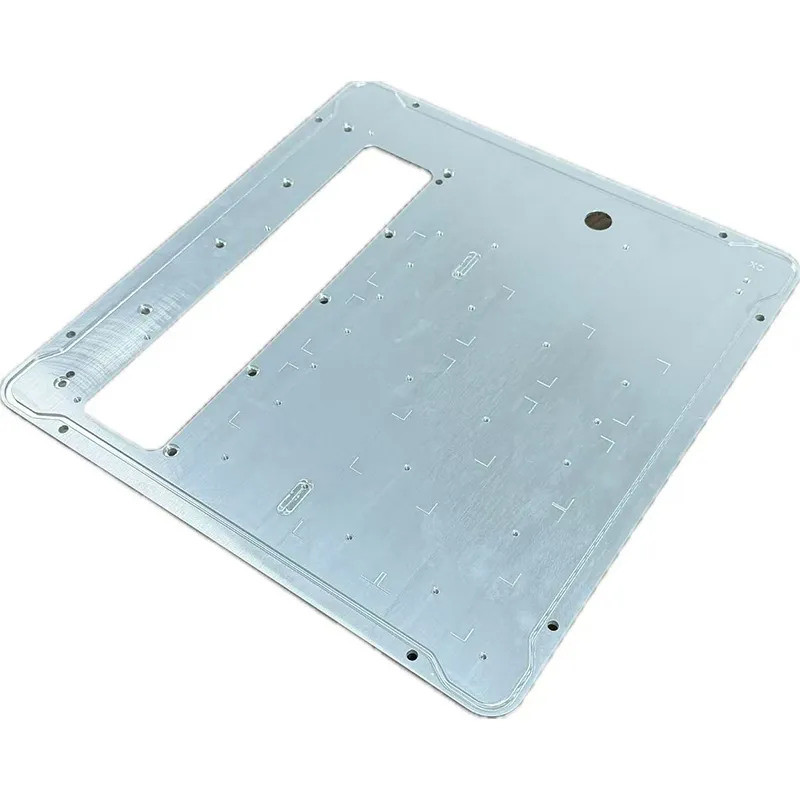
- Фрезерования посадочных мест под тепловые трубки или испарительные камеры.
- Создания идеально плоской контактной поверхности (base plate) для минимизации термического сопротивления на границе «кристалл-радиатор».
- Нарезки резьбовых отверстий для крепления вентиляторов и монтажных кронштейнов.
Точность позиционирования при ЧПУ-обработке составляет доли миллиметра, что обеспечивает идеальную совместимость с PCB (печатной платой) видеокарты.
3. Поверхностная обработка и анодирование
Для защиты алюминия от окисления и улучшения эмиссионных свойств поверхности применяется анодирование. Тонкий слой оксида алюминия не только защищает металл, но и может быть окрашен в черный цвет, что незначительно, но повышает излучательную способность поверхности в инфракрасном диапазоне. Также доступна лазерная гравировка для нанесения маркировки и логотипов заказчика.
Ключевые параметры при выборе радиатора высокой плотности
При формировании технического задания (ТЗ) на поставку радиаторов для видеокарт или аналогичных электронных компонентов, необходимо учитывать следующие параметры. Отклонение от оптимальных значений может привести к троттингу (снижению частоты) процессора или его выходу из строя.
| Параметр | Описание и влияние на производительность | Рекомендуемые значения / Допуски |
|---|---|---|
| Материал | Теплопроводность сплава. Алюминий 6063-T5 является стандартом, но для высокой плотности могут требоваться более прочные сплавы. | Теплопроводность ≥ 200 Вт/(м·К) для чистого Al; ≥ 150 Вт/(м·К) для сплавов. |
| Шаг рёбер (Fin Pitch) | Расстояние между центрами соседних рёбер. Определяет плотность упаковки. | 1.0 мм – 2.5 мм. Меньше 1.0 мм требует технологии skiving или folded fins. |
| Толщина ребра | Влияет на жесткость и теплопередачу. Слишком тонкие ребра легко повреждаются. | 0.3 мм – 0.8 мм. Зависит от высоты ребра. |
| Высота ребра | Определяет общую площадь поверхности. Ограничено коэффициентом экструзии. | До 30-40 мм для экструзии. Выше — требуется сборная конструкция. |
| Плоскостность основания | Критично для контакта с GPU. Неровности создают воздушные зазоры. | ≤ 0.05 мм на всей площади контакта. |
| Шероховатость поверхности | Влияет на качество нанесения термопасты или припоя. | Ra ≤ 1.6 мкм для контактной зоны. |
Важно отметить, что конкретные параметры зависят от модели видеокарты, её TDP и конструкции системы охлаждения в целом. Инженеры ООО «Гуанси Синьчан Высокоточная Промышленность» проводят расчеты теплового режима на этапе проектирования профиля, чтобы предложить оптимальное соотношение шага и толщины рёбер.
Сравнение технологий изготовления рёбер
Выбор технологии производства напрямую влияет на цену и производительность конечного продукта. Ниже приведено сравнение основных методов, применяемых в индустрии.
| Характеристика | Экструзия (Extrusion) | Склеивание/Нарезка (Skiving) | Сборные рёбра (Folded Fin) |
|---|---|---|---|
| Плотность рёбер | Средняя | Очень высокая | Высокая |
| Стоимость инструмента | Низкая (стоимость матрицы) | Высокая (специализированное оборудование) | Средняя |
| Себестоимость единицы | Низкая при больших тиражах | Высокая | Средняя |
| Тепловой контакт ребра с основанием | Монолитный (идеальный) | Монолитный (идеальный) | Паяный или клеевой (сопротивление контакта) |
| Гибкость дизайна | Ограничена коэффициентом экструзии | Высокая (можно делать очень тонкие ребра) | Высокая |
| Применимость для видеокарт | Базовые и средние модели, промышленные GPU | High-End игровые карты, серверные ускорители | Массивные радиаторы для дата-центров |
Из таблицы видно, что экструзия остается наиболее экономически эффективным методом для большинства применений, особенно если требуется монолитная конструкция без дополнительных термических сопротивлений в местах соединения ребер с основанием. ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на прецизионной экструзии с последующей ЧПУ-доработкой, что позволяет получать продукты, близкие по эффективности к skived-радиаторам, но по более конкурентной цене.
Факторы ценообразования: из чего складывается стоимость
Запрос «цена рёбер видеокарты высокой плотности» часто не имеет однозначного ответа без детализации технического задания. Стоимость формируется под воздействием следующих факторов:
- Сложность профиля: Чем выше коэффициент экструзии (отношение высоты к толщине стенки), тем дороже производство из-за риска брака и необходимости использования более мощных прессов. Наличие полостей ( hollow profiles) также удорожает процесс.
- Объем партии: Экструзия требует настройки линии и прогрева матрицы. Запуск небольшой партии нерентабелен из-за высоких постоянных затрат на подготовку. При заказе от нескольких тысяч штук цена за единицу существенно снижается.
- Постобработка: operations like CNC milling, drilling, tapping, anodizing, and laser engraving add to the cost. The precision requirements for GPU mounting surfaces often necessitate expensive 5-axis CNC machining.
- Качество сырья: Использование первичного алюминия высокой чистоты (как A356.2) стоит дороже, чем вторичного, но обеспечивает лучшую теплопроводность и однородность структуры, что критично для высоких тепловых нагрузок.
- Логистика и упаковка: Хрупкие тонкие рёбра требуют специальной упаковки для предотвращения деформации при транспортировке. Экспортные поставки, такие как те, что осуществляет ООО «Гуанси Синьчан Высокоточная Промышленность» во Вьетнам и страны АСЕАН, включают расходы на таможенное оформление и международную логистику.
От инженерной точки зрения, попытка сэкономить на качестве сплава или точности обработки основания часто приводит к кратному увеличению затрат на гарантийное обслуживание и возврат бракованной продукции. Поэтому при оценке коммерческих предложений следует смотреть не только на цену за килограмм или штуку, но и на совокупную стоимость владения, включая надежность теплоотвода.
Применение в реальных промышленных условиях
Радиаторы высокой плотности находят применение не только в потребительских видеокартах, но и в широком спектре промышленного оборудования. Рассмотрим два характерных сценария.
Сценарий 1: Серверы искусственного интеллекта и майнинговые фермы
Условия: Непрерывная работа 24/7 при максимальной загрузке GPU. Тепловыделение одного чипа может превышать 300-400 Вт. Температура в серверной стойке повышена.
Требования: Максимальная площадь теплообмена при ограниченных габаритах. Высокая надежность крепления.
Решение: Используются радиаторы с экстремально высокой плотностью рёбер, часто в комбинации с медными тепловыми трубками, впаянными в алюминиевое основание. Алюминиевые рёбра, произведенные методом прецизионной экструзии, обеспечивают эффективный отвод тепла от медных трубок в воздушный поток мощных серверных вентиляторов.
Риск: Запыление. Плотные рёбра быстро забиваются пылью, что резко снижает эффективность. Требуется регулярное обслуживание или использование фильтров.
Сценарий 2: Промышленные контроллеры и инверторы
Условия: Работа в цехах с возможным наличием вибрации, перепадов температур. Отсутствие активного охлаждения (пассивный режим) или слабые конвекционные потоки.
Требования: Долговечность, устойчивость к коррозии, эффективное пассивное охлаждение.
Решение: Радиаторы из алюминиевых сплавов с анодированным покрытием. Плотность рёбер подбирается таким образом, чтобы обеспечить естественную конвекцию («эффект дымохода»). Здесь важнее не максимальная плотность, а оптимальное расстояние между рёбрами для свободного прохождения нагретого воздуха вверх.
Инженерный совет: В условиях пассивного охлаждения ориентация радиатора относительно вектора гравитации имеет решающее значение. Рёбра должны быть расположены вертикально.
Как выбрать надежного производителя: критерии оценки
Рынок Китая насыщен производителями алюминиевых профилей, но далеко не все обладают компетенциями для выпуска высокоточных радиаторов для электроники. При аудите потенциального поставщика, такого как ООО «Гуанси Синьчан Высокоточная Промышленность», следует обращать внимание на следующие аспекты:
- Вертикальная интеграция: Наличие собственного производства первичного алюминия и экструзионных линий позволяет контролировать качество на всех этапах. Группа «Синьчан» демонстрирует именно такой подход, объединяя сырьевую базу, экструзию и глубокую переработку.
- Сертификация: Наличие сертификатов ISO 9001 (менеджмент качества) и ISO 14001 (экологический менеджмент) является обязательным минимумом для экспортно-ориентированных предприятий. Это гарантирует стабильность процессов и воспроизводимость результатов от партии к партии.
- Парк оборудования: Наличие современных ЧПУ-станков (например, Brother) и прессов большого тоннажа (до 2800 тонн) свидетельствует о способности выполнять сложные заказы.
- Опыт в отрасли: Специализация на теплорассеивающих решениях для 3C-электроники, инверторов и автомобильной промышленности говорит о понимании специфических требований этих секторов.
- Техническая поддержка: Способность производителя участвовать в разработке профиля на ранней стадии проекта (DFM — Design for Manufacturing) помогает избежать ошибок, ведущих к удорожанию производства.
Часто задаваемые вопросы (FAQ)
1. Какой алюминиевый сплав лучше всего подходит для рёбер видеокарты высокой плотности?
Наиболее распространенным материалом является сплав Al 6063-T5, обладающий хорошим балансом между экструзионными свойствами, теплопроводностью и прочностью. Для более сложных профилей с высокой плотностью рёбер могут использоваться сплавы серии 6061 или даже 7xxx, если требуется повышенная механическая прочность, хотя их теплопроводность может быть немного ниже. ООО «Гуанси Синьчан Высокоточная Промышленность» также предлагает решения на основе сплавов серий 3xxx–7xxx в зависимости от требований конкретного проекта.
2. Можно ли увеличить плотность рёбер сверх стандартных ограничений экструзии?
Да, это возможно, но требует изменения технологии. Если коэффициент экструзии превышает предельно допустимые значения (обычно около 18-20), применяются методы skiving (срезание тонких слоев с цельного блока металла) или использование сборных конструкций (folded fins), где тонкие пластины вставляются в пазы основания. Однако эти методы значительно дороже классической экструзии.
3. Как влияет анодирование на теплоотвод?
Слой анодированного оксида алюминия является диэлектриком и имеет более низкую теплопроводность, чем чистый металл. Однако толщина этого слоя микроскопическая, и его влиянием на общее тепловое сопротивление можно пренебречь. Более того, черное анодирование увеличивает излучательную способность поверхности, что улучшает теплоотвод за счет инфракрасного излучения, особенно в условиях слабой конвекции.
4. Какие допуски на плоскостность основания являются стандартом для видеокарт?
Для обеспечения эффективного теплового контакта с GPU плоскостность основания радиатора должна быть в пределах 0.05–0.1 мм. Более грубые допуски потребуют использования большего количества термоинтерфейса (термопасты), который сам по себе имеет высокое термическое сопротивление, что ухудшит охлаждение.
5. Каковы сроки поставки радиаторов, изготовленных по индивидуальному заказу?
Сроки зависят от сложности инструмента и объема партии. Изготовление новой экструзионной матрицы занимает 10-15 дней. После утверждения образца массовое производство может быть запущено в течение 2-3 недель. Компания ООО «Гуанси Синьчан Высокоточная Промышленность» придерживается гибких условий сотрудничества и стремится соблюдать гарантированные сроки поставки, адаптируясь под индивидуальные технические задания клиентов.
Заключение и рекомендации по закупкам
Выбор радиатора с рёбрами высокой плотности для видеокарт или промышленной электроники — это задача, требующая глубокого понимания теплофизики и производственных возможностей. Не существует универсального решения: оптимальная геометрия всегда является компромиссом между площадью теплообмена, аэродинамическим сопротивлением и стоимостью производства.
Для инженеров и закупщиков ключевым выводом является необходимость раннего вовлечения производителя в процесс проектирования. Использование вертикально интегрированных предприятий, таких как ООО «Гуанси Синьчан Высокоточная Промышленность», позволяет получить не просто металлическую деталь, а комплексное теплотехническое решение. Контроль качества на всех этапах — от плавки алюминия до финальной ЧПУ-обработки и анодирования — гарантирует, что каждый радиатор будет соответствовать строгим требованиям современных высоконагруженных электронных систем.
При подготовке спецификации для запроса коммерческого предложения убедитесь, что вы указали не только геометрические размеры, но и требуемый тепловой поток, условия эксплуатации и предпочтительный тип поверхностной обработки. Это позволит производителю предложить наиболее экономически эффективную технологию изготовления, будь то классическая экструзия или более сложные методы обработки.
Для получения технической консультации, расчета стоимости инструмента или заказа образцов продукции, пожалуйста, свяжитесь с нами или изучите наш каталог продуктов и технических решений.