

Алюминиевая задняя пластина видеокарты: купить от производителя
2026-10-13
Алюминиевая задняя пластина видеокарты: инженерный подход к выбору и закупке от производителя
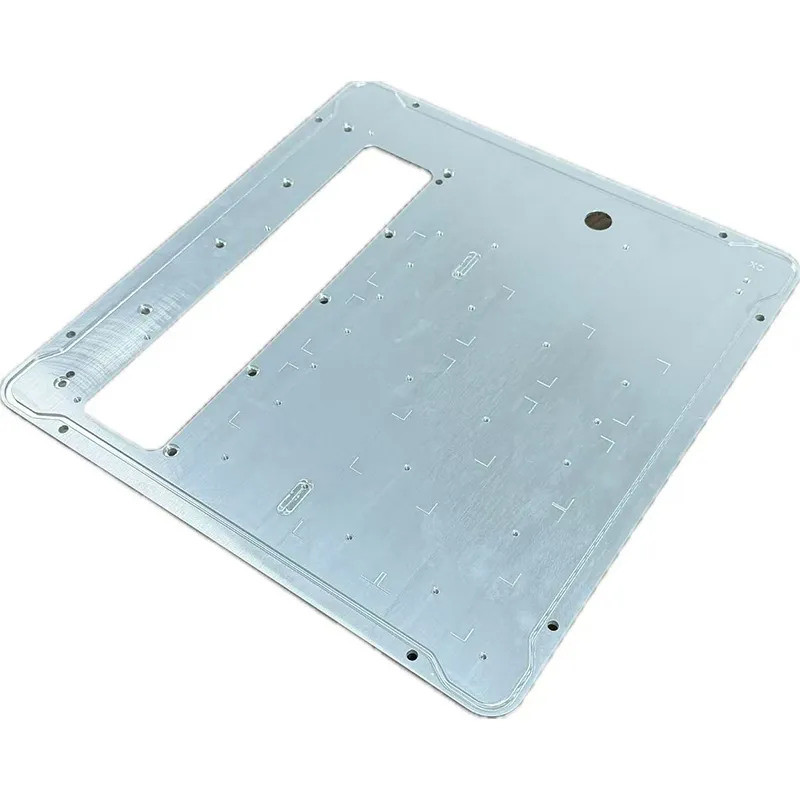
В современных высокопроизводительных вычислительных системах, особенно в сегментах искусственного интеллекта, майнинга и профессионального рендеринга, тепловыделение графических процессоров (GPU) достигло критических значений. Алюминиевая задняя пластина видеокарты перестала быть просто декоративным элементом или средством защиты печатной платы (PCB) от механических повреждений. Сегодня это ключевой компонент пассивной системы охлаждения, напрямую влияющий на стабильность тактовых частот и долговечность электронного оборудования.
Для технических специалистов и закупщиков B2B-сегмента понимание различий между штампованными, фрезерованными и экструдированными решениями является обязательным. Неправильный выбор материала или способа крепления может привести к деформации текстолита, отслоению чипов памяти и преждевременному выходу карты из строя. В данном материале мы рассмотрим технические аспекты производства бэкплейтов, критерии качества и преимущества работы с вертикально интегрированными производителями, такими как ООО «Гуанси Синьчан Высокоточная Промышленность», способными обеспечить полный цикл обработки алюминия от сырья до готового прецизионного изделия.
Функциональное назначение и физические принципы работы
Задняя пластина (backplate) выполняет три основные функции, каждая из которых имеет инженерное обоснование:
- Структурное усиление PCB. Современные видеокарты оснащаются массивными радиаторами и системами водяного охлаждения, вес которых может превышать 1–2 кг. Без жесткой опоры печатная плата подвергается изгибающим нагрузкам, что вызывает микротрещины в дорожках и нарушение контактов в разъемах PCIe. Алюминиевая пластина распределяет механическое напряжение по всей площади карты.
- Пассивный теплоотвод. Обратная сторона PCB часто содержит компоненты силовой части (VRM — модули регулятора напряжения) и чипы видеопамяти (GDDR6/GDDR6X), которые выделяют значительное количество тепла. Алюминий, обладая высокой теплопроводностью (от 150 до 230 Вт/(м·К) в зависимости от сплава), работает как радиатор, рассеивая тепло в корпус системного блока или серверной стойки.
- Электромагнитная совместимость и защита. Металлическая пластина служит экраном, снижающим уровень электромагнитных помех (EMI), и защищает чувствительные элементы платы от статического электричества и случайных коротких замыканий при монтаже.
С инженерной точки зрения, эффективность бэкплейта зависит не только от толщины металла, но и от качества контакта с компонентами. Использование термоинтерфейсов (термопрокладок) правильной твердости и теплопроводности критически важно для передачи тепла от чипов памяти к алюминиевой основе.
Материаловедение: выбор алюминиевого сплава для высоких нагрузок
Не весь алюминий одинаково полезен в электронике. Дешевые аналоги часто изготавливаются из вторичного сырья с неконтролируемым составом примесей, что резко снижает теплопроводность и повышает хрупкость. Для производства качественных задних пластин видеокарт используются следующие серии сплавов:
| Серия сплава | Основные легирующие элементы | Преимущества для GPU-решений | Типичное применение |
|---|---|---|---|
| Серия 1xxx (чистый алюминий) | Al ≥ 99.0% | Максимальная теплопроводность, высокая коррозионная стойкость | Теплообменные элементы, где важна только теплопередача |
| Серия 3xxx (Al-Mn) | Марганец | Хорошая формуемость, средняя прочность, отличная теплопроводность | Штампованные корпуса, простые бэкплейты |
| Серия 5xxx (Al-Mg) | Магний | Высокая прочность, свариваемость, устойчивость к вибрациям | Конструкционные элементы, крепление тяжелых кулеров |
| Серия 6xxx (Al-Mg-Si) | Магний и кремний | Оптимальный баланс прочности и обрабатываемости, возможность анодирования | Фрезерованные и экструдированные радиаторы, премиальные бэкплейты |
ООО «Гуанси Синьчан Высокоточная Промышленность» использует высококачественные алюминиевые сплавы серий 3xxx–7xxx, а также высокочистые слитки A356.2, производимые на смежном предприятии группы. Это позволяет гарантировать однородность структуры материала и воспроизводимость тепловых характеристик от партии к партии. Например, сплав 6063, часто применяемый в экструзии, обеспечивает превосходную поверхность для анодирования, что важно как для эстетики, так и для улучшения эмиссии тепла за счет увеличения коэффициента черноты поверхности.
Технологии производства: от экструзии до ЧПУ-обработки
Процесс создания задней пластины определяет её конечную стоимость и производительность. Существует три основных метода, каждый из которых подходит для определенных задач:
1. Штамповка (Stamping)
Наиболее массовый и экономичный метод. Листовой алюминий формуется под высоким давлением в матрице.
Плюсы: Низкая себестоимость при больших тиражах, высокая скорость производства.
Минусы: Ограниченная сложность геометрии, наличие внутренних напряжений в металле, необходимость последующей калибровки плоскостности.
Применение: Бюджетные игровые видеокарты, офисные решения.
2. Экструзия (Extrusion)
Разогретая алюминиевая заготовка продавливается через фильеру, формируя профиль заданного сечения.
Плюсы: Возможность создания сложных профилей с ребрами жесткости, высокая прочность вдоль направления экструзии.
Минусы: Ограничение по ширине изделия (зависит от размера пресса), необходимость дополнительной механической обработки торцов и отверстий.
Применение: Карты среднего и высокого ценового сегмента, где требуется усиленная конструкция.
3. Фрезерование на станках с ЧПУ (CNC Machining)
Монолитная алюминиевая плита обрабатывается фрезерными станками для получения точной геометрии.
Плюсы: Идеальная плоскостность, высочайшая точность отверстий под крепеж, возможность создания сложных каналов охлаждения или интеграции с другими элементами радиатора.
Минусы: Высокая стоимость из-за большого объема удаляемого материала и времени обработки.
Применение: Топовые флагманские видеокарты, серверные ускорители вычислений, кастомные решения.
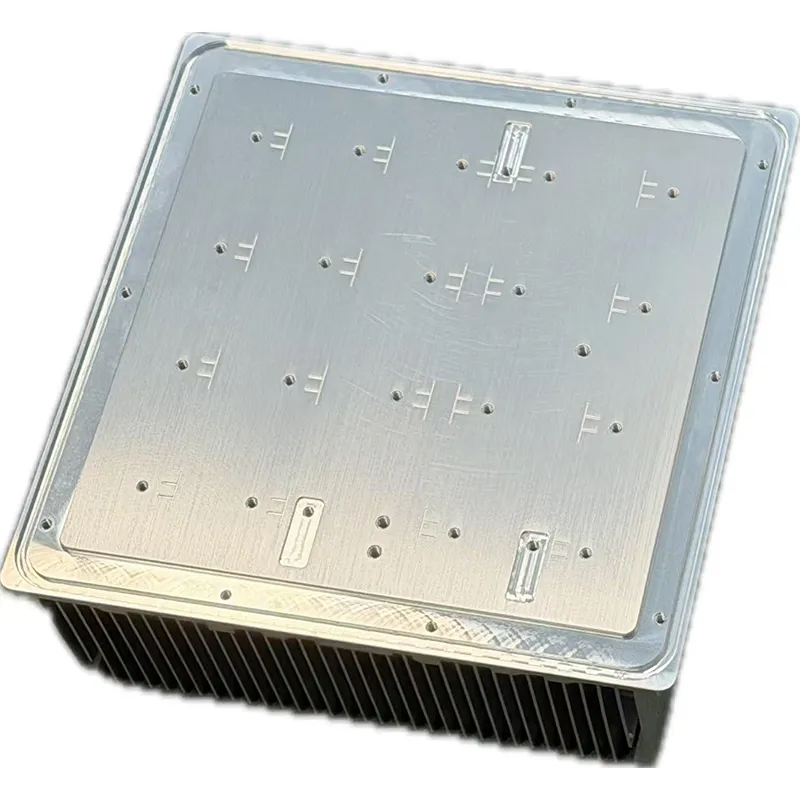
Инфраструктура ООО «Гуанси Синьчан Высокоточная Промышленность» включает шесть экструзионных прессов усилием от 600 до 2800 тонн и парк из 20 станков с ЧПУ (в том числе высокоскоростных обрабатывающих центров Brother). Такая комбинация позволяет компании гибко переключаться между массовым производством экструдированных профилей и изготовлением прецизионных деталей методом фрезерования, предлагая клиентам оптимальное соотношение цены и качества.
Поверхностная обработка и эстетика
Помимо функциональности, задняя пластина является видимым элементом компьютера. Поэтому методы финишной обработки играют важную роль:
- Анодирование. Электрохимическое оксидирование создает прочный защитный слой на поверхности алюминия. Этот слой устойчив к царапинам, не проводит ток и может быть окрашен в различные цвета (черный, красный, синий и др.) путем введения пигментов в поры оксидной пленки. Для индустриальных решений часто используется твердое анодирование, повышающее износостойкость.
- Пескоструйная обработка. Создает матовую текстуру, скрывающую мелкие дефекты обработки и отпечатки пальцев. Часто применяется перед анодированием для улучшения адгезии и визуального восприятия.
- Лазерная гравировка. Позволяет наносить логотипы производителей, серийные номера или декоративные узоры с высокой точностью без использования красок, которые могут выгорать или стираться со временем.
Компания располагает собственными линиями анодирования и лазерной маркировки, что исключает необходимость передачи полуфабрикатов сторонним подрядчикам. Это сокращает логистические риски и ускоряет время выхода продукции на рынок (Time-to-Market).
Сравнительный анализ: OEM-производство vs Закупка готовых решений
При выборе поставщика алюминиевых задних пластин видеокарты заказчики часто стоят перед выбором: покупать стандартные изделия или заказывать контрактное производство (OEM/ODM). Ниже приведено сравнение подходов:
| Критерий | Стандартные готовые решения | OEM/ODM производство (под заказ) |
|---|---|---|
| Стоимость единицы | Ниже при малых партиях | Выше из-за затрат на разработку и настройку |
| Геометрия и посадка | Универсальная, могут быть зазоры | Идеальное соответствие конкретной модели PCB |
| Теплоотвод VRM/памяти | Стандартные термопрокладки, возможна неэффективность | Точный расчет высоты и твердости интерфейса под конкретные чипы |
| Брендирование | Отсутствует или ограничено | Полная кастомизация (логотипы, цвет, упаковка) |
| Сроки поставки | Быстро (со склада) | Дольше (требуется время на прототипирование) |
| Масштабируемость | Ограничена наличием stock | Неограниченна при наличии мощностей (до 10 000 тонн профилей в год у Синьчан) |
Для производителей видеокарт и сборщиков серверных систем вариант OEM является единственно верным. Индивидуальная подгонка бэкплейта под расположение компонентов конкретной платы позволяет максимизировать площадь контакта и улучшить температурный режим на 5–10°C, что критично для разгона и стабильной работы под нагрузкой.
Реальные сценарии применения и инженерные кейсы
Рассмотрим два типичных сценария, где качество алюминиевой задней пластины имеет решающее значение:
Кейс 1: Серверы искусственного интеллекта и машинного обучения
Условия: Видеокарты работают в режиме 24/7 при постоянной 100% нагрузке. Температура в серверной стойке поддерживается на уровне 25–30°C, но локальный нагрев GPU может достигать 85–90°C. Плотность компоновки высока, воздушный поток ограничен.
Требования: Максимальный пассивный теплоотвод через заднюю панель, так как активное охлаждение обратной стороны затруднено. Жесткая фиксация для предотвращения вибраций от серверных вентиляторов.
Решение: Использование толстой (3–5 мм) фрезерованной пластины из сплава 6061 с развитой системой оребрения на внутренней стороне (скрытой под картой) или плоской поверхностью с нанесением высокоэффективного термоинтерфейса. Обязательное жесткое анодирование для предотвращения окисления в условиях длительного нагрева.
Кейс 2: Майнинговые фермы и крипто-вычисления
Условия: Оборудование часто эксплуатируется в некондиционируемых помещениях с повышенной запыленностью и перепадами температур. Карты могут подвергаться физическому перемещению и переустановке.
Требования: Высокая механическая прочность, устойчивость к коррозии, простота очистки, низкая стоимость.
Решение: Штампованные или экструдированные пластины из сплава 3003 или 5052. Поверхность должна быть устойчива к агрессивным средам (если используется химическая очистка). Конструкция должна предусматривать удобные точки крепления для дополнительных вентиляторов обдува.
Инженерный опыт показывает, что в условиях циклического нагрева и охлаждения (термоудары) коэффициент теплового расширения (CTE) алюминия должен учитываться при проектировании крепежных отверстий. Слишком жесткая фиксация без компенсационных зазоров может привести к разрушению точек пайки BGA-чипов на самой плате. Поэтому при разработке чертежей для ООО «Гуанси Синьчан Высокоточная Промышленность» инженеры компании проводят симуляции термомеханических напряжений, чтобы предложить оптимальную схему крепления.
Контроль качества и сертификация
В промышленном производстве брак недопустим. Каждая партия алюминиевых пластин проходит многоступенчатый контроль:
- Входной контроль сырья. Спектральный анализ состава сплава для подтверждения соответствия заявленной марке (например, содержание магния и кремния в 6xxx серии).
- Геометрический контроль. Измерение плоскостности (warpage) с помощью лазерных сканеров. Допуски обычно составляют не более 0.1–0.2 мм на всю длину изделия, чтобы обеспечить равномерный прижим к компонентам.
- Контроль резьбы и отверстий. Проверка диаметров и шага резьбы калибрами. Несоответствие здесь приведет к невозможности сборки или срыву резьбы при монтаже.
- Тестирование покрытия. Проверка толщины анодного слоя и его адгезии. Проводятся тесты на солевым туманом (salt spray test) для оценки коррозионной стойкости.
ООО «Гуанси Синьчан Высокоточная Промышленность» функционирует в рамках сертифицированной системы менеджмента качества ISO 9001 и экологического стандарта ISO 14001. Наличие этих сертификатов является важным сигналом для международных покупателей, подтверждающим стабильность процессов и ответственность производителя перед окружающей средой.
Как выбрать надежного поставщика: чек-лист для закупщика
При поиске партнера для производства алюминиевых задних пластин видеокарты обратите внимание на следующие аспекты:
- Вертикальная интеграция. Производитель, который контролирует весь цикл (от плавки алюминия до финальной упаковки), как группа «Синьчан», может предложить более конкурентную цену и лучшую управляемость сроками, чем посредники или компании, передающие часть операций на субподряд.
- Инженерная поддержка. Способен ли поставщик помочь с оптимизацией конструкции для снижения веса или стоимости? Предоставляет ли он DFMA-анализ (Design for Manufacturing and Assembly)?
- Производственные мощности. Наличие прессов разного тоннажа и парка ЧПУ позволяет закрыть потребности как в прототипах, так и в массовых сериях.
- Опыт экспорта. Понимание требований к упаковке для международных перевозок, умение оформлять экспортную документацию и работать с логистикой (например, поставки в страны АСЕАН, Европу или СНГ).
- Гибкость. Готовность адаптироваться к изменениям в дизайне PCB, которые часто происходят на этапе разработки новой линейки видеокарт.
Часто задаваемые вопросы (FAQ)
1. Влияет ли толщина алюминиевой задней пластины на температуру GPU?
Сама по себе толщина пластины влияет на температуру косвенно. Более толстая пластина обладает большей тепловой массой и лучше распределяет тепло по площади, предотвращая образование локальных горячих точек. Однако ключевым фактором является качество теплового контакта между пластиной и компонентами (через термопрокладки) и наличие воздушного потока вокруг карты. Увеличение толщины с 1 мм до 3 мм может снизить температуру памяти на 3–5°C при условии правильного монтажа.
2. Можно ли использовать сталь вместо алюминия для бэкплейта?
Технически да, сталь прочнее и дешевле. Однако её теплопроводность (около 50 Вт/(м·К)) в 3–4 раза ниже, чем у алюминия. Это делает сталь неэффективной для пассивного охлаждения компонентов VRM и памяти. Кроме того, сталь значительно тяжелее, что увеличивает нагрузку на слот PCIe и требует более сложных креплений. Алюминий остается оптимальным выбором благодаря балансу веса, теплопроводности и стоимости.
3. Как правильно установить термопрокладки между платой и задней пластиной?
Необходимо использовать термопрокладки той же толщины, что и зазор между компонентами и пластиной. Слишком тонкая прокладка не обеспечит контакта, слишком толстая — создаст механическое напряжение и может оторвать чипы от платы. Рекомендуется использовать прокладки с разной твердостью и толщиной для разных зон (например, более мягкие для чипов памяти и более жесткие для зоны без компонентов, если пластина опирается на стойки). Перед установкой поверхности должны быть очищены от пыли и обезжирены.
4. Какие сплавы алюминия лучше всего подходят для анодирования?
Наилучшие результаты анодирования демонстрируют сплавы серии 5xxx (алюминий-магний) и 6xxx (алюминий-магний-кремний). Они обеспечивают равномерную, плотную и прочную оксидную пленку. Сплавы серии 3xxx также хорошо поддаются анодированию, но могут давать слегка сероватый оттенок. Сплавы с высоким содержанием меди (серия 2xxx) или кремния (серия 4xxx) анодируются хуже и часто имеют неоднородный цвет.
5. Каковы стандартные сроки изготовления партии алюминиевых пластин?
Сроки зависят от сложности изделия и загруженности производства. Изготовление прототипов методом ЧПУ обычно занимает 5–7 дней. Для массового производства методом экструзии или штамповки необходимо время на изготовление матриц (die-making), что составляет 10–15 дней, после чего выпуск партии может идти со скоростью нескольких тысяч штук в день. Компания ООО «Гуанси Синьчан Высокоточная Промышленность» предлагает оперативную адаптацию к индивидуальным техническим заданиям и гарантирует соблюдение согласованных сроков поставки.
Заключение и рекомендации по закупке
Алюминиевая задняя пластина видеокарты — это не просто аксессуар, а важный элемент инженерной конструкции, обеспечивающий механическую целостность и тепловой режим современного графического оборудования. Ошибки в выборе материала, толщины или способа крепления могут стоить дорогого ремонта или потери репутации бренда.
Для производителей электроники и системных интеграторов критически важно работать с поставщиками, обладающими глубокими компетенциями в области обработки алюминия. Вертикальная интеграция, наличие собственных линий экструзии и ЧПУ, а также строгий контроль качества по стандартам ISO делают таких партнеров надежным звеном в цепочке поставок.
Если вы планируете запуск новой линейки видеокарт, серверных ускорителей или нуждаетесь в модернизации существующих решений охлаждения, рекомендуется начать с технического аудита текущих конструкций и запроса коммерческого предложения у специализированных производителей. Инвестиции в качественную инженерную проработку бэкплейта окупаются за счет снижения процента гарантийных случаев и повышения удовлетворенности конечных пользователей.
Для получения консультации по выбору материалов, расчета стоимости инструментальной оснастки или заказа пробной партии прецизионных алюминиевых радиаторов и пластин, свяжитесь с нашими специалистами. Мы предлагаем комплексные решения от разработки профиля до готового изделия.
Узнайте больше о наших возможностях и продуктах: продукты и технические решения.