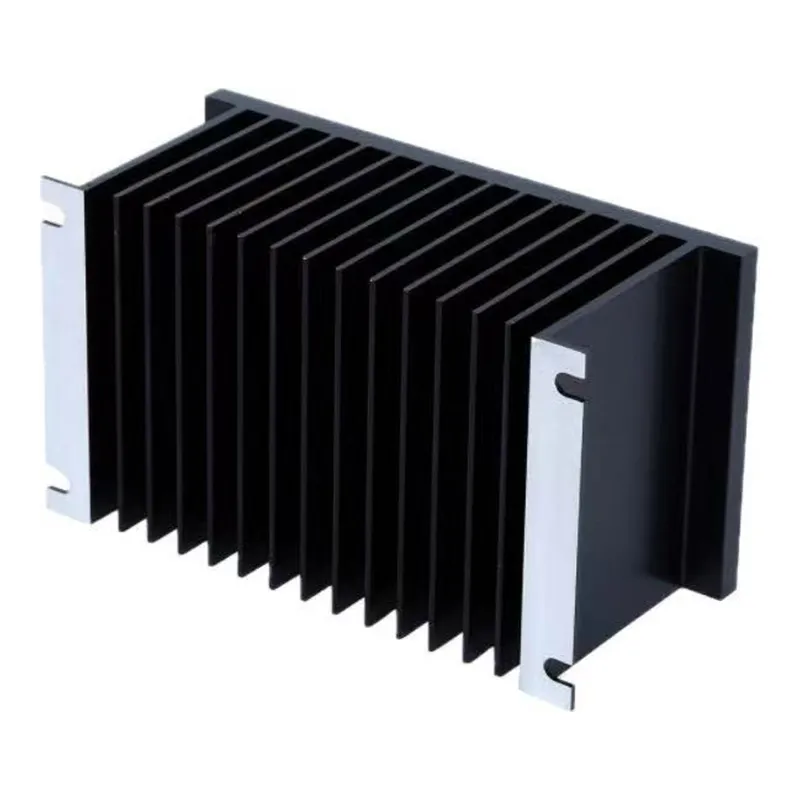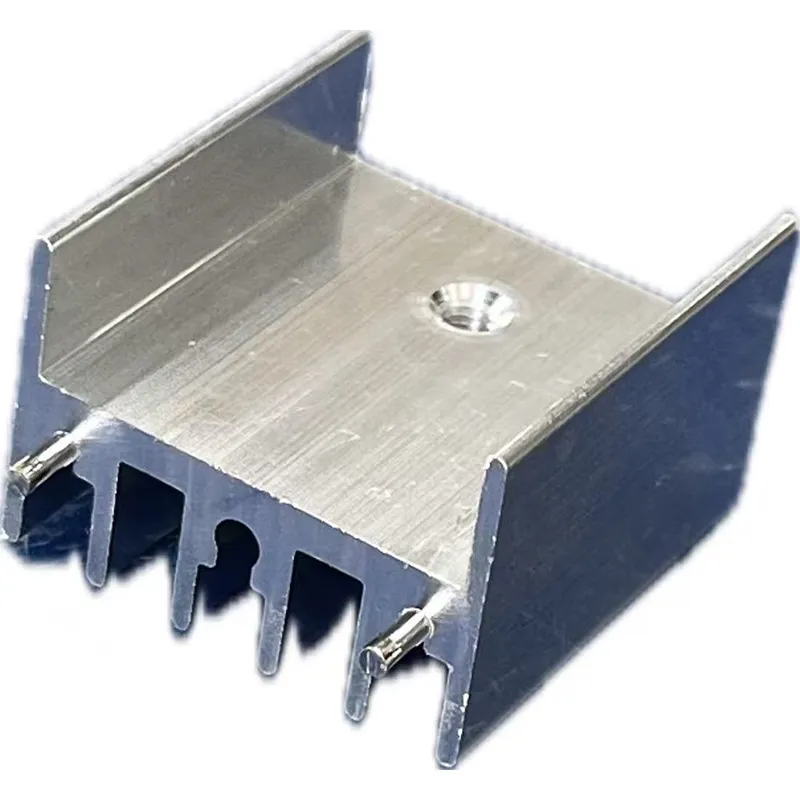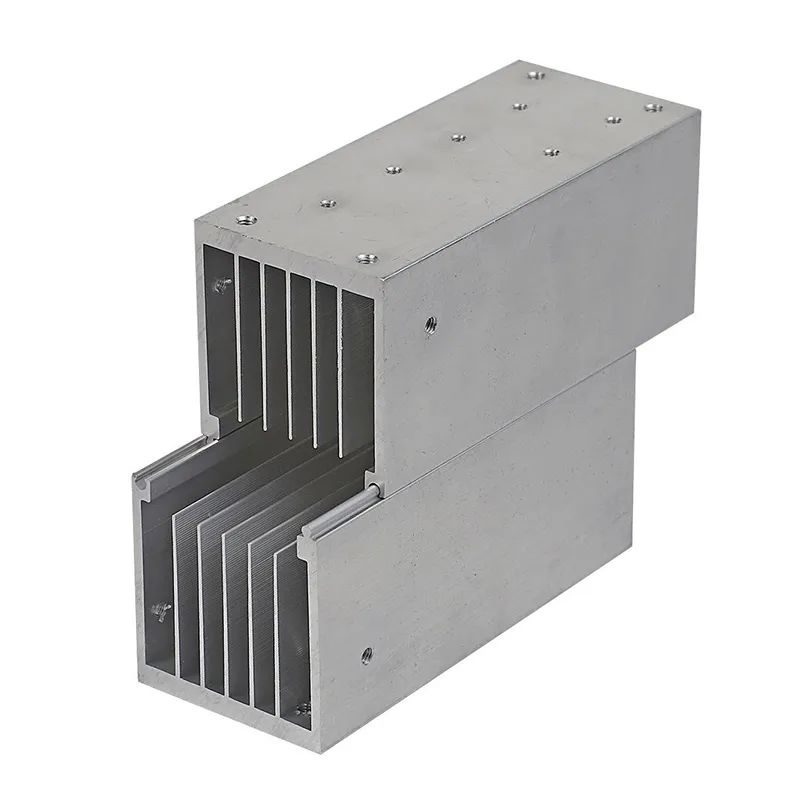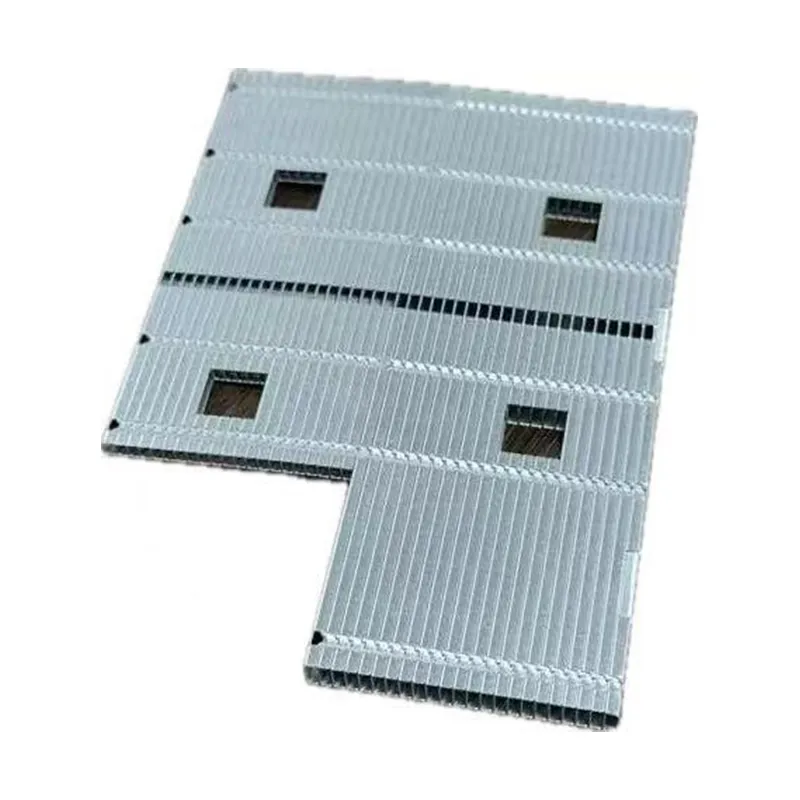


Ультратонкий радиатор для электроники от производителя: цены и OEM
2026-10-09
- Ультратонкий радиатор для электроники: инженерные решения и производственные возможности
- Технологии производства: экструзия против фрезеровки и склейки
- Материалы и их влияние на эффективность
- Ключевые параметры при заказе OEM-радиаторов
- Сравнение решений для различных сценариев применения
- Инженерный взгляд: типичные ошибки при проектировании
- Контроль качества и сертификация
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы по ультратонким радиаторам
- Заключение и рекомендации по выбору поставщика
Ультратонкий радиатор для электроники: инженерные решения и производственные возможности
Современная микроэлектроника сталкивается с парадоксом: при уменьшении габаритов устройств тепловыделение компонентов не только не снижается, но и часто возрастает из-за увеличения плотности монтажа. Ультратонкий радиатор для электроники становится критическим элементом конструкции, обеспечивающим отвод тепла в условиях жестких пространственных ограничений. В отличие от стандартных систем охлаждения, такие радиаторы требуют прецизионного подхода к проектированию профиля, выбору сплава и методам обработки поверхности.
Для инженеров-конструкторов и специалистов по закупкам ключевой задачей является баланс между эффективным теплоотводом (измеряемым в °C/Вт) и минимальной высотой профиля. Ошибка в выборе геометрии ребер или материала может привести к перегреву силовых модулей, снижению производительности процессоров или преждевременному выходу из строя инверторов. В данной статье рассматриваются технические аспекты производства ультратонких радиаторов, факторы формирования стоимости и особенности OEM-сотрудничества с производителями, обладающими вертикально интегрированными мощностями, такими как ООО «Гуанси Синьчан Высокоточная Промышленность».
Физика теплоотвода в ограниченном пространстве
Основная проблема ультратонких радиаторов заключается в снижении площади поверхности теплообмена при уменьшении высоты ребер. Чтобы компенсировать это, необходимо оптимизировать другие параметры:
- Плотность оребрения: Уменьшение шага между ребрами увеличивает площадь контакта с воздухом, но может привести к росту аэродинамического сопротивления и ухудшению конвекции, если скорость воздушного потока недостаточна.
- Теплопроводность материала: Использование сплавов с высокой чистотой алюминия (серии 1xxx–3xxx) или специальных легирующих добавок (серии 6xxx) позволяет быстрее передавать тепло от основания к ребрам.
- Качество контактной поверхности: Плоскостность основания и отсутствие оксидных пленок критичны для минимизации термического сопротивления на границе «компонент-радиатор».
Инженерный опыт показывает, что в замкнутых корпусах с естественной конвекцией увеличение количества тонких ребер после определенного предела перестает давать эффект и даже ухудшает ситуацию из-за застаивания нагретого воздуха. Поэтому расчет ультратонкого радиатора всегда должен сопровождаться тепловым моделированием.
Технологии производства: экструзия против фрезеровки и склейки
Выбор технологии изготовления напрямую влияет на стоимость, сроки поставки и технические характеристики изделия. Для ультратонких радиаторов применяются три основных метода, каждый из которых имеет свои границы применимости.
1. Прецизионная экструзия
Это наиболее экономически эффективный метод для серийного производства. Современные экструзионные прессы позволяют получать профили со сложной геометрией и минимальной толщиной стенки ребра (до 0,8–1,0 мм). ООО «Гуанси Синьчан Высокоточная Промышленность», располагая шестью экструзионными прессами усилием от 600 до 2800 тонн, обеспечивает высокую точность геометрии профиля.
Преимущества:
- Низкая себестоимость при больших тиражах.
- Отсутствие отходов материала (в отличие от фрезеровки).
- Возможность создания полых профилей для интеграции тепловых трубок.
Ограничения: Существует предел соотношения высоты профиля к его ширине. Для сверхтонких радиаторов с очень высоким aspect ratio экструзия может быть затруднена из-за риска деформации профиля при выходе из матрицы.
2. Фрезеровка (CNC machining)
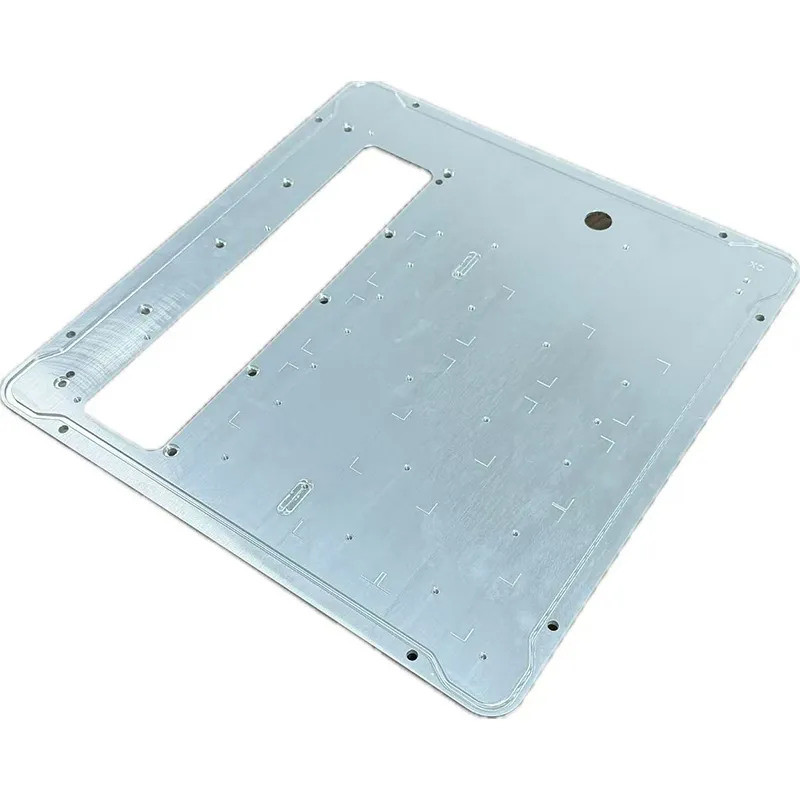
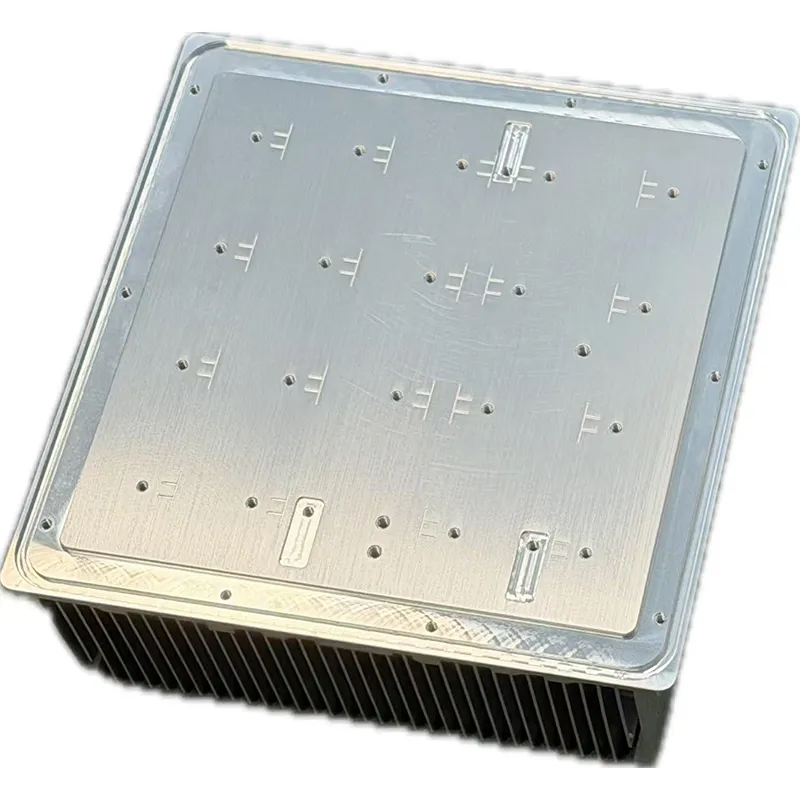
Механическая обработка на станках с ЧПУ (например, оборудовании Brother, используемом на предприятиях группы «Синьчан») позволяет создавать радиаторы произвольной формы с идеальной плоскостностью основания. Этот метод часто применяется для прототипирования или изготовления сложных гибридных конструкций.
Применение: Идеально подходит для случаев, когда требуется интеграция радиатора с другими деталями корпуса или создание нестандартных каналов охлаждения.
3. Склеивание или пайка ребер (Bonded/Finned Radiators)
Технология заключается в прикреплении отдельных тонких пластин (ребер) к основанию с помощью термоклея или пайки. Это позволяет достичь экстремально высокой плотности оребрения, недоступной для экструзии.
Риски: Термическое сопротивление клеевого шва или слоя припоя может стать «бутылочным горлышком» для теплопередачи. Качество такого соединения требует строгого контроля, который обеспечивается системами менеджмента ISO 9001, внедренными на производстве.
Материалы и их влияние на эффективность
Выбор алюминиевого сплава является компромиссом между теплопроводностью, механической прочностью и обрабатываемостью. В производстве ультратонких радиаторов чаще всего используются следующие материалы:
| Серия сплава | Основные легирующие элементы | Теплопроводность (Вт/м·К) | Применение в радиаторах |
|---|---|---|---|
| 1050 / 1070 | Чистый алюминий (>99,5%) | 220–230 | Высокая теплопроводность, низкая прочность. Используется для ребер в клееных конструкциях. |
| 3003 | Марганец (Mn) | 180–200 | Хорошая коррозионная стойкость и формуемость. Подходит для тонкостенных экструдированных профилей. |
| 6060 / 6063 | Магний и кремний (Mg, Si) | 160–180 | Наиболее распространенные сплавы для экструзии. Хороший баланс прочности и теплопроводности. Легко поддаются анодированию. |
| 6082 | Магний, кремний, марганец | 140–160 | Более высокая прочность. Применяется для радиаторов, подвергающихся механическим нагрузкам (например, в автомобильной электронике). |
ООО «Гуанси Синьчан Высокоточная Промышленность» использует высококачественные алюминиевые сплавы серий 3xxx–7xxx, а также высокочистые слитки A356.2, производимые на смежном предприятии группы. Вертикальная интеграция позволяет контролировать химический состав сырья, что гарантирует стабильность теплофизических свойств готовой продукции.
Ключевые параметры при заказе OEM-радиаторов
При формировании технического задания (ТЗ) на производство ультратонких радиаторов необходимо четко специфицировать следующие параметры. Отсутствие точных данных приводит к увеличению числа итераций при согласовании образцов.
1. Геометрические допуски
Для ультратонких профилей стандартные допуски экструзии могут быть недостаточными. Критичными являются:
- Плоскостность основания: Обычно требуется не более 0,1–0,2 мм на 100 мм длины. Неровности приводят к образованию воздушных зазоров, резко снижающих эффективность теплоотвода.
- Перпендикулярность ребер: Отклонение угла ребер от 90 градусов может затруднить монтаж в корпус устройства.
- Толщина стенки ребра: Минимальная толщина, которую можно стабильно экструдировать, зависит от сложности профиля и обычно составляет 0,8–1,0 мм для простых форм.
2. Требования к поверхностной обработке
Поверхностная обработка выполняет две функции: защиту от коррозии и улучшение эмиссионной способности (для инфракрасного излучения).
- Анодирование: Наиболее распространенный метод. Черное анодирование повышает степень черноты поверхности, улучшая лучистый теплообмен, что особенно важно при низкой скорости конвекции.
- Химическое оксидирование (Chemical Film): Обеспечивает электропроводность покрытия, что необходимо для заземления электронных компонентов через радиатор.
- Лазерная маркировка: Позволяет наносить логотипы, QR-коды или серийные номера без нарушения целостности защитного слоя в рабочих зонах.
3. Тепловые требования
Вместо абстрактных требований «хорошее охлаждение» следует указывать:
- Максимальная рассеиваемая мощность (Вт).
- Максимально допустимая температура компонента (°C).
- Температура окружающей среды внутри корпуса (°C).
- Скорость воздушного потока (если используется принудительное охлаждение).
Сравнение решений для различных сценариев применения
Выбор типа радиатора зависит от конкретных условий эксплуатации электронного устройства. Ниже приведено сравнение подходов для типичных промышленных задач.
| Параметр | Экструдированный ультратонкий профиль | Радиатор с тепловыми трубками (Heat Pipe) | Фрезерованный монолитный радиатор |
|---|---|---|---|
| Стоимость | Низкая (при серийном производстве) | Высокая (сложная сборка) | Очень высокая (большие затраты времени на ЧПУ) |
| Эффективность теплоотвода | Средняя. Зависит от площади поверхности. | Высокая. Быстрый перенос тепла от источника к краям. | Высокая. Отсутствие термического сопротивления контактов. |
| Габариты | Компактные, но ограничены возможностями экструзии. | Позволяет выносить зону рассеивания за пределы горячего пятна. | Тяжелые, занимают много места. |
| Типичное применение | LED-драйверы, блоки питания, инверторы, бытовая электроника. | Высокопроизводительные CPU/GPU, лазерные диоды, проекторы. | Военная и аэрокосмическая техника, где важна надежность и нет ограничений по весу. |
| Сроки изготовления | Короткие (после изготовления матрицы). | Длительные (сборка, пайка, тестирование). | Средние (зависят от сложности обработки). |
Из таблицы видно, что для массовых продуктов, таких как источники бесперебойного питания или инверторы, экструдированные радиаторы остаются оптимальным выбором по соотношению цена/эффективность. ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на этом сегменте, предлагая комплексные решения от разработки профиля до финишной обработки.
Инженерный взгляд: типичные ошибки при проектировании
Анализ отказов электронных систем показывает, что проблемы с охлаждением часто возникают не из-за неверного выбора радиатора, а из-за ошибок в его интеграции.
1. Игнорирование сопротивления интерфейса. Даже идеально обработанный радиатор не будет работать эффективно без правильного термоинтерфейса. Использование некачественной термопасты или неправильное давление прижима могут увеличить термическое сопротивление на 30–50%. Инженерам рекомендуется использовать прокладки с фазовым переходом или качественные силиконовые пасты с теплопроводностью не менее 3–5 Вт/м·К для мощных компонентов.
2. Нарушение аэродинамики в корпусе. Ультратонкий радиатор часто устанавливается в плотной компоновке. Если ребра ориентированы параллельно основному потоку воздуха от вентилятора, эффективность охлаждения падает. Ребра должны быть ориентированы вдоль направления потока. Если это невозможно, следует рассмотреть возможность использования радиаторов с направленными каналами или турбулизаторами.
3. Электрическая изоляция. Алюминий является проводником. В случаях, когда радиатор контактирует с компонентами, находящимися под напряжением, или должен быть заземлен отдельно, необходимо предусмотреть изолирующие прокладки. При этом важно учитывать, что изоляторы также создают термическое сопротивление.
Контроль качества и сертификация
Для промышленных применений стабильность параметров от партии к партии важнее единичных рекордных показателей. Производство ООО «Гуанси Синьчан Высокоточная Промышленность» сертифицировано по стандартам ISO 9001 и ISO 14001. Это означает наличие документированных процедур контроля на всех этапах:
- Входной контроль алюминиевых слитков и сплавов.
- Контроль температуры и скорости экструзии для предотвращения дефектов структуры металла.
- Измерение геометрических параметров на координатно-измерительных машинах (CMM).
- Тестирование качества анодного покрытия на толщину и адгезию.
Наличие 28 зарегистрированных патентов и более 10 сертификатов качества подтверждает способность компании выполнять строгие требования международных заказчиков, включая поставщиков автомобильной и медицинской электроники.
Логистика и экспортные особенности
При заказе ультратонких радиаторов у зарубежных производителей важно учитывать логистические риски. Алюминиевые профили, особенно с тонкими ребрами, чувствительны к механическим повреждениям при транспортировке. Компания «Гуанси Синьчан» применяет индивидуальную упаковку с использованием разделительных слоев и усиленных картонных коробок, что минимизирует риск деформации ребер.
Опыт экспорта во Вьетнам и другие страны АСЕАН позволил отладить процессы таможенного оформления и документального сопровождения. Для российских покупателей это означает возможность получения товара с полным комплектом экспортных документов, необходимых для таможенной очистки и бухгалтерского учета.
FAQ: Часто задаваемые вопросы по ультратонким радиаторам
Какова минимальная толщина ребра, которую можно получить методом экструзии?
Стандартный технологический предел для качественной экструзии алюминиевых сплавов серии 6xxx составляет около 0,8–1,0 мм. Попытка уменьшить толщину ниже этого значения приводит к риску обрыва ребер при выходе из матрицы и снижению механической прочности. Для более тонких элементов (0,3–0,5 мм) обычно применяется технология склейки или штамповки листового металла.
Влияет ли цвет анодирования на эффективность охлаждения?
Да, влияет. Черное анодирование имеет более высокий коэффициент излучения (emissivity) по сравнению с натуральным серебристым анодированием. В условиях слабой конвекции (естественное охлаждение) черный радиатор может быть на 5–10% эффективнее за счет лучшего инфракрасного излучения. Однако в системах с мощным принудительным обдувом разница становится negligible (незначительной), так как доминирует конвективный теплообмен.
Как рассчитать необходимую площадь радиатора?
Упрощенная формула: R_th = (T_case – T_amb) / P_diss, где R_th — требуемое тепловое сопротивление, T_case — макс. температура корпуса компонента, T_amb — температура окружающего воздуха, P_diss — рассеиваемая мощность. Зная требуемое R_th, можно подобрать радиатор из каталога или заказать расчет производителю. Важно помнить, что реальные условия могут отличаться от расчетных, поэтому рекомендуется закладывать запас 15–20%.
Можно ли комбинировать разные методы обработки на одном радиаторе?
Да, это распространенная практика. Например, основание может быть фрезеровано для обеспечения идеальной плоскостности, а ребра — экструдированы или приварены. ООО «Гуанси Синьчан» предлагает такие гибридные решения, используя парк станков ЧПУ и экструзионное оборудование в рамках одного производственного цикла.
Какие сплавы лучше подходят для анодирования?
Наилучшие результаты анодирования достигаются на сплавах серии 6xxx (6060, 6063), которые содержат магний и кремний. Они обеспечивают равномерную и прочную оксидную пленку. Сплавы с высоким содержанием меди (серия 2xxx) или цинка (серия 7xxx) анодируются хуже, так как легирующие элементы могут вызывать потемнение или неравномерность покрытия.
Заключение и рекомендации по выбору поставщика
Выбор ультратонкого радиатора для электроники — это не просто покупка металлической детали, а часть инженерного процесса обеспечения надежности устройства. Ошибки на этом этапе могут стоить значительно дороже, чем экономия на стоимости самого радиатора.
При выборе партнера для OEM-производства обратите внимание на следующие факторы:
- Вертикальная интеграция: Производители, контролирующие весь цикл от сырья до готового изделия (как группа «Синьчан»), могут предложить более стабильное качество и гибкость в изменении спецификаций.
- Инженерная поддержка: Поставщик должен обладать компетенциями для теплового расчета и предложения оптимизированных геометрий, а не просто выполнять чертежи заказчика.
- Контроль качества: Наличие сертифицированных лабораторий и оборудования для неразрушающего контроля является обязательным требованием для промышленных партий.
Для проектов, требующих высоких стандартов качества, соблюдения сроков и конкурентной цены, целесообразно рассматривать сотрудничество с проверенными производителями, имеющими опыт работы на международных рынках. ООО «Гуанси Синьчан Высокоточная Промышленность» готово предоставить техническую консультацию, рассчитать стоимость прототипов и организовать серийное производство радиаторов любой сложности.
Для получения подробной технической документации, каталога стандартных профилей или обсуждения индивидуального проекта свяжитесь с нашими специалистами. Мы поможем найти оптимальное решение для вашей задачи по теплоотводу.
Узнайте больше о наших возможностях и продуктах: прецизионные алюминиевые радиаторы и OEM-решения.