

Радиатор для светодиодной электроники от производителя: цены и OEM
2026-10-09
- Радиатор для светодиодной электроники: инженерный подход к теплоотводу и выбору OEM-поставщика
- Физика процесса: почему перегрев убивает светодиоды
- Материалы и технологии производства алюминиевых радиаторов
- Ключевые параметры при проектировании и выборе радиатора
- Промышленные сценарии применения: от уличного освещения до инверторов
- Сравнение подходов к охлаждению: пассивное vs активное
- OEM-производство и контроль качества: на что обращать внимание
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Радиатор для светодиодной электроники: инженерный подход к теплоотводу и выбору OEM-поставщика
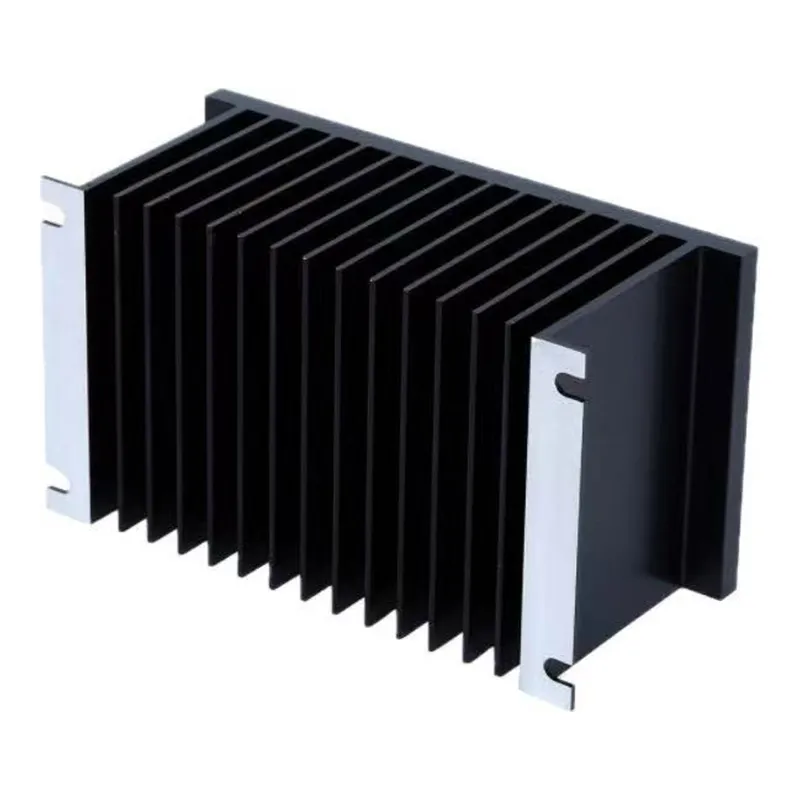
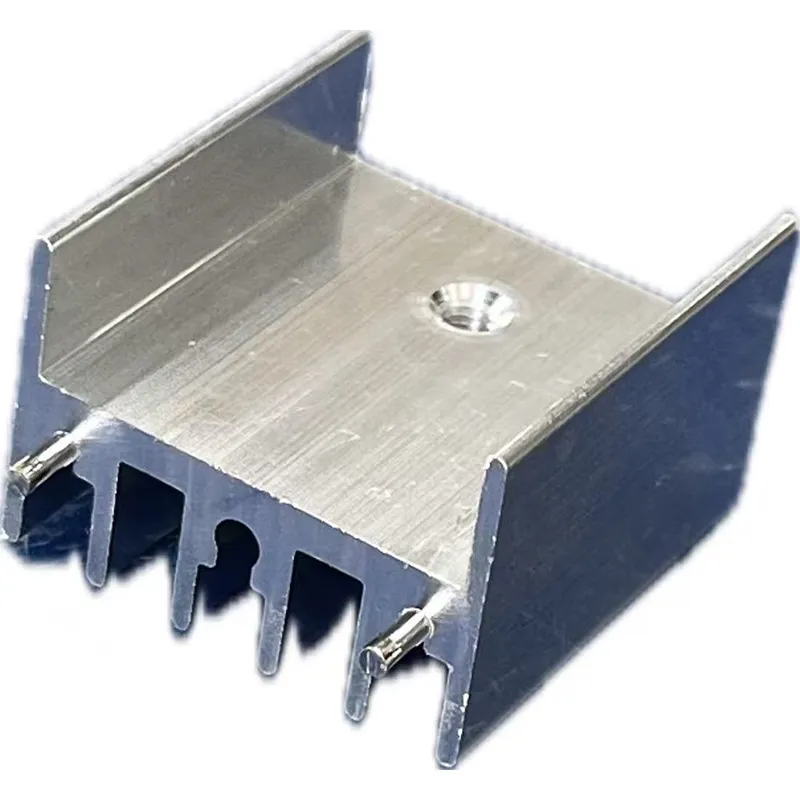
Стабильная работа мощных светодиодных (LED) систем напрямую зависит от эффективности отвода тепла. Радиатор для светодиодной электроники является не просто вспомогательным элементом корпуса, а критически важным компонентом, определяющим срок службы источника света, сохранение цветопередачи и энергоэффективность устройства. В условиях роста плотности мощности современных LED-матриц традиционные подходы к охлаждению часто оказываются недостаточными, что требует применения прецизионных алюминиевых профилей со сложной геометрией ребер.
Для инженеров-конструкторов и закупщиков промышленного оборудования выбор системы охлаждения сводится к балансу между тепловым сопротивлением, массогабаритными показателями и стоимостью производства. В 2026 году рынок смещается в сторону кастомизированных решений, где производитель способен обеспечить полный цикл: от термического моделирования профиля до финишной механической обработки и анодирования. Компания ООО «Гуанси Синьчан Высокоточная Промышленность», опираясь на вертикально интегрированную производственную базу группы «Синьчан», предлагает такие решения, сочетая собственные мощности по выплавке алюминия с высокоточной экструзией и ЧПУ-обработкой.
Физика процесса: почему перегрев убивает светодиоды
Светодиоды преобразуют электрическую энергию в свет с КПД, который редко превышает 40–50% для мощных чипов. Остальная энергия рассеивается в виде тепла. Если это тепло не отводится эффективно от p-n перехода к окружающей среде, температура кристалла растет. Это запускает ряд необратимых деградационных процессов:
- Снижение светового потока (Lumen Depreciation): При превышении рабочей температуры на каждые 10°C выше номинала скорость деградации люминофора удваивается.
- Цветовой сдвиг: Изменение температуры приводит к изменению длины волны излучения, что критично для архитектурного и музейного освещения, где требуется строгое соблюдение цветовой температуры.
- Разрушение контактов: Разница коэффициентов термического расширения (КТР) материалов чипа, подложки и радиатора вызывает механические напряжения, ведущие к отрыву проводов или трещинам в пайке.
Инженерное правило гласит: срок службы LED-системы определяется самым горячим элементом в цепи теплопередачи. Радиатор должен обеспечивать поддержание температуры перехода (Tj) в пределах, указанных производителем чипа (обычно ниже 85–105°C), даже в условиях закрытого корпуса или высокой ambient-температуры.
Материалы и технологии производства алюминиевых радиаторов
Алюминий остается доминирующим материалом для LED-радиаторов благодаря оптимальному соотношению теплопроводности (около 200–230 Вт/(м·К) для чистого алюминия), веса и стоимости. Однако не весь алюминий одинаков. Выбор сплава и метода формирования профиля определяет конечную эффективность изделия.
Экструзия против литья под давлением
В промышленном сегменте наиболее распространены два метода:
- Экструзия: Позволяет создавать профили с тонкими ребрами и высоким аспектным отношением (высота к толщине). Это идеально для конвективного охлаждения, так как увеличивает площадь поверхности теплообмена. Экструдированные радиаторы дешевле при средних и крупных тиражах.
- Литье под давлением: Позволяет создавать сложные трехмерные формы, интегрированные крепления и основания. Однако теплопроводность литейных сплавов (например, ADC12) обычно ниже, чем у экструзионных сплавов серий 6xxx, из-за более высокого содержания кремния.
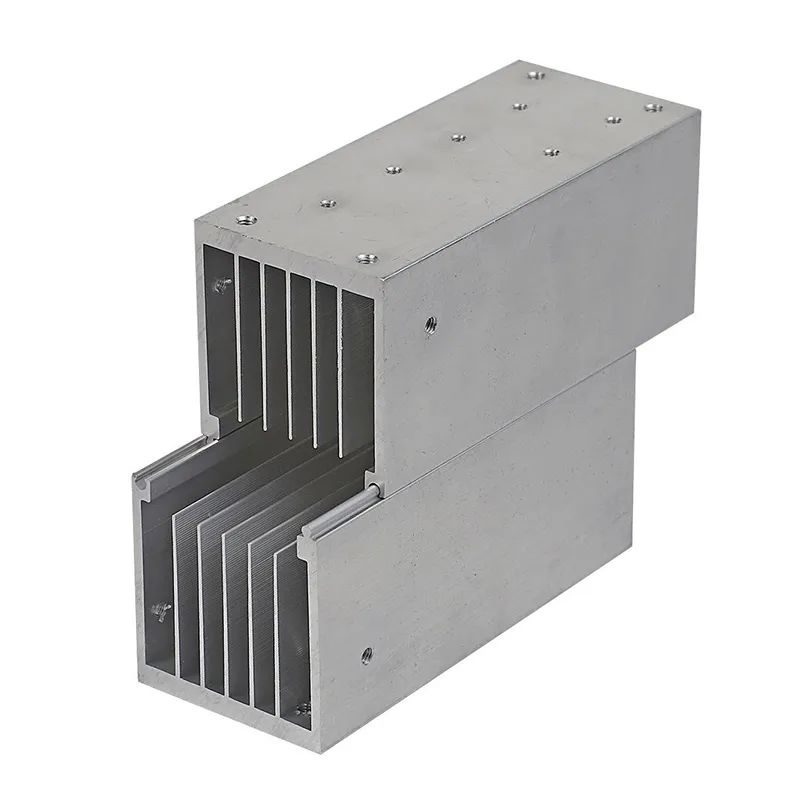
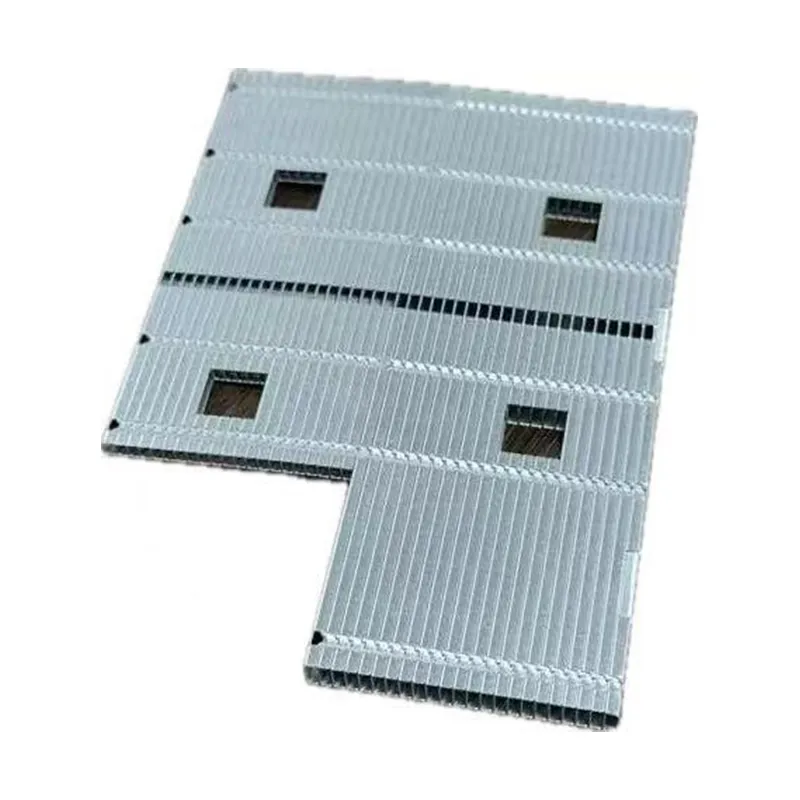
ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется на экструзии высококачественных сплавов серий 3xxx–7xxx и использовании высокочистых слитков A356.2. Наличие шести экструзионных прессов усилием от 600 до 2800 тонн позволяет производить как компактные радиаторы для потребительской электроники, так и крупногабаритные профили для промышленного освещения и инверторов. Ключевое преимущество такого подхода — возможность создания сложных внутренних каналов и тонких ребер, которые невозможно получить литьем без потери прочности.
Роль поверхностной обработки
Голая алюминиевая поверхность имеет низкий коэффициент теплового излучения. Для повышения эффективности теплоотвода, особенно в условиях слабой конвекции, применяется анодирование. Черное анодирование не только защищает металл от коррозии, но и увеличивает излучательную способность поверхности, улучшая отвод тепла за счет инфракрасного излучения. На производстве в Гуанси процесс анодирования интегрирован в основную линию, что гарантирует равномерность покрытия и отсутствие дефектов, снижающих тепловой контакт.
Ключевые параметры при проектировании и выборе радиатора
При заказе OEM-партии или разработке нового продукта инженеры должны учитывать ряд взаимосвязанных параметров. Ошибка в расчете одного из них может привести к перегреву всей системы.
| Параметр | Влияние на систему | Рекомендации / Примечания |
|---|---|---|
| Тепловое сопротивление (Rth) | Основная характеристика эффективности. Показывает, на сколько градусов нагреется радиатор при отводе 1 Вт мощности. | Чем ниже Rth, тем лучше. Зависит от геометрии ребер и площади поверхности. |
| Материал сплава | Определяет теплопроводность самого тела радиатора. | Сплавы серии 6063 являются стандартом для экструзии благодаря хорошей теплопроводности и обрабатываемости. |
| Геометрия ребер | Влияет на площадь теплообмена и аэродинамическое сопротивление. | Слишком плотные ребра могут блокировать поток воздуха, снижая эффективность естественной конвекции. |
| Качество базовой поверхности | Определяет качество теплового контакта с LED-платой или корпусом. | Требуется высокая плоскостность (допуск обычно ≤ 0.1 мм) для минимизации толщины термоинтерфейса. |
| Вес и габариты | Влияют на логистику и конструктив итогового устройства. | Оптимизация веса возможна за счет использования полых профилей и точной ЧПУ-обработки лишних элементов. |
Важно понимать, что заявленные производителем параметры теплового сопротивления часто измеряются в идеальных лабораторных условиях. В реальном устройстве на эффективность влияют наличие соседних компонентов, ориентация радиатора в пространстве и наличие препятствий для airflow. Поэтому при проектировании всегда следует закладывать запас по тепловой мощности в 15–20%.
Промышленные сценарии применения: от уличного освещения до инверторов
Требования к системам охлаждения радикально различаются в зависимости от отрасли. Универсального решения не существует, и именно здесь проявляется ценность кастомизированного OEM-производства.
Сценарий 1: Уличное светодиодное освещение (High-Mast Lighting)
Условия: Агрессивная внешняя среда (влажность, соль, перепады температур от -40°C до +50°C), необходимость работы 24/7, недоступность для частого обслуживания.
Технические требования: Радиатор должен обладать высокой коррозионной стойкостью и эффективностью при естественной конвекции (без вентиляторов). Часто требуется интеграция крепления непосредственно в профиль радиатора для снижения веса конструкции.
Решение: Использование экструдированных профилей из сплава 6063-T5 с последующим химическим никелированием или толстослойным анодированием. Конструкция должна предусматривать самоочищение от пыли за счет дождевой воды. ООО «Гуанси Синьчан» реализует такие проекты, обеспечивая строгий контроль плоскостности посадочных мест для герметичного соединения с оптическим блоком.
Сценарий 2: Промышленные драйверы и инверторы
Условия: Высокая плотность компоновки внутри металлических шкафов, наличие вибраций, высокие токи.
Технические требования: Компактность, возможность монтажа на DIN-рейку или шасси, отвод тепла от силовых ключей (IGBT/MOSFET) и дросселей.
Решение: Радиаторы с фрезерованными пазами для точной посадки компонентов. Здесь критична точность ЧПУ-обработки. Производственная линия компании, оснащенная станками Brother и другим автоматизированным оборудованием, позволяет достигать высоких допусков, необходимых для плотной упаковки электроники. Вертикальная интеграция позволяет быстро адаптировать профиль под конкретную плату управления, сокращая время вывода продукта на рынок.
Сравнение подходов к охлаждению: пассивное vs активное
Выбор между пассивным (только радиатор) и активным (радиатор + вентилятор) охлаждением влияет на надежность и стоимость всего устройства.
| Критерий | Пассивное охлаждение (Радиатор) | Активное охлаждение (Радиатор + Вентилятор) |
|---|---|---|
| Надежность | Высокая. Нет движущихся частей, срок службы равен сроку службы алюминия. | Ниже. Вентиляторы имеют ограниченный ресурс подшипников и подвержены загрязнению пылью. |
| Шум | Полностью бесшумно. | Создает акустический шум, что недопустимо в жилых или офисных помещениях. |
| Эффективность теплоотвода | Ограничена площадью поверхности и естественной конвекцией. | Значительно выше за счет принудительного обдува. Позволяет уменьшить габариты радиатора. |
| Стоимость владения | Нулевые затраты на обслуживание. | Требует периодической замены вентиляторов и очистки. |
| Применение | Уличное освещение, бытовая электроника, тихие офисные зоны. | Серверные, промышленные шкафы, сверхмощные прожекторы. |
С инженерной точки зрения, тенденция 2026 года направлена на максимизацию эффективности пассивных систем за счет улучшения геометрии радиаторов. Это устраняет слабое звено — вентилятор. Использование сложных экструдированных профилей с оптимизированным шагом ребер позволяет достичь показателей теплоотвода, ранее доступных только при активном охлаждении.
OEM-производство и контроль качества: на что обращать внимание
При выборе поставщика радиаторов для светодиодной электроники важно оценивать не только цену за килограмм алюминия, но и технологическую зрелость предприятия. Низкокачественная экструзия может привести к внутренним напряжениям в материале, которые проявятся при термических циклах в виде деформации.
Компания ООО «Гуанси Синьчан Высокоточная Промышленность» демонстрирует подход, основанный на вертикальной интеграции. Контроль начинается с этапа плавки: использование собственного сырья и слитков A356.2 от смежного предприятия ООО «Гуанси Тяньчэн Алюминиевая Промышленность» гарантирует однородность структуры металла. Отсутствие примесей критично для теплопроводности.
Система менеджмента качества, сертифицированная по ISO 9001 и ISO 14001, охватывает все этапы:
- Входной контроль химического состава сплавов.
- Мониторинг температуры и скорости экструзии для предотвращения дефектов структуры.
- Точная ЧПУ-обработка посадочных мест с контролем плоскостности.
- Финишный контроль геометрии и качества анодирования.
Такой подход минимизирует риск получения партии с браком, что особенно важно для крупных промышленных заказов, где простой линии сборки заказчика стоит дорого. Наличие 28 зарегистрированных патентов подтверждает способность компании решать нестандартные инженерные задачи, а не просто копировать существующие профили.
Часто задаваемые вопросы (FAQ)
Как рассчитать необходимую площадь радиатора для LED-модуля?
Точный расчет требует знания тепловой мощности (Вт), максимально допустимой температуры перехода и температуры окружающей среды. Упрощенно: площадь поверхности (в см²) можно оценить, разделив тепловую мощность на допустимый перегрев и коэффициент теплоотдачи. Однако для сложных форм лучше использовать CFD-моделирование. Инженеры ООО «Гуанси Синьчан» помогают клиентам с термическим моделированием на этапе проектирования профиля.
Можно ли использовать медные вставки в алюминиевом радиаторе?
Да, это распространенная практика для локального отвода тепла от особо мощных чипов. Медь имеет более высокую теплопроводность, но она тяжелее и дороже. Технология SKIV (Shim Key Insertion Vibration) или пайка медных пластин в основание алюминиевого радиатора позволяет комбинировать преимущества обоих материалов. Наша производственная линия поддерживает операции по запрессовке и сборке таких гибридных конструкций.
Влияет ли цвет анодирования на эффективность охлаждения?
Да. Черное анодирование имеет более высокий коэффициент излучения (emissivity), чем натуральное серебристое. В условиях слабой конвекции (например, в закрытых корпусах) черный радиатор может быть на 5–10% эффективнее за счет лучшего инфракрасного излучения. В условиях сильного воздушного потока разница менее заметна, так как доминирует конвекция.
Какие сроки изготовления OEM-партии радиаторов?
Сроки зависят от сложности профиля и необходимости изготовления новой экструзионной матрицы. Обычно изготовление матрицы занимает 7–10 дней. После утверждения образца массовое производство может быть запущено в течение 2–3 недель. Благодаря мощностям в 10 000 тонн профилей в год, ООО «Гуанси Синьчан» способно масштабировать производство под крупные заказы, сохраняя стабильные сроки поставки на рынки АСЕАН и другие регионы.
Заключение и рекомендации по закупкам
Выбор радиатора для светодиодной электроники — это инвестиция в надежность конечного продукта. Экономия на качестве алюминия или точности обработки базовой поверхности неизбежно приведет к снижению срока службы светильника или драйвера, что повлечет за собой репутационные и финансовые потери.
Для успешной реализации проекта рекомендуем следующий алгоритм действий:
- Определите точные тепловые нагрузки и габаритные ограничения вашего устройства.
- Обратитесь к производителю с возможностью полного цикла разработки, такому как ООО «Гуанси Синьчан Высокоточная Промышленность», для консультации по выбору сплава и геометрии профиля.
- Запросите прототипы для проведения натурных тепловых испытаний в реальных условиях эксплуатации.
- Убедитесь в наличии сертификатов качества (ISO 9001) и возможности предоставления отчетов о материалах (Material Certificates) для каждой партии.
Инженерная экспертиза и производственная гибкость позволяют создавать решения, которые не просто отводят тепло, но и оптимизируют общую архитектуру устройства. Для получения технической консультации, расчета стоимости экструзионных форм или заказа образцов продукции, пожалуйста, ознакомьтесь с нашими техническими решениями и каталогом продукции.