

Охлаждение радиаторов блока питания: цены от производителя
2026-09-15
- Охлаждение радиаторов блока питания: инженерный подход к расчету и закупке
- Физика теплоотвода: почему геометрия важнее массы
- Типы радиаторов для блоков питания: сравнительный анализ
- Ключевые параметры при заказе и проектировании
- Как формируется цена: от сырья до готового изделия
- Реальные сценарии применения и подбора решений
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Охлаждение радиаторов блока питания: инженерный подход к расчету и закупке
Эффективное охлаждение радиаторов блока питания является критическим фактором надежности силовой электроники. В современных промышленных инверторах, источниках бесперебойного питания (ИБП) и серверных блоках плотность тепловыделения постоянно растет. Неправильный выбор теплоотвода приводит к перегреву полупроводниковых ключей (IGBT, MOSFET), деградации электролитических конденсаторов и, как следствие, к преждевременному выходу оборудования из строя. Для инженеров-конструкторов и специалистов по закупкам ключевой задачей становится не просто покупка алюминиевого профиля, а подбор решения, обеспечивающего требуемое термическое сопротивление при заданных габаритах и стоимости.
Рынок предлагает множество вариантов, от стандартных экструдированных профилей до сложных фрезерованных конструкций с жидкостным охлаждением. Понимание физики процесса теплопередачи, влияния качества поверхности и геометрии ребер позволяет оптимизировать бюджет проекта без потери производительности. В данной статье рассматриваются технические аспекты выбора радиаторов, влияние производственных процессов на их эффективность и логика формирования цен от производителя, что особенно актуально для B2B-сектора в 2026 году.
Физика теплоотвода: почему геометрия важнее массы
Многие закупщики ошибочно полагают, что чем тяжелее радиатор, тем лучше он охлаждает. Это упрощение работает только для пассивных систем с естественной конвекцией в стационарных условиях. В реальности эффективность охлаждения радиаторов блока питания определяется площадью поверхности теплообмена, коэффициентом теплопередачи материала и аэродинамическим сопротивлением конструкции.
Алюминиевые сплавы серий 3xxx–7xxx, широко используемые в промышленности, обладают высокой теплопроводностью (около 150–200 Вт/(м·К) в зависимости от легирования). Однако основная задача радиатора — передать тепло от источника (транзистора) в окружающую среду. Здесь вступают в игру два механизма: теплопроводность внутри металла и конвекция на границе «металл-воздух».
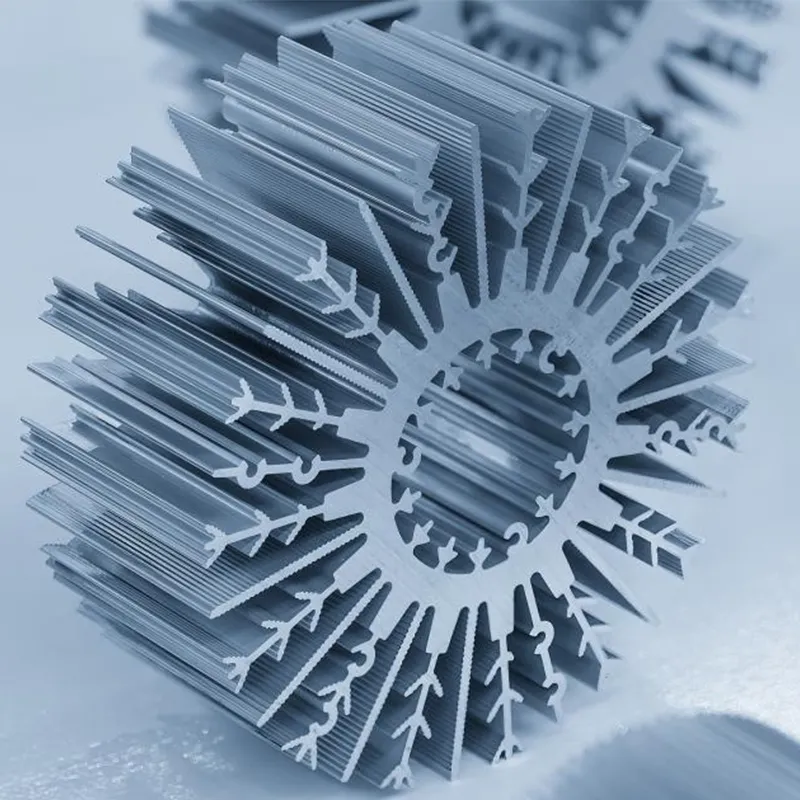
Увеличение количества ребер повышает площадь поверхности, но одновременно увеличивает гидравлическое сопротивление потоку воздуха. Если вентилятор не может продавить воздух через плотную решетку ребер, образуется «тепловая пробка», и температура базы радиатора резко возрастает. Поэтому при проектировании систем с принудительным охлаждением важно соблюдать баланс между шагом ребер и давлением вентилятора. Для низкоскоростных вентиляторов оптимальны редкие ребра, тогда как для турбин высокого давления можно использовать более плотную компоновку.
Влияние поверхностного сопротивления и качества обработки
Еще один часто игнорируемый фактор — качество контактной поверхности. Микронеровности на базе радиатора и корпусе транзистора создают воздушные зазоры, которые являются отличными теплоизоляторами. Воздух имеет теплопроводность порядка 0,026 Вт/(м·К), что в тысячи раз хуже алюминия. Использование термоинтерфейсов (термопаст, термопрокладок или фазопереходных материалов) обязательно, но их эффективность напрямую зависит от плоскостности базы радиатора.
Стандартная экструзия обеспечивает плоскостность около 0,1–0,2 мм на 100 мм длины. Для мощных силовых модулей этого недостаточно. Требуется дополнительная механическая обработка — фрезеровка или шлифовка базы до значений 0,02–0,05 мм. Компания ООО «Гуанси Синьчан Высокоточная Промышленность», являясь частью вертикально интегрированной группы «Синьчан», реализует полный цикл такой обработки. Наличие парка станков с ЧПУ (включая оборудование Brother) позволяет достигать высокой точности геометрических параметров, что критично для снижения теплового сопротивления контакта.
Типы радиаторов для блоков питания: сравнительный анализ
Выбор технологии изготовления радиатора диктуется мощностью рассеивания, доступным пространством и бюджетом. Ниже приведено сравнение основных типов конструкций, применяемых в силовой электронике.
| Тип радиатора | Технология производства | Преимущества | Недостатки | Применение |
|---|---|---|---|---|
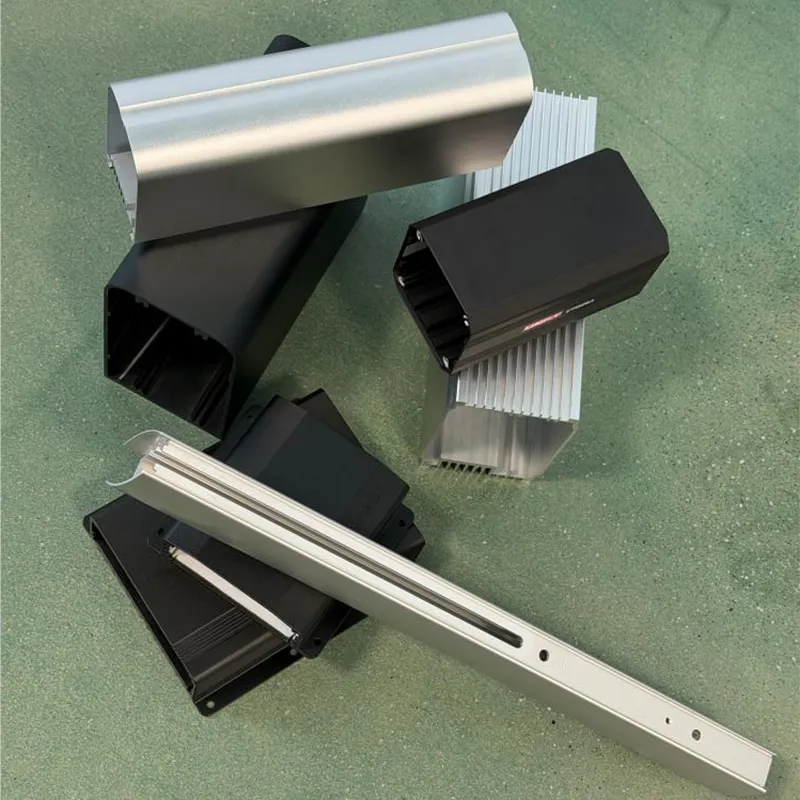
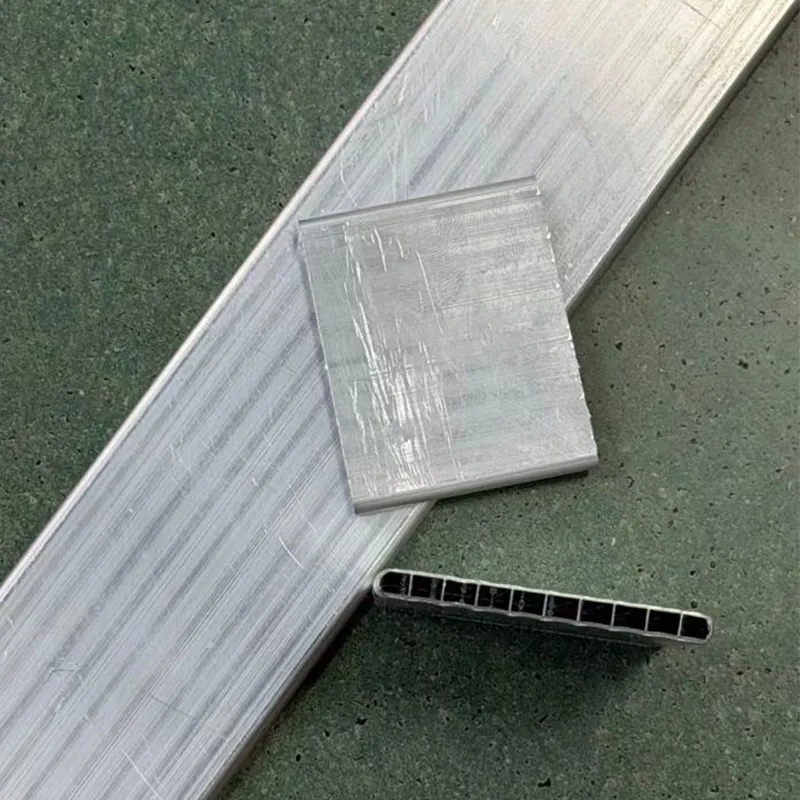
| Экструдированный профиль | Продавливание алюминия через фильеру | Низкая стоимость, высокая масштабируемость, хорошая теплопроводность вдоль ребер | Ограничения по соотношению высоты и шага ребер, невозможность создания сложных 3D-структур | Стандартные ИБП, инверторы средней мощности, блоки питания общего назначения |
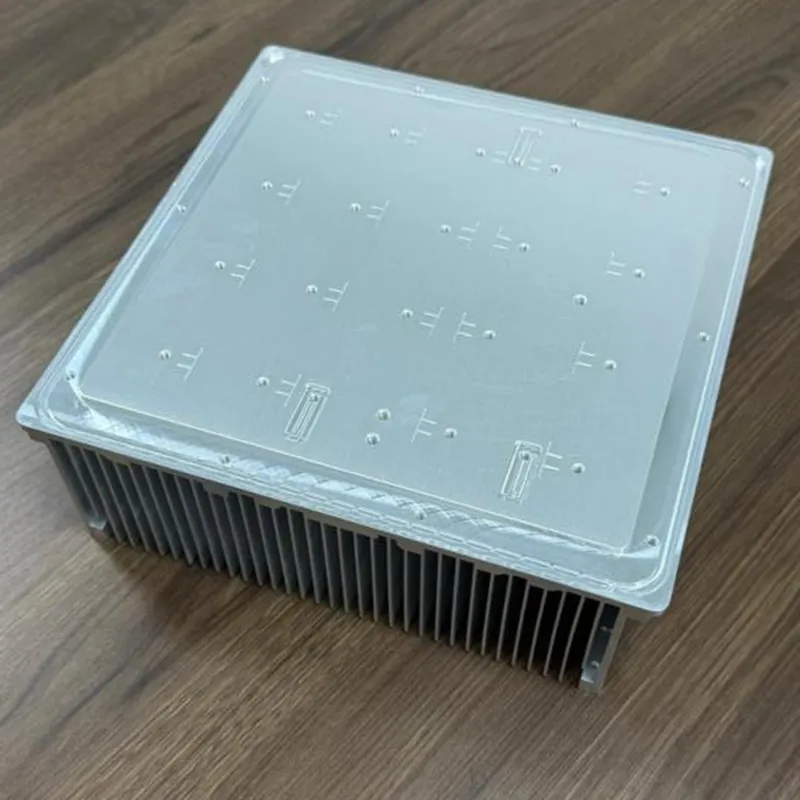
| Фрезерованный (Cold Plate) | ЧПУ-обработка цельной заготовки | Идеальная плоскостность базы, возможность создания сложных каналов, высокая жесткость | Высокая стоимость из-за удаления большого объема материала, длительное время изготовления | Высокомощные силовые модули, лазерное оборудование, медицинская техника |
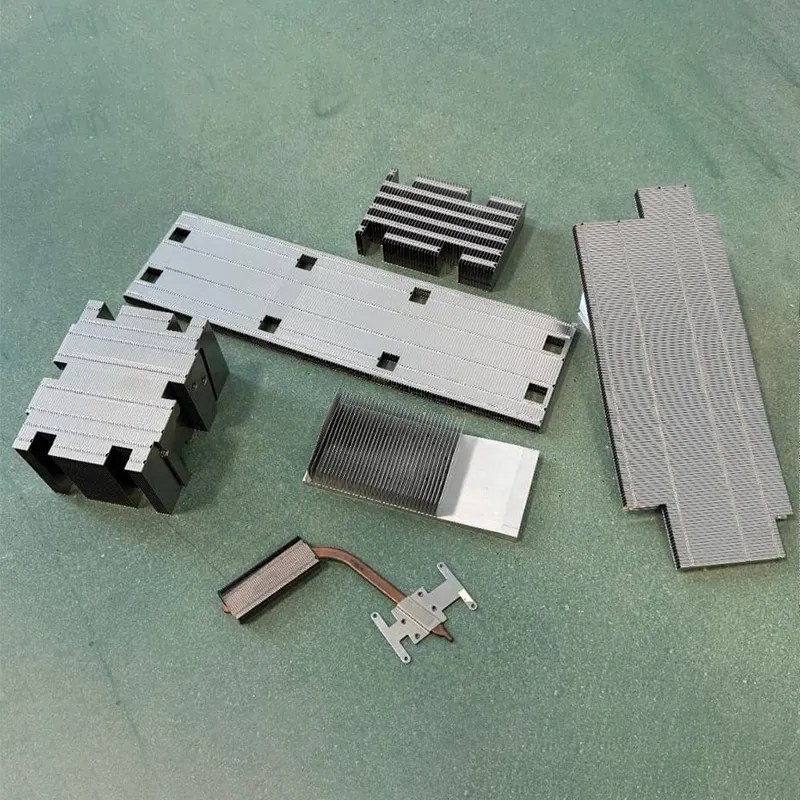
| Склеенный (Bonded Fin) | Приклеивание отдельных пластин к базе | Очень высокая плотность ребер, большая площадь поверхности в ограниченном объеме | Тепловое сопротивление клеевого слоя, риск расслоения при термоциклировании | Серверные блоки питания, телекоммуникационное оборудование с высоким воздушным потоком |
| Жидкостный (Liquid Cold Plate) | Изготовление внутренних каналов для хладагента | Наивысшая эффективность отвода тепла, независимость от температуры воздуха в корпусе | Сложность конструкции, риск протечек, необходимость внешней системы охлаждения | Силовые установки для электромобилей, высокопроизводительные вычислительные центры |
Для большинства промышленных применений оптимальным выбором остаются экструдированные профили с последующей механической доработкой. Этот подход сочетает экономическую эффективность с достаточными техническими характеристиками. ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на этом сегменте, предлагая радиаторы из сплавов 3xxx–7xxx и высокочистого алюминия A356.2, что обеспечивает стабильность теплофизических свойств от партии к партии.
Ключевые параметры при заказе и проектировании
При формировании технического задания на охлаждение радиаторов блока питания необходимо четко определять следующие параметры. Ошибки на этом этапе ведут либо к переплате за избыточную производительность, либо к риску перегрева.
- Тепловое сопротивление (Rth, °C/Вт): Главный параметр, показывающий, на сколько градусов нагреется радиатор при рассеивании 1 Вт мощности. Чем ниже значение, тем эффективнее охлаждение. Расчет производится исходя из максимальной температуры перехода полупроводника и температуры окружающей среды.
- Габаритные ограничения: Высота, ширина и длина радиатора часто лимитированы корпусом устройства. Важно учитывать также направление воздушного потока. Если высота ребер превышает допустимую, возрастает риск рециркуляции нагретого воздуха.
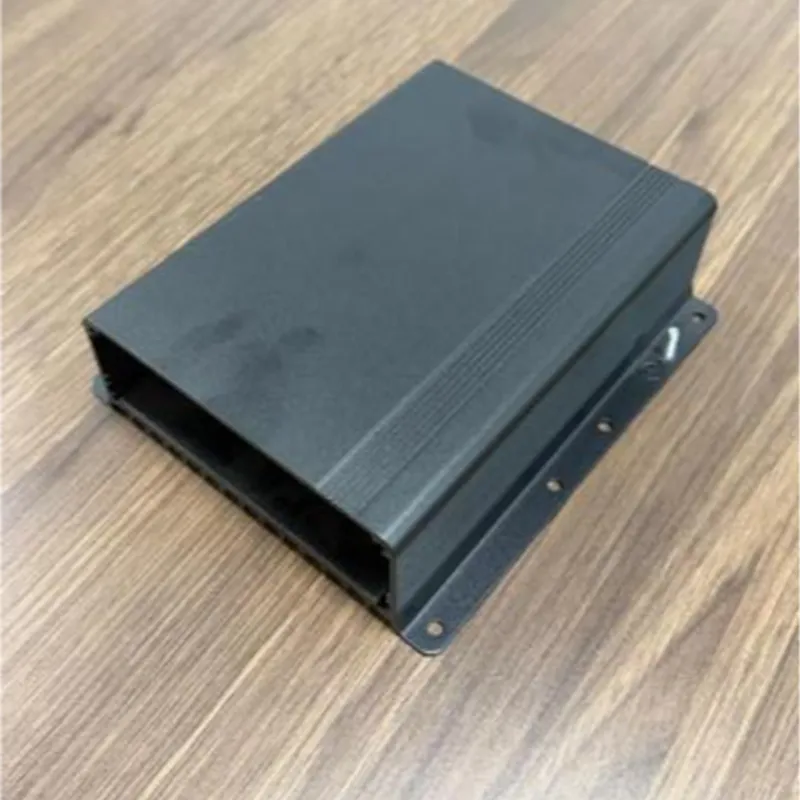
- Материал и покрытие: Анодирование не только защищает алюминий от коррозии, но и увеличивает коэффициент излучения поверхности (эмиссивность), что улучшает теплоотвод излучением. Толщина анодного слоя должна быть равномерной, особенно в пазах между ребрами.
- Крепежные элементы: Расположение отверстий под крепеж должно соответствовать footprint силовых модулей. Важно учитывать усилие прижима: слишком слабое прижатие ухудшает тепловой контакт, слишком сильное может деформировать корпус компонента или сам радиатор.
Инженерный опыт: проблема термоциклирования
В реальных условиях эксплуатации блоки питания часто работают в циклических режимах нагрузки. Это вызывает периодический нагрев и остывание радиатора, приводящее к тепловому расширению и сжатию материала. С точки зрения инженерной практики, устойчивость к термоциклированию иногда важнее, чем номинальное тепловое сопротивление в статике. Алюминиевые сплавы серии 6xxx, используемые в производстве профилей, обладают хорошим балансом прочности и усталостной долговечности. Однако при использовании склеенных радиаторов риск разрушения клеевого шва при частых температурных перепадах значительно выше. Поэтому для ответственных применений, таких как тяговые инверторы или промышленные приводы, предпочтительны монолитные экструдированные или фрезерованные решения.
Как формируется цена: от сырья до готового изделия
Запрос «охлаждение радиаторов блока питания цены» часто приводит к разбросу предложений, отличающихся в разы. Понимание структуры затрат помогает закупщикам оценивать коммерческие предложения объективно. Цена радиатора складывается из нескольких компонентов:
- Стоимость алюминиевого сырья: Привязана к биржевым котировкам на алюминий. Использование вторичного сырья снижает цену, но ухудшает теплопроводность и механическую стабильность. ООО «Гуанси Синьчан Высокоточная Промышленность» использует первичные сплавы и слитки A356.2 собственного производства (через партнерство с ООО «Гуанси Тяньчэн Алюминиевая Промышленность»), что гарантирует чистоту материала и отсутствие скрытых дефектов.
- Сложность экструзии: Коэффициент сложности профиля влияет на скорость прессования и процент брака. Тонкостенные профили с высоким соотношением сторон требуют более медленного прессования и тщательного контроля, что удорожает продукт.
- Механическая обработка: Резка, сверление отверстий, фрезеровка базы и пазов выполняются на станках с ЧПУ. Время обработки напрямую влияет на стоимость. Оптимизация конструкции под стандартный инструментальный парк производителя может существенно снизить цену без потери функциональности.
- Поверхностная обработка: Анодирование, пескоструйная обработка или нанесение защитных покрытий добавляют к стоимости фиксированную сумму за квадратный метр или вес партии.
- Логистика и упаковка: Для экспортных поставок важна защита поверхности от повреждений при транспортировке. Индивидуальная упаковка и паллетирование также входят в итоговую цену.
Вертикальная интеграция производства, как это реализовано в группе «Синьчан», позволяет контролировать все эти этапы. Отсутствие посредников между плавкой алюминия и финальной упаковкой дает возможность предлагать конкурентные цены при сохранении высокого качества. Годовая мощность экструзионного направления в 10 000 тонн позволяет эффективно масштабировать производство под крупные заказы, распределяя постоянные издержки.
Реальные сценарии применения и подбора решений
Сценарий 1: Промышленный инвертор для солнечной энергетики
Условия: Установка на открытом воздухе, высокие летние температуры (до +45°C), необходимость работы 24/7. Мощность рассеивания силовых ключей — 300 Вт.
Требования: Высокая надежность, устойчивость к коррозии, эффективный отвод тепла при естественной конвекции или низкоскоростном обдуве.
Решение: Используется крупногабаритный экструдированный радиатор из сплава 6063 с увеличенной площадью поверхности. База подвергается фрезеровке для установки IGBT-модулей. Покрытие — твердое анодирование черного цвета для повышения эмиссивности. Важным аспектом является запас по тепловому сопротивлению: расчет ведется не на предельные температуры, а на рабочий диапазон с запасом 15–20%, чтобы компенсировать загрязнение пылью со временем.
Сценарий 2: Серверный блок питания высокой плотности
Условия: Закрытый корпус 1U/2U, высокий статическое давление вентиляторов, ограниченные габариты по высоте.
Требования: Минимальное тепловое сопротивление при малых размерах, строгий контроль плоскостности базы.
Решение: Применяются профили с тонкими ребрами и малым шагом, оптимизированные под высокий воздушный поток. Альтернативой могут служить медно-алюминиевые композитные решения, где медное основание быстро распределяет тепло от точечных источников, а алюминиевые ребра эффективно отдают его в поток. В данном случае критична точность изготовления: любое отклонение по плоскостности базы приведет к локальному перегреву транзистора. Производство на оборудовании с ЧПУ позволяет гарантировать допуски в пределах 0,05 мм.
Часто задаваемые вопросы (FAQ)
Как рассчитать необходимое тепловое сопротивление радиатора?
Базовая формула: Rth = (T_case_max – T_ambient_max) / P_dissipation. Где T_case_max — максимально допустимая температура корпуса компонента (обычно на 10–15°C ниже температуры перехода), T_ambient_max — максимальная температура воздуха внутри корпуса устройства, P_dissipation — мощность тепловых потерь компонента. К полученному значению необходимо добавить тепловое сопротивление переходного слоя (термопрокладки).
Влияет ли цвет анодирования на эффективность охлаждения?
Да, влияет. Черное анодирование имеет более высокий коэффициент излучения (около 0,8–0,9) по сравнению с натуральным серебром (около 0,1–0,2). Это означает, что черный радиатор лучше отдает тепло путем излучения, что заметно в системах с естественной конвекцией. В системах с интенсивным принудительным обдувом вклад излучения менее значим, но черный цвет остается предпочтительным для улучшения общих характеристик.
Какие сплавы алюминия лучше всего подходят для радиаторов?
Наиболее распространены сплавы серии 6xxx (например, 6060, 6063, 6061), так как они хорошо экструдируются и имеют достаточную теплопроводность. Для требований повышенной прочности или специфических условий могут использоваться сплавы серии 7xxx. Компания ООО «Гуанси Синьчан Высокоточная Промышленность» работает со сплавами 3xxx–7xxx, подбирая материал под конкретную задачу клиента, включая использование высокочистого алюминия A356.2 для лучшей теплопроводности.
Можно ли комбинировать разные типы обработки на одном радиаторе?
Да, это стандартная практика. Например, основа может быть экструдированной, база — фрезерованной для обеспечения плоскостности, а отверстия — просверлены или нарезаны резьба после экструзии. Такой гибридный подход позволяет оптимизировать стоимость: дорогая ЧПУ-обработка применяется только там, где это технологически необходимо.
Как проверить качество радиатора при входном контроле?
Проверка должна включать визуальный осмотр на наличие заусенцев и дефектов анодирования, измерение ключевых геометрических размеров (особенно плоскостности базы и расположения крепежных отверстий) и, при возможности, выборочное тестирование теплового сопротивления на стенде. Наличие сертификатов ISO 9001 у производителя, как у ООО «Гуанси Синьчан Высокоточная Промышленность», гарантирует, что процессы контроля встроены в производственную линию, снижая риск попадания брака в партию.
Заключение и рекомендации по закупке
Выбор системы охлаждения радиаторов блока питания — это инженерный компромисс между эффективностью, габаритами и стоимостью. В 2026 году трендом является не просто поиск самого дешевого профиля, а партнерство с производителем, способным предложить комплексное решение: от термодинмического моделирования до поставки готовых узлов с установленными компонентами.
При выборе поставщика обращайте внимание на:
- Наличие собственного полного цикла производства (экструзия + ЧПУ + покрытие), что исключает риски срывов сроков на субподряде.
- Гибкость в адаптации стандартных профилей под ваши задачи.
- Прозрачность контроля качества и наличие международных сертификатов.
- Опыт экспорта и понимание логистических требований вашего региона.
ООО «Гуанси Синьчан Высокоточная Промышленность» готово предоставить технические консультации, образцы для тестирования и расчет стоимости партий любого объема. Мы обеспечиваем стабильное качество благодаря вертикальной интеграции и современному парку оборудования, работая как с внутренним рынком Китая, так и с международными партнерами во Вьетнаме, странах АСЕАН и beyond.
Для получения детального расчета стоимости и технической документации по вашим чертежам, пожалуйста, свяжитесь с нашими инженерами или изучите наш каталог продукции и технических решений.