

Мощный радиатор инвертора: купить у производителя, цена
2026-09-11
Мощный радиатор инвертора: инженерные требования к теплоотводу и критерии выбора производителя
В современных промышленных преобразователях частоты, солнечных инверторах и системах управления электродвигателями тепловыделение является одним из главных факторов, ограничивающих надежность и срок службы оборудования. Мощный радиатор инвертора — это не просто алюминиевый профиль с ребрами, а сложный термоинтерфейсный узел, задача которого заключается в эффективном отводе тепла от силовых полупроводниковых модулей (IGBT, MOSFET) в окружающую среду. Ошибка в расчете теплового сопротивления или выборе материала может привести к перегреву ключевых компонентов, их деградации и выходу всей системы из строя в течение нескольких месяцев эксплуатации.
Для инженеров-конструкторов и специалистов по закупкам поиск подходящего решения часто сводится к балансу между тепловой эффективностью, массогабаритными показателями и стоимостью. Рынок предлагает множество вариантов, но далеко не все производители способны обеспечить стабильность геометрических параметров и однородность структуры сплава, что критично для высоких тепловых нагрузок. В данном материале мы разберем технические аспекты проектирования мощных радиаторов, влияние технологии производства на их эффективность и то, как вертикально интегрированные производства, такие как ООО «Гуанси Синьчан Высокоточная Промышленность», обеспечивают качество, необходимое для ответственных применений.
Физика процесса: почему стандартные решения не работают в высоконагруженных инверторах
Инверторы большой мощности генерируют значительное количество тепла из-за коммутационных и проводимых потерь в силовых ключах. Плотность теплового потока в современных IGBT-модулях может достигать значений, при которых традиционные методы охлаждения становятся неэффективными. Основная задача радиатора — минимизировать тепловое сопротивление между переходом полупроводника и окружающей средой (Rth j-a).
Ключевым параметром здесь является не только площадь поверхности рассеивания, но и теплопроводность материала основания. Алюминиевые сплавы серий 6063 и 6061 являются стандартом отрасли благодаря хорошему соотношению теплопроводности (около 200–220 Вт/(м·К)) и механической прочности. Однако для мощных радиаторов инвертора, работающих в условиях постоянного теплового удара, важнее становится устойчивость материала к термоциклированию. repeated нагрев и охлаждение вызывают микроскопические деформации, которые могут привести к усталостному разрушению контактов или отслоению термопасты.
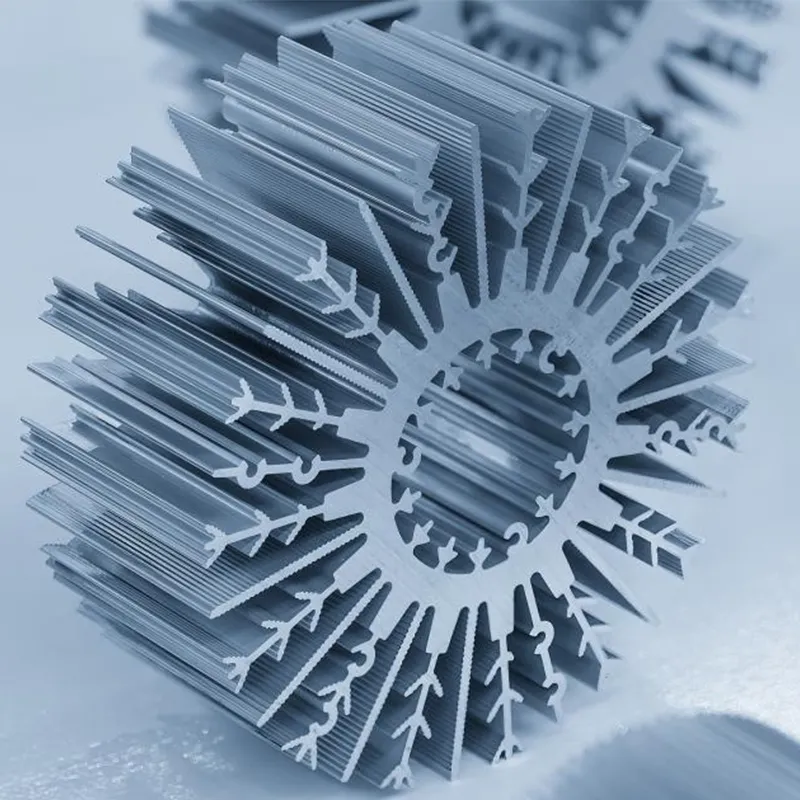
Инженерный опыт показывает, что в условиях высокочастотных переключений (например, в частотно-регулируемых приводах для насосов или вентиляторов) критическим фактором становится не пиковая температура, а скорость отвода тепла в переходных процессах. Здесь на первый план выходит масса радиатора и его теплоемкость, а также эффективность оребрения, которое должно обеспечивать турбулентность воздушного потока без создания избыточного аэродинамического сопротивления.
Технологии производства: от экструзии до прецизионной обработки
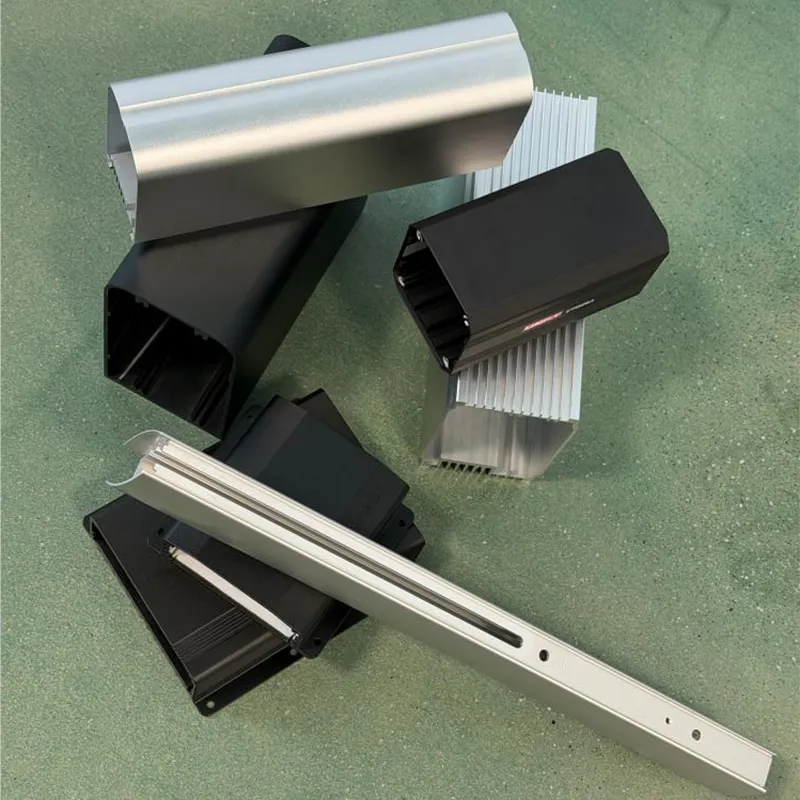
Качество радиатора закладывается на этапе производства профиля. Использование низкокачественного алюминия с примесями снижает теплопроводность и ухудшает обрабатываемость. ООО «Гуанси Синьчан Высокоточная Промышленность», являясь дочерним предприятием группы «Синьчан» и опираясь на производственную базу в Дунгуане, реализует модель вертикальной интеграции. Это означает полный контроль над цепочкой создания стоимости: от плавки алюминиевых сплавов серий 3xxx–7xxx и производства высокочистых слитков A356.2 до финальной механической обработки.
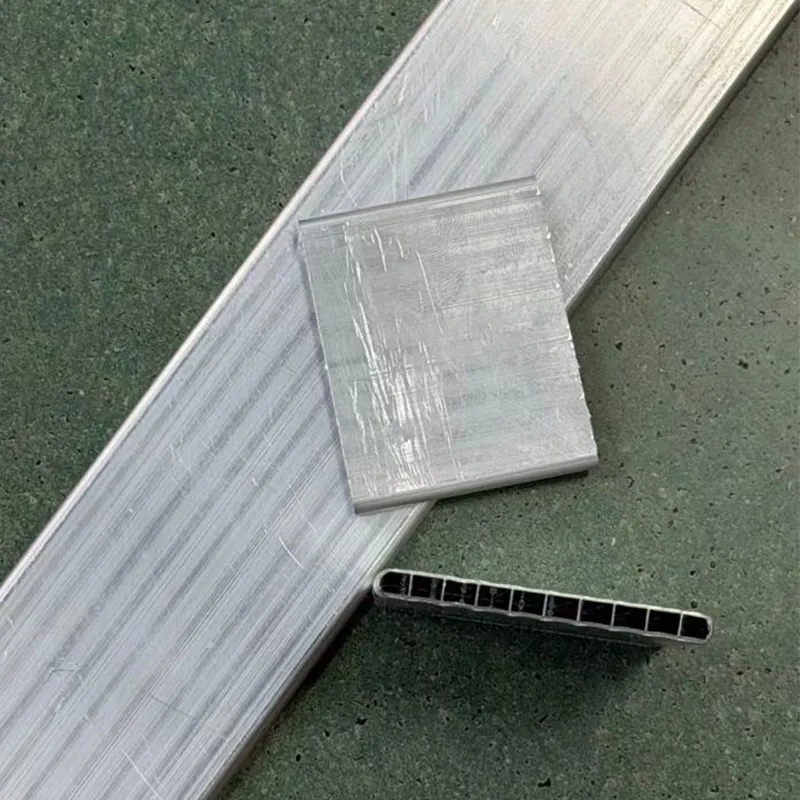
Такой подход позволяет решать сложные инженерные задачи, недоступные для обычных экструдеров. Например, для мощных инверторов часто требуются профили со сложным внутренним оребрением или полыми каналами для жидкостного охлаждения. Шесть экструзионных прессов усилием от 600 до 2800 тонн, имеющихся в распоряжении компании, позволяют изготавливать крупногабаритные профили с высокой точностью геометрии. После экструзии профиль подвергается глубокой переработке: автоматизированной резке, ЧПУ-обработке на станках Brother, штамповке и вибрационной финишной обработке.
Особое внимание уделяется качеству поверхности контакта с силовым модулем. Шероховатость этой поверхности напрямую влияет на толщину слоя термоинтерфейсного материала (TIM). Чем ровнее поверхность, тем тоньше слой термопасты или фольги, и тем ниже тепловое сопротивление контакта. Контроль плоскостности основания осуществляется в рамках сертифицированной системы менеджмента ISO 9001, что гарантирует воспроизводимость результатов от партии к партии.
Сравнительный анализ технологий охлаждения для инверторов
Выбор типа радиатора зависит от мощности инвертора, доступного пространства и условий эксплуатации. Ниже приведено сравнение основных технологий, применяемых в промышленности.
| Параметр | Экструзионный алюминиевый радиатор | Радиатор с обработкой CNC (фрезеровка) | Жидкостное охлаждение (Cold Plate) |
|---|---|---|---|
| Тепловая эффективность | Средняя/Высокая (зависит от площади) | Высокая (оптимальная геометрия ребер) | Очень высокая (для сверхмощных систем) |
| Стоимость изготовления | Низкая (при больших тиражах) | Высокая (дорогая мехобработка) | Высокая (сложная герметизация) |
| Вес конструкции | Средний | Высокий (массивное основание) | Низкий/Средний |
| Гибкость дизайна | Ограничена формой матрицы | Высокая (любые формы) | Средняя (требует разработки каналов) |
| Применимость | Стандартные инверторы до 500 кВт | Высокоплотные компактные инверторы | Промышленные приводы > 500 кВт, тяговые инверторы |
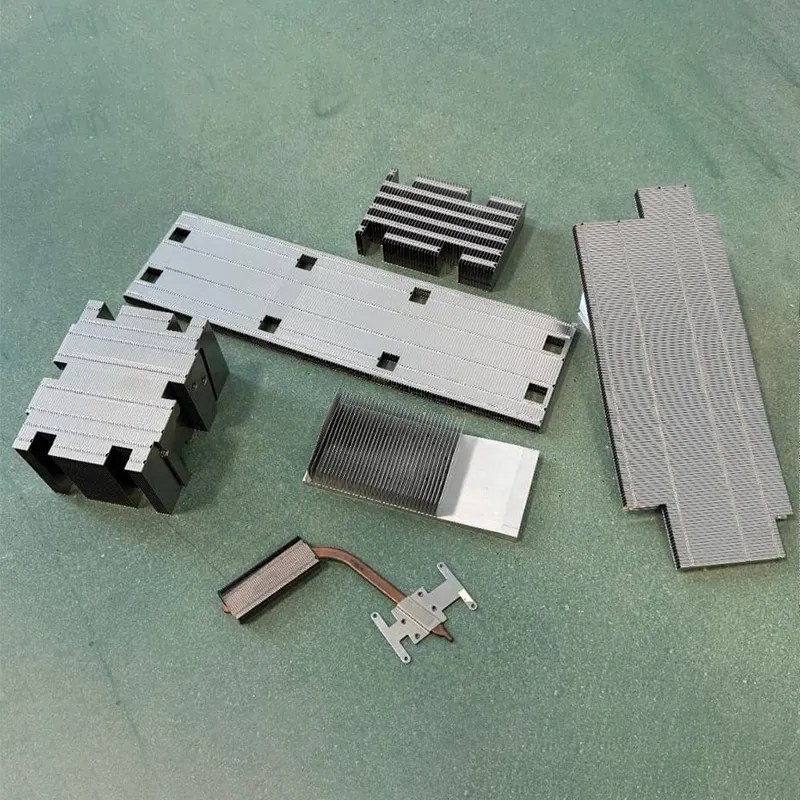
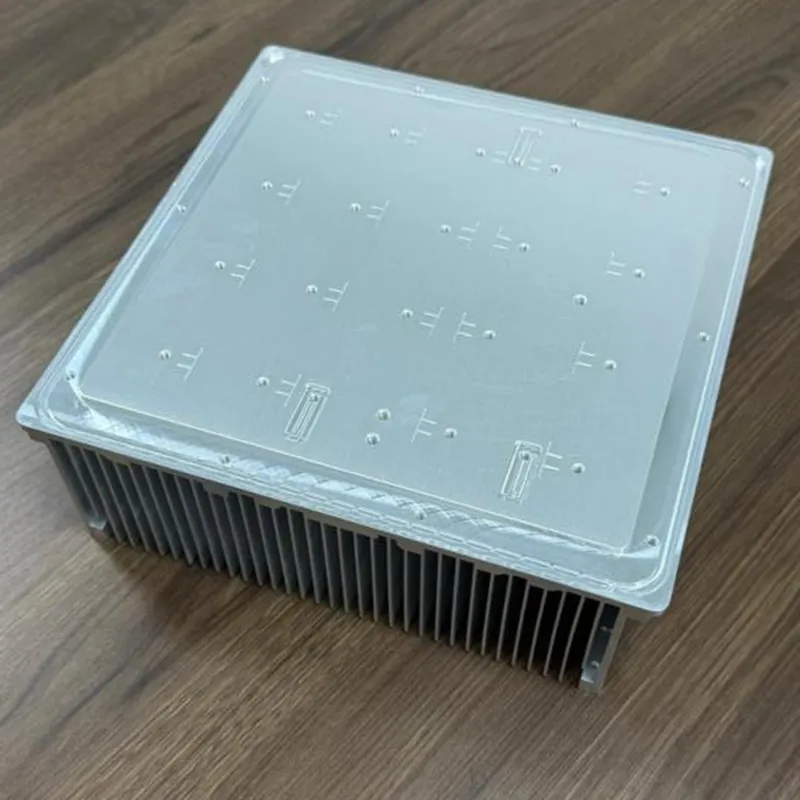
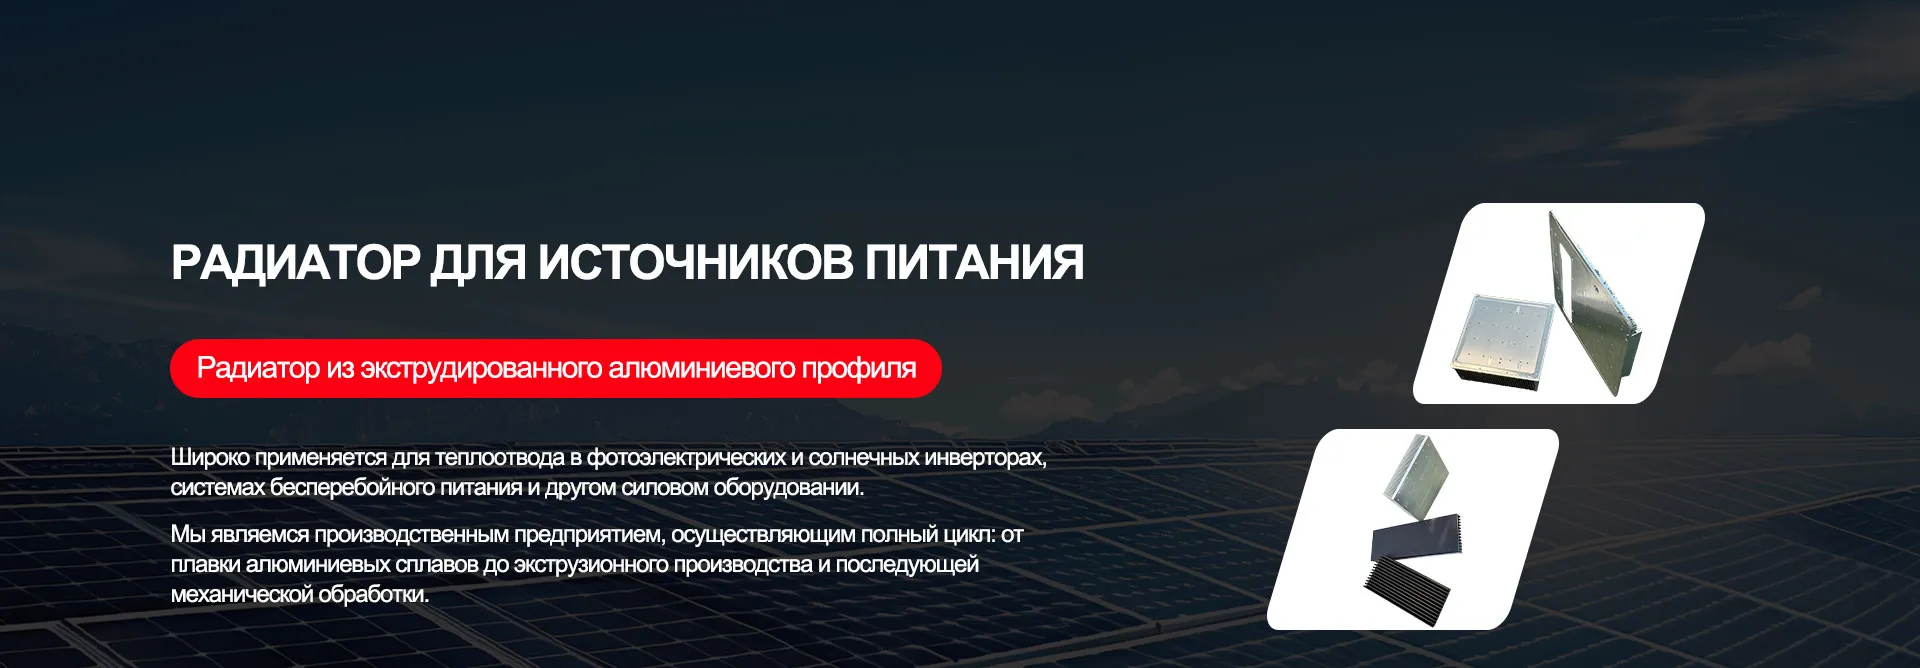
Для большинства промышленных применений оптимальным выбором остается комбинация экструзии и последующей ЧПУ-обработки. Экструзия обеспечивает дешевое создание базовой формы с большим количеством ребер, а фрезеровка позволяет создать идеальную посадочную площадку под силовые модули и отверстия для крепежа с высокой точностью. Компания ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на таких гибридных решениях, предлагая радиаторы для источников бесперебойного питания, инверторов и других систем, где требуется баланс цены и производительности.
Критические параметры при заказе мощного радиатора
При формировании технического задания на изготовление радиатора необходимо учитывать ряд параметров, которые часто упускаются из виду на этапе проектирования. Неправильный выбор даже одного из них может свести на нет все преимущества дорогой системы охлаждения.
- Тепловое сопротивление (Rth): Указывается в °C/Вт. Это основной показатель эффективности. Необходимо рассчитывать его с учетом максимальной температуры окружающей среды в месте установки инвертора (например, внутри закрытого шкафа в жарком цеху).
- Аэродинамическое сопротивление: Важно согласовать характеристики радиатора с производительностью вентилятора. Слишком плотное оребрение может заблокировать поток воздуха, если вентилятор не обладает достаточным статическим давлением.
- Материал и покрытие: Для агрессивных сред (химическая промышленность, морские платформы) стандартное анодирование может быть недостаточным. Требуется уточнение толщины оксидного слоя и типа электролита. Алюминиевые сплавы серий 3xxx–7xxx, используемые в производстве, обладают разной коррозионной стойкостью и теплопроводностью.
- Плоскостность основания: Для мощных модулей допустимое отклонение плоскостности обычно составляет не более 0,05–0,1 мм на 100 мм длины. Большие неровности потребуют нанесения толстого слоя термопасты, что резко ухудшит теплоотвод.
- Крепежные элементы: Расположение отверстий должно соответствовать footprint силового модуля. Важно учитывать усилия затяжки винтов, чтобы не деформировать корпус модуля и не нарушить внутренний контакт кристалла.
Реальные сценарии применения и инженерные риски
Рассмотрим два типичных сценария использования мощных радиаторов в промышленности, чтобы проиллюстрировать важность правильного подхода.
Сценарий 1: Солнечная электростанция в пустынной зоне. Инверторы установлены на открытом воздухе, где дневная температура достигает +50°C, а ночью падает до +10°C. Кроме того, присутствует абразивная пыль. В этом случае критичным становится не только теплоотвод, но и защита поверхности радиатора. Стандартное анодирование может быстро деградировать под воздействием песка. Рекомендуется использование усиленного анодирования или порошковой окраски специальными составами. Также важно учитывать, что пыль забивает межреберное пространство, снижая эффективность охлаждения на 20–30% за год. Конструкция радиатора должна предусматривать возможность легкой очистки или иметь увеличенный шаг между ребрами.
Сценарий 2: Частотно-регулируемый привод (ЧРП) для центробежного насоса в котельной. Высокая влажность и вероятность конденсата. Алюминий подвержен электрохимической коррозии при контакте с другими металлами (например, стальными винтами крепления). Необходимо использовать изолирующие шайбы или специальные покрытия. Кроме того, в таких условиях важна надежность контакта: вибрации от насоса могут ослабить крепеж, что приведет к росту теплового сопротивления и перегреву IGBT. Решение — использование пружинных шайб или фиксаторов резьбы, а также регулярный мониторинг температуры.
ООО «Гуанси Синьчан Высокоточная Промышленность» учитывает эти нюансы на этапе проектирования, предлагая клиентам техническую поддержку и адаптацию профилей под конкретные условия эксплуатации. Экспортные поставки во Вьетнам и другие страны АСЕАН демонстрируют способность компании адаптировать продукцию к различным климатическим и промышленным стандартам.
Как формируется цена на мощный радиатор инвертора
Стоимость радиатора складывается из нескольких составляющих, и понимание этой структуры помогает оптимизировать бюджет проекта без потери качества.
- Стоимость сырья: Зависит от биржевой цены на алюминий и выбранного сплава. Сплавы с добавками меди или магния (серии 2xxx, 7xxx) дороже, но обладают лучшими механическими свойствами.
- Сложность экструзии: Чем сложнее профиль (тонкие стенки, большое количество ребер, полые каналы), тем дороже изготовление матрицы и ниже скорость экструзии. Коэффициент сложности профиля напрямую влияет на цену за килограмм.
- Объем мехобработки: Фрезеровка посадочных мест, сверление отверстий, нарезка резьбы — это трудоемкие операции. Оптимизация конструкции с целью уменьшения объема снимаемого материала может существенно снизить стоимость.
- Поверхностная обработка: Анодирование, покраска или химическое конверсионное покрытие добавляют к стоимости. Толщина слоя и цвет также влияют на цену.
- Логистика и упаковка: Радиаторы — объемные и хрупкие изделия. Качественная упаковка, предотвращающая повреждение ребер при транспортировке, обязательна. Для экспортных поставок, таких как те, что осуществляет ООО «Гуанси Синьчан Высокоточная Промышленность», важны затраты на международную логистику и таможенное оформление.
Важно отметить, что покупка у производителя, обладающего полным циклом (как в случае с группой «Синьчан»), часто оказывается выгоднее, чем заказ у посредников или компаний, передающих часть операций на аутсорсинг. Вертикальная интеграция позволяет контролировать себестоимость и сроки выполнения заказов.
Часто задаваемые вопросы (FAQ)
Вопрос: Какой алюминиевый сплав лучше всего подходит для радиаторов инверторов высокой мощности?
Ответ: Наиболее распространенными являются сплавы серии 6063 и 6061. Сплав 6063 обладает лучшей теплопроводностью и легче поддается экструзии сложных профилей, что делает его предпочтительным для радиаторов с развитой поверхностью. Сплав 6061 прочнее и лучше подходит для деталей, подвергающихся высоким механическим нагрузкам или требующих глубокой фрезеровки. Выбор зависит от приоритета: максимальный теплоотвод или механическая жесткость конструкции.
Вопрос: Можно ли использовать медные вставки в алюминиевом радиаторе для улучшения теплоотвода?
Ответ: Да, такая технология применяется в сверхмощных инверторах. Медь имеет теплопроводность почти в два раза выше алюминия. Однако соединение меди и алюминия создает проблему гальванической коррозии и сложности в изготовлении (требуется диффузионная сварка или пайка). Это значительно удорожает изделие. В большинстве случаев эффективнее увеличить площадь алюминиевого радиатора или улучшить систему обдува, чем переходить на гибридные материалы.
Вопрос: Как проверить качество радиатора при входном контроле?
Ответ: Основные проверяемые параметры: геометрические размеры (особенно плоскостность основания и расположение крепежных отверстий), качество поверхности (отсутствие заусенцев, царапин, дефектов анодирования) и соответствие чертежу. Для критических применений рекомендуется выборочное тестирование теплового сопротивления в лабораторных условиях или использование тепловизора для проверки равномерности нагрева при стендовых испытаниях инвертора.
Вопрос: Влияет ли цвет анодирования на теплоотвод?
Ответ: Да, но незначительно. Черное анодирование имеет коэффициент излучения близкий к 0,9, в то время как натуральное серебристое — около 0,1–0,2. Это улучшает теплоотвод излучением, который играет роль при естественной конвекции. При принудительном охлаждении (вентиляторе) доля излучения в общем теплоотводе мала, поэтому влиянием цвета можно пренебречь. Главное — обеспечить качественное покрытие для защиты от коррозии.
Вопрос: Какие сроки изготовления нестандартных радиаторов?
Ответ: Сроки зависят от сложности профиля и необходимости изготовления новой экструзионной матрицы. Изготовление матрицы занимает 2–3 недели. После этого образец может быть получен в течение 1–2 недель. Серийное производство начинается после утверждения образца. Компании с собственным парком прессов и ЧПУ-станков, такие как ООО «Гуанси Синьчан Высокоточная Промышленность», могут ускорить этот процесс за счет внутренней координации процессов.
Заключение и рекомендации по выбору поставщика
Выбор мощного радиатора инвертора — это инженерная задача, требующая комплексного подхода. Недостаточно просто выбрать профиль с наибольшей площадью поверхности. Необходимо учитывать материал, технологию обработки, условия эксплуатации и совместимость с силовыми модулями. Ошибки на этом этапе ведут к снижению надежности всего устройства и увеличению затрат на гарантийное обслуживание.
При поиске поставщика обращайте внимание на наличие собственного производства полного цикла. Возможность контролировать качество сырья, осуществлять прецизионную механическую обработку и проводить многоступенчатый контроль качества является гарантией стабильности параметров продукции. ООО «Гуанси Синьчан Высокоточная Промышленность» демонстрирует такой подход, объединяя опыт вертикально интегрированного алюмопереработчика с гибкостью современного производства. Наличие сертификатов ISO 9001 и ISO 14001, а также собственный парк экструзионного и ЧПУ-оборудования позволяют компании поставлять решения, соответствующие строгим требованиям международных рынков, включая страны АСЕАН и Россию.
Для получения технической консультации, расчета теплового режима или заказа образцов рекомендуется связаться с инженерами производителя на ранней стадии проектирования вашего инвертора. Это позволит оптимизировать конструкцию радиатора под ваши конкретные задачи и избежать дорогостоящих переделок на этапе серийного выпуска.
Узнать больше о технологических возможностях и ассортименте прецизионных теплорассеивающих решений вы можете, перейдя по ссылке: продукция и технические решения.