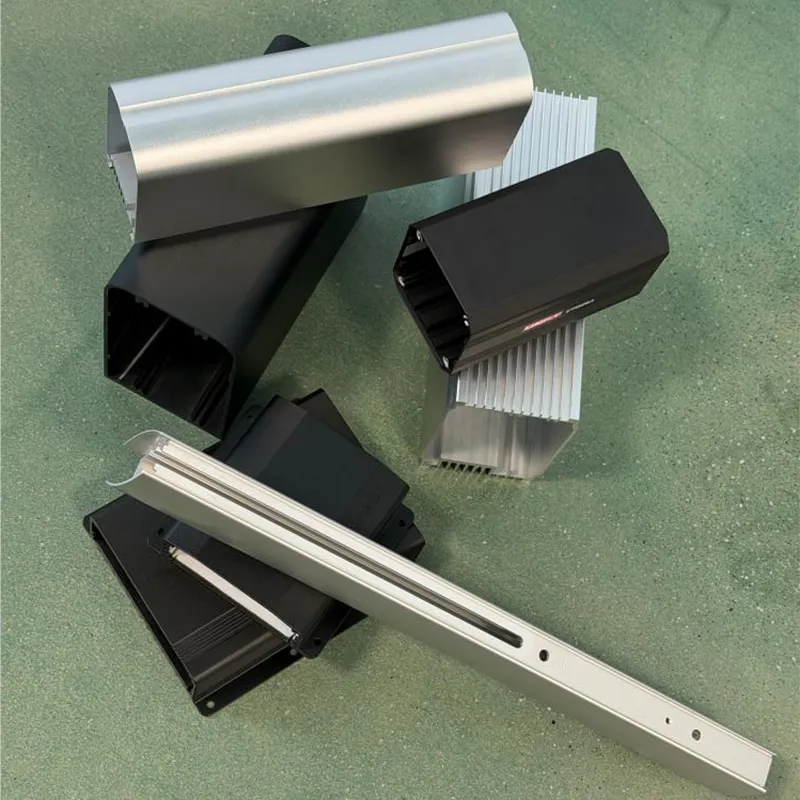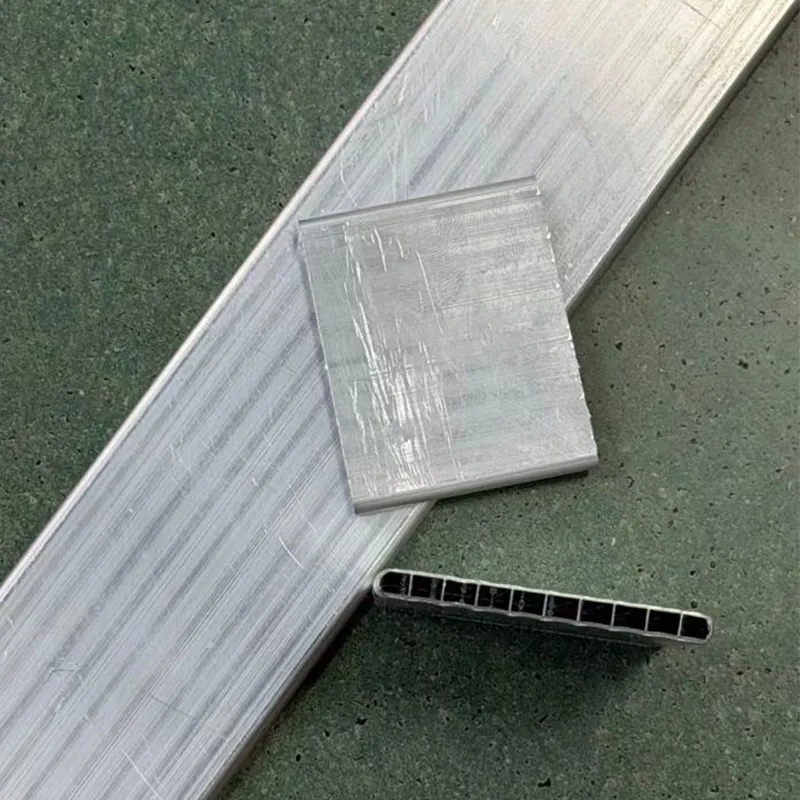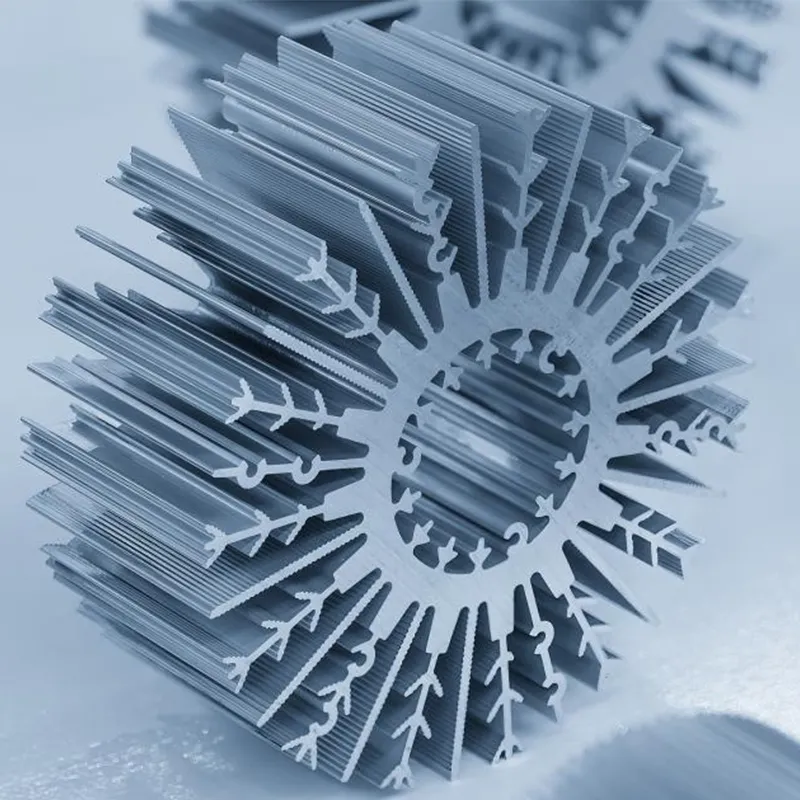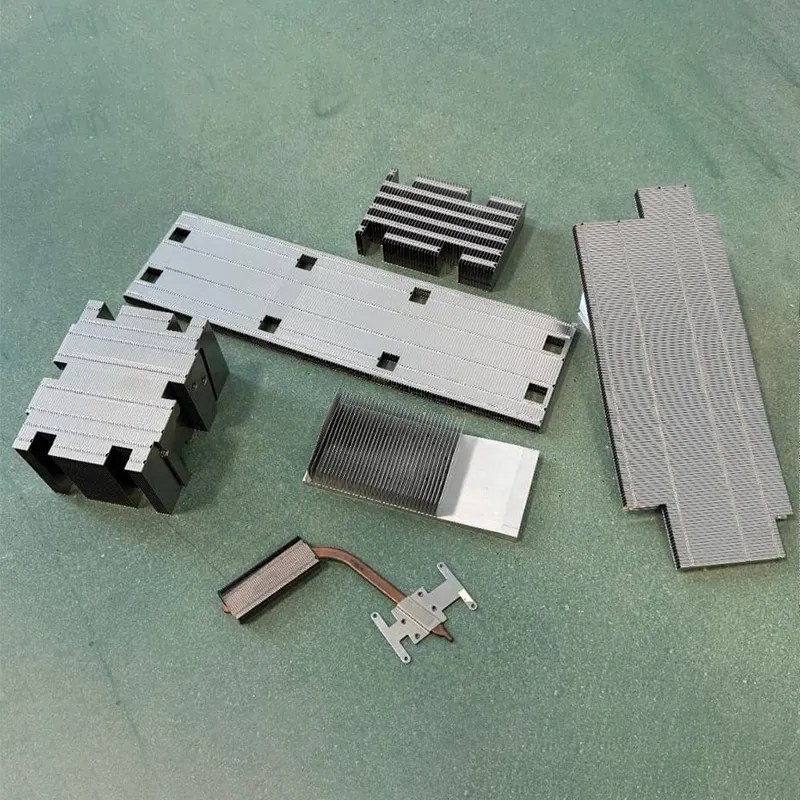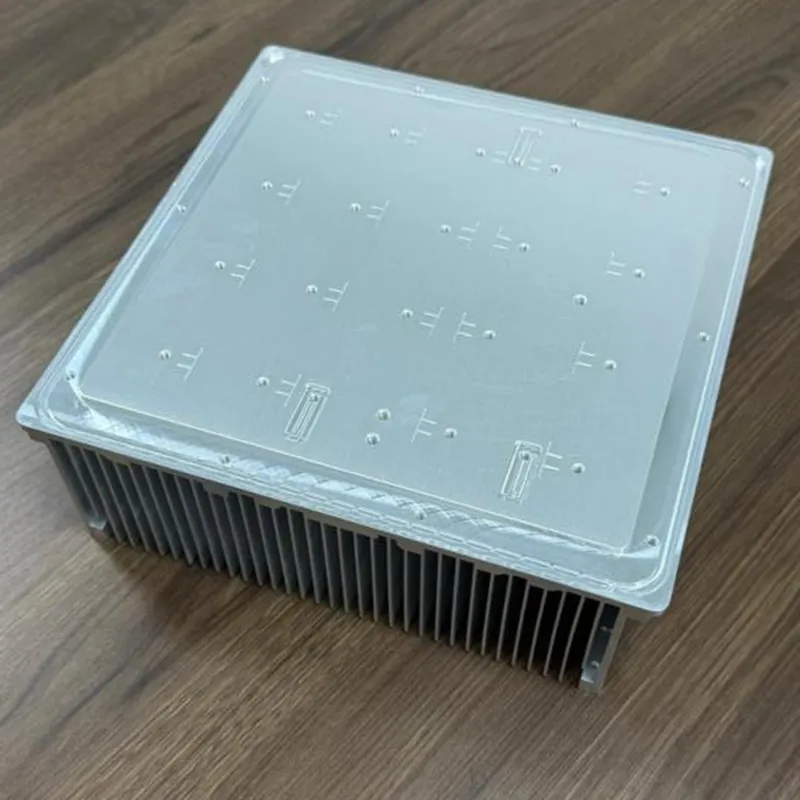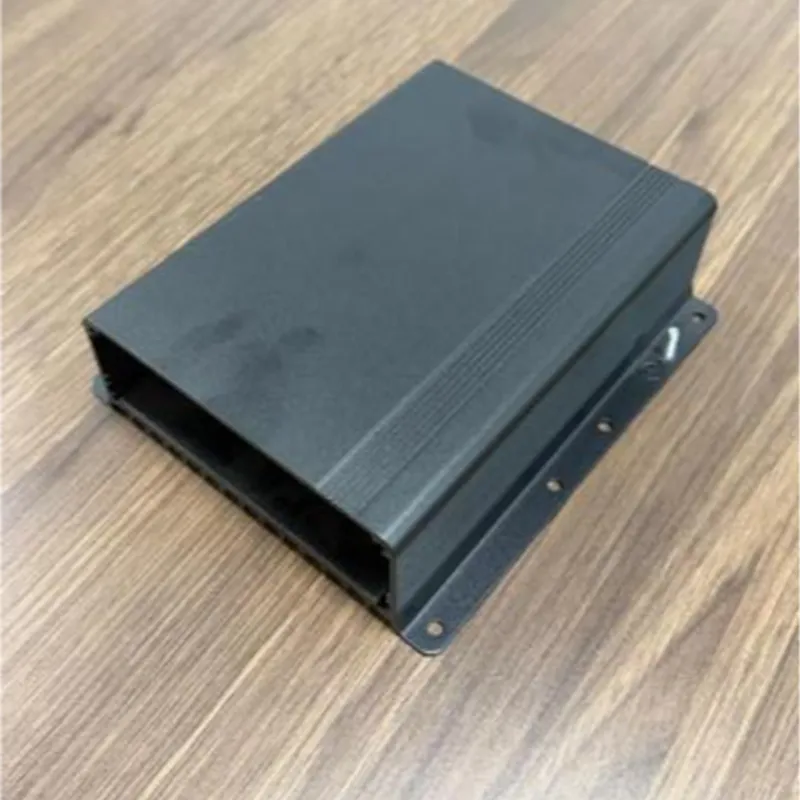


Алюминиевая теплоотводящая пластина инвертора от производителя
2026-09-12
Алюминиевая теплоотводящая пластина инвертора: инженерный подход к выбору и производству
Стабильность работы силовой электроники напрямую зависит от эффективности системы охлаждения. Алюминиевая теплоотводящая пластина инвертора является критическим компонентом, обеспечивающим отвод тепла от силовых модулей (IGBT, MOSFET) и предотвращающим термическую деградацию полупроводников. В условиях высоких плотностей мощности современных преобразователей частоты и солнечных инверторов, требования к тепловому сопротивлению, плоскостности контактной поверхности и механической прочности радиаторов многократно возросли.
Для промышленных закупщиков и инженеров-конструкторов выбор поставщика таких компонентов выходит за рамки простого сравнения цен. Ключевыми факторами становятся способность производителя контролировать микроструктуру алюминиевого сплава, соблюдать жесткие допуски на механическую обработку и гарантировать воспроизводимость термохарактеристик от партии к партии. ООО «Гуанси Синьчан Высокоточная Промышленность», опираясь на вертикально интегрированную производственную базу группы «Синьчан», предлагает решения, разработанные с учетом этих сложных инженерных требований. Компания объединяет возможности экструзии профилей сложного сечения и высокоточной ЧПУ-обработки, что позволяет создавать теплоотводы, оптимально соответствующие тепловым картам конкретных инверторных модулей.
Физика процесса и роль алюминия в теплоотводе инверторов
Инверторы преобразуют постоянный ток в переменный (или наоборот), используя силовые ключи, которые в процессе коммутации выделяют значительное количество тепла. Если это тепло не отводить эффективно, температура перехода полупроводника превысит критический порог (обычно 150–175 °C), что приведет к мгновенному выходу устройства из строя или постепенному снижению его надежности из-за термоциклирования.
Алюминий выбран в качестве основного материала для теплоотводящих пластин по нескольким причинам:
- Высокая теплопроводность: Алюминиевые сплавы серий 6xxx обеспечивают теплопроводность на уровне 150–200 Вт/(м·К), что достаточно для большинства промышленных применений.
- Малый вес: Плотность алюминия (около 2,7 г/см³) почти в три раза ниже плотности меди, что критично для мобильных установок и крупных промышленных шкафов, где вес конструкции имеет значение.
- Технологичность обработки: Алюминий хорошо поддается экструзии, позволяя создавать сложные профили с тонкими ребрами для увеличения площади поверхности теплообмена, а также легко обрабатывается на станках с ЧПУ для создания идеальной посадочной площадки.
- Стоимость: По сравнению с медью или специальными композитными материалами, алюминий предлагает лучший баланс между стоимостью и производительностью.
Однако сам по себе материал не гарантирует успеха. Эффективность алюминиевой теплоотводящей пластины инвертора определяется геометрией ребер, качеством поверхности контакта и методом крепления силового модуля. Именно здесь проявляется важность производственных компетенций. Например, предприятие ООО «Гуанси Синьчан Высокоточная Промышленность» использует собственные высококачественные алюминиевые слитки A356.2 и сплавы серий 3xxx–7xxx, производимые на смежном предприятии ООО «Гуанси Тяньчэн Алюминиевая Промышленность». Это обеспечивает контроль химического состава сырья на самом раннем этапе, исключая примеси, которые могут снизить теплопроводность или ухудшить механические свойства профиля после экструзии.
Ключевые технические параметры и требования к качеству
При заказе или разработке теплоотвода для инвертора необходимо четко специфицировать ряд параметров. Отклонение даже в одном из них может привести к несоответствию теплового режима расчетному.
| Параметр | Описание и влияние на работу | Типичные требования |
|---|---|---|
| Тепловое сопротивление (Rth) | Способность радиатора отводить тепло. Измеряется в °C/Вт. Чем ниже значение, тем эффективнее охлаждение. | Зависит от мощности модуля. Рассчитывается индивидуально под тепловую карту. |
| Плоскостность контактной поверхности | Отклонение от идеальной плоскости в зоне крепления чипа. Неровности создают воздушные зазоры — главные изоляторы тепла. | Обычно менее 0,05–0,1 мм на всей длине контакта. Требует фрезеровки после экструзии. |
| Шероховатость поверхности (Ra) | Микронеровности поверхности. Слишком грубая поверхность ухудшает контакт, слишком гладкая может затруднить нанесение термопасты. | Ra 1.6–3.2 мкм для контакта с термоинтерфейсом. |
| Материал сплава | Определяет баланс между теплопроводностью и прочностью. | AA6063, AA6061, AA6005A. Для литья под давлением — A356.2. |
| Покрытие поверхности | Защита от коррозии и обеспечение электрической изоляции (если требуется). | Анодирование (естественное или цветное), порошковая окраска. Толщина слоя анода влияет на теплоотдачу. |
Важным аспектом является метод крепления. В современных инверторах часто используется прижим силовых модулей через теплоотвод винтами с определенным моментом затяжки. Если алюминиевая пластина имеет недостаточную жесткость или неправильную геометрию ребер, при затяжке может произойти деформация основания, что нарушит плоскостность контакта в центре модуля. Инженеры ООО «Гуанси Синьчан Высокоточная Промышленность» учитывают эти механические нагрузки при проектировании профиля, используя современные экструзионные прессы усилием до 2800 тонн, которые позволяют получать профили с высокой точностью геометрии и однородной структурой металла.
Производственные технологии: от экструзии до ЧПУ-обработки
Процесс создания высокоэффективной алюминиевой теплоотводящей пластины инвертора состоит из нескольких этапов, каждый из которых вносит вклад в конечное качество изделия.
1. Экструзия профиля
Это базовый этап, на котором формируется основная структура радиатора — ребра и основание. Качество экструзии определяет, насколько тонкими и высокими могут быть ребра, что напрямую влияет на площадь поверхности теплообмена. Использование прессов с усилием 600–2800 тонн, имеющихся в распоряжении компании, позволяет работать со сложными профилями, сохраняя их целостность и избегая внутренних напряжений в материале. Вертикальная интеграция производства, от плавки сплавов до готового профиля, позволяет оперативно корректировать параметры экструзии под конкретные требования заказчика.
2. Механическая обработка (ЧПУ)
После экструзии профиль редко готов к установке. Критически важные зоны контакта с силовыми ключами подвергаются фрезерованию. Эта операция обеспечивает необходимую плоскостность и шероховатость. На предприятии используются автоматизированные линии резки и станки с ЧПУ (в том числе оборудование Brother), которые гарантируют высокую повторяемость размеров. Для инверторных применений особенно важна точность расположения крепежных отверстий относительно контактной площадки, так как смещение может привести к перекосу модуля.
3. Поверхностная обработка
Анодирование является стандартным процессом для защиты алюминия от окисления. Оксидная пленка не только защищает металл, но и может служить слоем электрической изоляции, если конструкция инвертора этого требует. Однако важно помнить, что оксидный слой имеет более низкую теплопроводность, чем чистый алюминий. Поэтому в зонах теплового контакта анодирование часто удаляется или наносится контролируемой толщины. Компания также предлагает лазерную гравировку для маркировки изделий, что упрощает отслеживание партий и монтаж.
Сравнение технологий изготовления теплоотводов
Выбор технологии изготовления зависит от объема партии, сложности формы и требуемых тепловых характеристик. Ниже приведено сравнение основных методов, применяемых в промышленности.
| Характеристика | Экструзия с ЧПУ-обработкой | Литье под давлением (Die Casting) | Склеивание ребер (Skived Fin) |
|---|---|---|---|
| Тепловая эффективность | Высокая. Оптимально для линейных и плоских конструкций. | Средняя. Ограничена теплопроводностью литейных сплавов. | Очень высокая. Позволяет создавать очень тонкие и высокие ребра. |
| Точность размеров | Очень высокая благодаря финишной обработке на ЧПУ. | Средняя. Требует дополнительной обработки критических зон. | Высокая, но ограничена геометрией основы. |
| Гибкость дизайна | Средняя. Ограничена возможностями экструзионной матрицы. | Высокая. Можно создавать сложные трехмерные формы. | Низкая. Стандартные формы основ. |
| Стоимость инструмента | Средняя. Стоимость матрицы для экструзии умеренная. | Высокая. Дорогие формы для литья. | Низкая/Средняя. |
| Рекомендуемое применение | Промышленные инверторы, ИБП, приводы двигателей. | Автомобильная электроника, бытовая техника, сложные корпуса. | Серверное оборудование, высокопроизводительные вычисления. |
Для большинства промышленных инверторов комбинация экструзии и последующей ЧПУ-обработки является наиболее экономически обоснованным и технически эффективным решением. Она позволяет достичь необходимой точности контактных поверхностей, что критично для надежного отвода тепла от мощных IGBT-модулей. ООО «Гуанси Синьчан Высокоточная Промышленность» специализируется именно на этом методе, предлагая полный цикл от разработки профиля до готового изделия с анодированием и сборкой.
Реальные промышленные сценарии применения
Понимание того, как теплоотвод работает в реальных условиях, помогает правильно сформулировать технические требования.
Сценарий 1: Солнечный стринговый инвертор
Условия: Установка на открытом воздухе, подверженность перепадам температур от -20 °C до +50 °C, высокая влажность, необходимость работы без обслуживания в течение 10–15 лет.
Требования: Высокая коррозионная стойкость, стабильность теплового сопротивления при термоциклировании.
Решение: Используются алюминиевые профили из сплава AA6063 с качественным анодированием. Плоскостность контактной поверхности контролируется строго, так как использование термопасты в таких условиях должно быть минимизировано или заменено на фазопереходные материалы. Ребра располагаются вертикально для обеспечения естественной конвекции, если вентилятор не предусмотрен.
Риск: Окисление поверхности контакта со временем увеличивает тепловое сопротивление. Решение — использование никелированных покрытий или специальных термоинтерфейсов.
Сценарий 2: Промышленный частотный преобразователь (VFD)
Условия: Закрытый шкаф, наличие вибрации от двигателей, высокие токовые нагрузки, принудительное воздушное охлаждение.
Требования: Механическая прочность крепления, эффективность отвода тепла при высоком воздушном потоке.
Решение: Теплоотводы с более плотным расположением ребер, так как вентилятор обеспечивает прокачку воздуха через узкие каналы. Основание подвергается глубокой фрезеровке для установки нескольких силовых модулей. Крепление осуществляется через сквозные отверстия с усиленными зонами вокруг них для предотвращения усталостных разрушений от вибрации.
Инженерный нюанс: В условиях вибрации важно не только тепловое сопротивление, но и демпфирующие свойства конструкции. Чрезмерно тонкие ребра могут резонировать и ломаться. Поэтому при проектировании для VFD часто выбирают компромисс между максимальной площадью поверхности и механической жесткостью профиля.
Как выбрать поставщика: критерии оценки
Рынок производителей алюминиевых радиаторов обширен, но не все предприятия способны обеспечить качество, необходимое для силовой электроники. При выборе партнера следует обращать внимание на следующие аспекты:
- Контроль сырья: Способен ли поставщик гарантировать химический состав сплава? Наличие собственного производства первичного алюминия или тесная связь с металлургическим заводом (как в случае с группой «Синьчан») является серьезным преимуществом, так как исключает риски использования вторичного сырья с неизвестными примесями.
- Точность оборудования: Какие станки используются для финишной обработки? Наличие современных ЧПУ-центров позволяет достигать плоскостности, необходимой для современных компактных модулей.
- Система менеджмента качества: Сертификация по стандартам ISO 9001 и ISO 14001 подтверждает наличие системных процедур контроля. Важно наличие лаборатории для измерения тепловых характеристик, а не только геометрических размеров.
- Инженерная поддержка: Готов ли поставщик участвовать в этапе проектирования? Оптимизация профиля радиатора на ранних стадиях разработки инвертора может значительно снизить затраты на производство и улучшить тепловые характеристики конечного продукта.
- Гибкость и масштабируемость: Возможность быстро адаптироваться к изменениям в конструкции и обеспечивать стабильные поставки больших объемов. Годовая мощность в 10 000 тонн экструзионных профилей, которой располагает ООО «Гуанси Синьчан Высокоточная Промышленность», позволяет закрывать потребности крупных промышленных заказчиков.
Инженерный опыт подсказывает, что самая частая причина выхода инверторов из строя — не перегрев самого чипа, а нарушение контакта между чипом и радиатором из-за плохой плоскостности или неверного момента затяжки. Поэтому поставщик, который понимает физику процесса и контролирует геометрию контактных зон, становится стратегическим партнером, а не просто продавцом металла.
Часто задаваемые вопросы (FAQ)
Вопрос: Какой алюминиевый сплав лучше всего подходит для теплоотводящей пластины инвертора?
Ответ: Наиболее распространены сплавы серии 6xxx, такие как AA6063 и AA6061. AA6063 обладает лучшей теплопроводностью и легче поддается экструзии сложных профилей, что делает его идеальным для радиаторов. AA6061 имеет более высокую механическую прочность, что может быть важно для конструкций с большими нагрузками на крепление. Выбор зависит от баланса между требованиями к теплоотводу и механической жесткости.
Вопрос: Как плоскостность поверхности влияет на температуру модуля?
Ответ: Неплоскость создает воздушные зазоры между модулем и радиатором. Воздух является отличным теплоизолятором. Даже зазор в 0,1 мм может увеличить тепловое сопротивление контакта на десятки процентов, что приведет к росту температуры чипа на 10–20 °C и более. Поэтому фрезеровка контактной зоны является обязательной для мощных инверторов.
Вопрос: Нужно ли анодировать теплоотводящую пластину?
Ответ: Да, анодирование необходимо для защиты от коррозии, особенно если инвертор работает во влажной среде. Однако в зоне контакта с силовым модулем анодное покрытие часто удаляют или наносят очень тонкий слой, так как оксид алюминия плохо проводит тепло. Если требуется электрическая изоляция, используют специальные термопроводящие изолирующие прокладки или керамические подложки.
Вопрос: Каковы сроки поставки нестандартных радиаторов?
Ответ: Сроки зависят от сложности профиля и необходимости изготовления новой экструзионной матрицы. Обычно разработка матрицы занимает 2–3 недели. После утверждения образца серийное производство может быть запущено быстро, особенно если производитель имеет собственные мощности, как ООО «Гуанси Синьчан Высокоточная Промышленность», которое контролирует весь цикл от плавки до обработки.
Вопрос: Можно ли использовать одну и ту же теплоотводящую пластину для разных моделей инверторов?
Ответ: Это возможно, если силовые модули имеют одинаковые габариты и тепловыделение. Однако оптимизация радиатора под конкретную тепловую карту всегда дает лучший результат. Универсальные решения часто имеют избыточный запас по массе и стоимости, тогда как специализированные радиаторы позволяют сделать устройство компактнее и дешевле.
Заключение и рекомендации по сотрудничеству
Выбор алюминиевой теплоотводящей пластины инвертора — это задача, требующая комплексного подхода. Недостаточно просто выбрать профиль с подходящими габаритами. Необходимо учитывать материал, точность обработки, качество поверхности и условия эксплуатации. Ошибки на этапе проектирования или выбора поставщика могут стоить дорого в виде снижения надежности конечного продукта.
Сотрудничество с производителем, обладающим вертикально интегрированной структурой, таким как ООО «Гуанси Синьчан Высокоточная Промышленность», позволяет закрыть все эти вопросы. Контроль над сырьем, современные экструзионные мощности и высокоточная ЧПУ-обработка обеспечивают стабильное качество продукции. Компания готова предложить техническую поддержку на этапе проектирования, адаптацию под индивидуальные чертежи и гарантированное соблюдение сроков поставки для рынков России, стран АСЕАН и других регионов.
Для получения технической консультации, расчета теплового сопротивления или запроса коммерческого предложения рекомендуется связаться с инженерами компании. Обсуждение технических деталей на ранней стадии проекта поможет избежать дорогостоящих доработок в будущем.
Узнайте больше о возможностях производства и стандартах качества: продукция и технические решения для теплоотвода.