

Алюминиевая рамка для дисплея: цены от производителя
2026-10-10
Алюминиевая рамка для дисплея: инженерный подход к выбору и ценообразованию
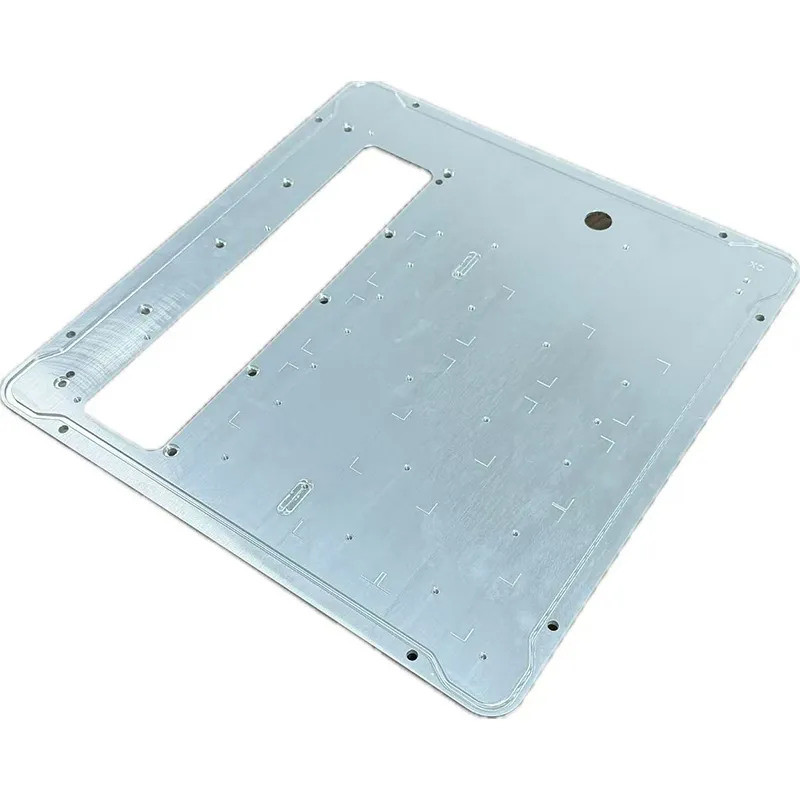
Алюминиевая рамка для дисплея — это не просто декоративный элемент корпуса электронного устройства, а критически важный конструктивный узел, обеспечивающий механическую защиту матрицы, отвод тепла от активных компонентов и электромагнитную совместимость (EMC) системы. В условиях современного промышленного дизайна и ужесточения требований к надежности оборудования, выбор материала, метода обработки и поставщика рамки напрямую влияет на срок службы конечного продукта. Закупки таких компонентов оптом требуют глубокого понимания технологических процессов, так как малейшие отклонения в геометрии профиля или качестве анодирования могут привести к браку всей партии устройств.
В 2026 году рынок промышленных алюминиевых компонентов характеризуется смещением фокуса с простой штамповки на прецизионную экструзию с последующей ЧПУ-обработкой. Это позволяет достигать допусков, ранее доступных только в аэрокосмической отрасли, при сохранении экономической эффективности массового производства. Для инженеров-конструкторов и специалистов по закупкам ключевой задачей становится баланс между стоимостью единицы продукции и техническими характеристиками, такими как теплопроводность сплава, устойчивость к коррозии и точность сопряжения с другими элементами корпуса.
Функциональное назначение и технические требования
Алюминиевые рамки выполняют три основные функции в конструкции дисплейных модулей и электронных приборов:
- Механическая фиксация и защита: Рамка удерживает LCD/OLED-панель, сенсорное стекло и защитные слои, предотвращая их смещение при вибрациях и ударных нагрузках. В промышленных условиях (станки ЧПУ, транспорт, уличное оборудование) рамка должна выдерживать значительные динамические нагрузки без деформации.
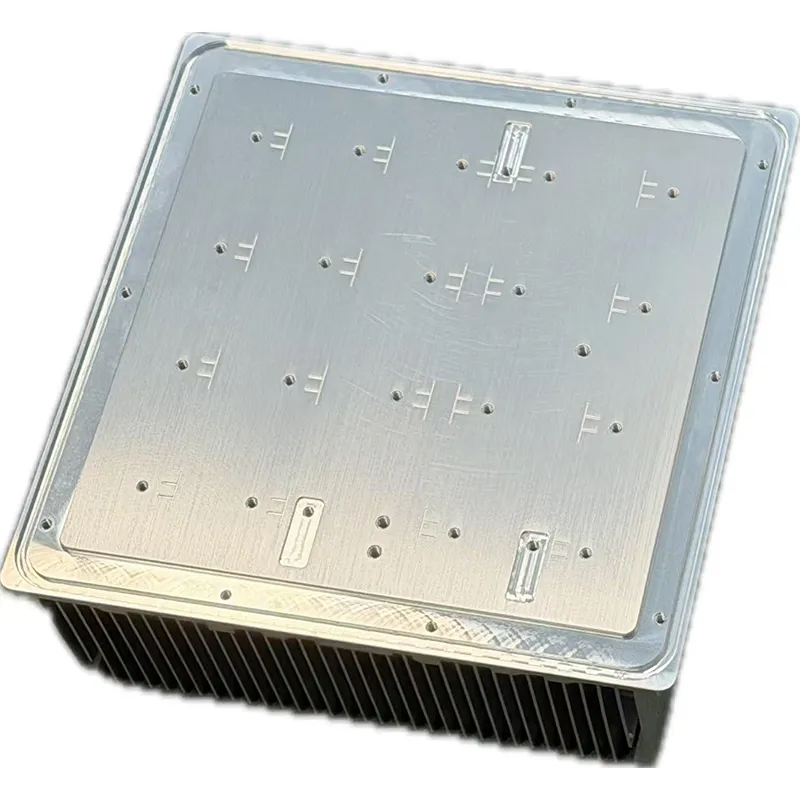
- Теплоотвод (Thermal Management): Алюминий обладает высокой теплопроводностью (от 120 до 240 Вт/(м·К) в зависимости от сплава). Рамка часто служит частью пассивной системы охлаждения, отводя тепло от драйверов подсветки и контроллеров. Эффективность этого процесса зависит от качества контакта между рамкой и источником тепла, а также от наличия термоинтерфейсов.
- Электромагнитное экранирование (EMI/RFI): Металлический контур рамки заземляется и работает как клетка Фарадея, защищая чувствительную электронику дисплея от внешних помех и предотвращая излучение собственных сигналов устройства. Для обеспечения целостности экрана требуется идеальная электропроводность в местах стыков.
Инженерная практика показывает, что наиболее частой причиной выхода дисплеев из строя в жестких условиях эксплуатации является не отказ самой матрицы, а нарушение герметичности или теплового режима из-за низкого качества рамки. Поэтому при выборе поставщика необходимо оценивать не только цену, но и способность производителя контролировать геометрические параметры и чистоту поверхности.
Материаловедение: выбор алюминиевого сплава
Не все алюминиевые сплавы одинаково пригодны для изготовления прецизионных рамок. Выбор зависит от требуемой прочности, способности к экструзии, качества анодирования и стоимости. Основные серии сплавов, используемые в производстве:
| Серия сплава | Основные легирующие элементы | Характеристики | Применение в рамках |
|---|---|---|---|
| 6063 | Магний, Кремний | Отличная экструзионная способность, хорошая коррозионная стойкость, высокое качество поверхности после анодирования. Средняя прочность. | Стандартные потребительские дисплеи, мониторы, телевизоры. Наиболее распространенный выбор благодаря балансу цены и качества. |
| 6061 | Магний, Кремний, Медь | Высокая прочность, хорошая обрабатываемость на станках ЧПУ. Хуже поддается сложной экструзии по сравнению с 6063, но лучше держит резьбу. | Промышленные панели, медицинские приборы, военное оборудование, где важна структурная целостность и возможность крепления тяжелых компонентов. |
| 5052 | Магний | Высокая коррозионная стойкость (особенно в морской среде), хорошая формуемость. Не упрочняется термически. | Рамки для оборудования, работающего во влажных условиях или на открытом воздухе (уличные информационные табло, морская навигация). |
| 7075 | Цинк, Магний, Медь | Сверхвысокая прочность, сопоставимая со сталью. Сложная обработка, высокая стоимость. | Специализированные высоконагруженные применения, аэрокосмическая отрасль. Редко используется для массовых дисплеев из-за цены. |
ООО «Гуанси Синьчан Высокоточная Промышленность», являясь частью вертикально интегрированной группы «Синьчан», использует высококачественные алюминиевые сплавы серий 3xxx–7xxx. Наличие собственной сырьевой базы, включая производство высокочистых слитков A356.2 на смежном предприятии ООО «Гуанси Тяньчэн Алюминиевая Промышленность», позволяет гарантировать однородность структуры материала. Это критически важно для предотвращения внутренних напряжений в профиле, которые могут привести к искривлению рамки после механической обработки или изменения температуры.
Технологии производства: от экструзии до ЧПУ
Процесс изготовления качественной алюминиевой рамки для дисплея представляет собой многоступенчатый технологический цикл. Понимание этих этапов помогает заказчикам обоснованно оценивать сроки производства и стоимость.
1. Проектирование и изготовление матрицы (Die Design)
Этап начинается с создания 3D-модели профиля. Инженеры рассчитывают толщину стенок, углы и радиусы скругления, учитывая ограничения экструзионного пресса. Для сложных профилей с тонкими стенками требуется прецизионная стальная матрица. Ошибка на этом этапе приводит к невозможности достижения требуемых допусков.
2. Экструзия (Extrusion)
Нагретый до пластичного состояния алюминиевый billet продавливается через матрицу под высоким давлением. Мощность пресса определяет максимальный размер профиля и сложность его сечения. Производственная инфраструктура ООО «Гуанси Синьчан Высокоточная Промышленность» включает шесть экструзионных прессов усилием от 600 до 2800 тонн. Такое разнообразие оборудования позволяет производить как компактные рамки для handheld-устройств, так и крупногабаритные профили для промышленных мониторов и видеостен, обеспечивая годовую мощность до 10 000 тонн профилей.
3. Термическая обработка и старение
После экструзии профиль проходит закалку и искусственное старение (T5 или T6) для достижения необходимой твердости и прочности. Этот этап фиксирует микроструктуру сплава.
4. Механическая обработка (CNC Machining)
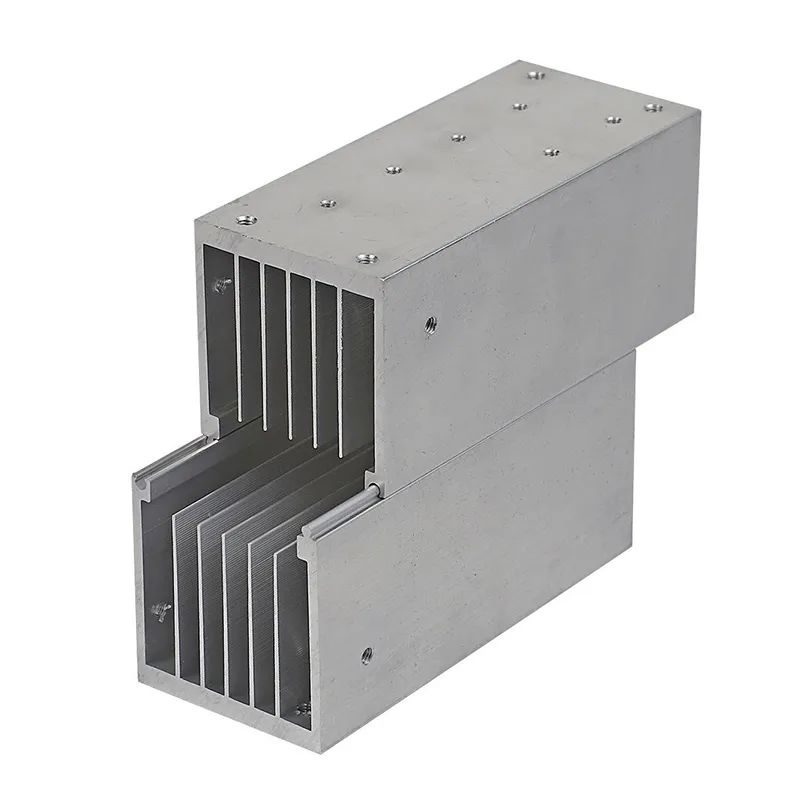
Экструдированный профиль редко имеет окончательную форму. Требуется фрезеровка крепежных отверстий, пазов для уплотнителей, снятие фасок и торцевание. Использование станков с ЧПУ (в том числе оборудования Brother) обеспечивает точность позиционирования до ±0.02 мм. Это необходимо для бесшовной стыковки углов рамки и плотного прилегания дисплейного модуля.
5. Поверхностная обработка
- Анодирование: Электрохимическое оксидирование создает защитный слой, повышающий износостойкость и коррозионную стойкость. Позволяет окрашивать рамку в различные цвета (черный, серебристый, золотой и др.). Толщина слоя обычно составляет 10–25 мкм.
- Пескоструйная обработка: Создает равномерную матовую текстуру, скрывающую следы экструзии и механической обработки.
- Лазерная гравировка: Нанесение логотипов, маркировок и серийных номеров без использования красок, что важно для долговечности маркировки.
Сравнительный анализ методов изготовления рамок
При проектировании нового устройства инженеры часто стоят перед выбором между экструдированным профилем с ЧПУ-обработкой, литьем под давлением (die-casting) и штамповкой листового металла. Ниже приведено сравнение этих методов с точки зрения промышленного применения.
| Критерий | Экструзия + ЧПУ | Литье под давлением (Die-Casting) | Штамповка листового металла |
|---|---|---|---|
| Точность размеров | Высокая (±0.05 мм и лучше) | Средняя (±0.1–0.2 мм, возможна усадка) | Низкая/Средняя (зависит от толщины листа) |
| Качество поверхности | Отличное, легко анодируется | Требует дополнительной обработки (шлифовка) для снятия пористости | Хорошее, но ограничено формой гибки |
| Теплоотвод | Высокий (плотная структура металла) | Средний (возможны внутренние пустоты) | Зависит от площади контакта |
| Стоимость инструмента (NRE) | Средняя (стоимость матрицы) | Высокая (сложные формы для литья) | Низкая/Средняя |
| Гибкость дизайна | Высокая (легко менять длину, добавлять отверстия) | Низкая (изменение формы требует новой формы) | Средняя |
| Рекомендуемое применение | Прецизионная электроника, промышленные дисплеи, LED-экраны | Сложные объемные корпуса, автомобильные детали | Бюджетные устройства, простые конструкции |
Для большинства современных дисплейных решений, где важны эстетика, точность сборки и эффективный теплоотвод, комбинация экструзии и ЧПУ-обработки является оптимальной. Она позволяет получить тонкостенные, легкие и прочные конструкции, которые сложно или невозможно реализовать методами литья или штамповки без значительного увеличения веса или потери прочности.
Промышленные сценарии применения
Выбор конкретной конфигурации алюминиевой рамки диктуется условиями эксплуатации конечного устройства. Рассмотрим два типичных сценария, требующих разного инженерного подхода.
Сценарий 1: Промышленная панель управления в цеху (Heavy Industry)
Условия: Высокий уровень вибрации от работающего оборудования, наличие металлической пыли, перепады температур, риск попадания влаги и химических реагентов.
Требования к рамке:
- Материал: Сплав 6061-T6 для максимальной жесткости.
- Конструкция: Усиленные угловые соединения, использование винтовых креплений вместо клеевых соединений.
- Покрытие: Твердое анодирование (Hard Anodizing) толщиной не менее 25 мкм для защиты от абразивного износа и химической агрессии.
- Уплотнение: Специальные пазы в профиле рамки для установки силиконовых уплотнителей IP65/IP67.
Решение: Рамка должна работать как несущий элемент конструкции, принимая на себя механические нагрузки. Важно обеспечить надежный контакт заземления для защиты от электромагнитных помех, генерируемых мощными двигателями и частотными преобразователями.
Сценарий 2: Уличный информационный киоск (Outdoor Digital Signage)
Условия: Прямое солнечное излучение (нагрев до +60°C и выше), осадки, ультрафиолет, вандалоустойчивость.
Требования к рамке:
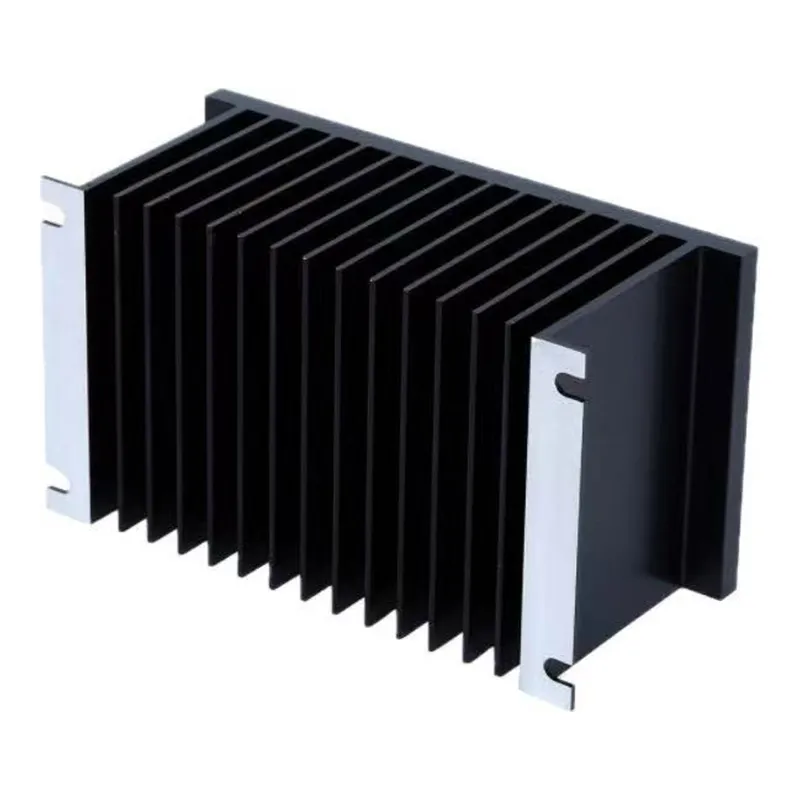
- Теплоотвод: Рамка должна эффективно отводить тепло от мощной подсветки дисплея, чтобы предотвратить перегрев и деградацию матрицы. Возможно использование ребристой структуры профиля для увеличения площади рассеивания.
- Коррозионная стойкость: Сплав 5052 или 6063 с качественным анодированием, устойчивым к УФ-излучению и атмосферным воздействиям.
- Эстетика: Декоративное покрытие, сохраняющее цвет и блеск на протяжении многих лет.
Решение: В данном случае рамка интегрируется в систему пассивного охлаждения. Инженеры ООО «Гуанси Синьчан Высокоточная Промышленность» могут разработать профиль с увеличенной площадью поверхности или внутренними каналами для улучшения конвекции, опираясь на свой опыт производства радиаторов для инверторов и источников питания.
Факторы формирования цены: почему цены от производителя выгоднее
Стоимость алюминиевой рамки для дисплея формируется под влиянием нескольких ключевых факторов. Понимание этой структуры помогает заказчикам оптимизировать бюджет без ущерба для качества.
- Стоимость сырья: Цена на алюминиевые слитки биржевая и колеблется. Вертикально интегрированные производители, такие как группа «Синьчан», имеют преимущество за счет контроля над сырьевой базой и снижения логистических издержек на транспортировку металла.
- Сложность профиля: Количество полостей в матрице, толщина стенок и наличие сложных геометрических элементов влияют на скорость экструзии и процент брака. Чем сложнее профиль, тем выше стоимость инструмента и обработки.
- Объем партии: Крупные тиражи позволяют амортизировать стоимость изготовления матрицы и настройки оборудования. Однако современные гибкие производственные линии позволяют экономически эффективно производить и мелкие серии.
- Постобработка: Анодирование, ЧПУ-фрезеровка, лазерная гравировка и упаковка составляют значительную часть конечной цены. Автоматизация этих процессов, как это реализовано на предприятии в Гуанси, снижает трудоемкость и человеческий фактор.
- Контроль качества: Сертификация ISO 9001 и ISO 14001, внедренная в ООО «Гуанси Синьчан Высокоточная Промышленность», требует затрат на лабораторное оборудование и персонал, но гарантирует стабильность параметров продукции и отсутствие скрытых дефектов, которые могут проявиться уже у конечного потребителя.
Покупка напрямую у производителя исключает наценки посредников и торговых домов. Кроме того, прямой контакт с инженерным отделом завода позволяет оперативно вносить изменения в конструкцию профиля на этапе прототипирования, что особенно важно при разработке новых моделей дисплеев.
Как выбрать надежного поставщика: чек-лист для закупщика
При поиске партнера для поставки алюминиевых рамок рекомендуется обращать внимание на следующие аспекты:
- Наличие полного цикла: Предпочтительны компании, которые осуществляют экструзию, механическую обработку и поверхностную финишинг на одной площадке. Это сокращает логистические риски и ускоряет реакцию на рекламации.
- Инженерная поддержка: Способность поставщика участвовать в DFM (Design for Manufacturing) — анализе конструкции на manufacturability. Опытные инженеры могут предложить оптимизацию профиля, снижающую стоимость производства без ухудшения функционала.
- Оборудование и мощности: Наличие современных экструзионных прессов и парка станков ЧПУ свидетельствует о возможности выполнения сложных заказов. Годовая мощность в 10 000 тонн, как у ООО «Гуанси Синьчан Высокоточная Промышленность», говорит о масштабе и стабильности поставок.
- Сертификация и контроль качества: Запросите отчеты о контроле качества (QC reports) для предыдущих партий. Наличие сертификатов ISO и отраслевых патентов подтверждает компетентность предприятия.
- Опыт экспорта: Работа с международными рынками (например, поставки в страны АСЕАН, Европу или США) означает, что компания знакома с требованиями к упаковке, документации и логистике.
Часто задаваемые вопросы (FAQ)
Какой минимальный заказ (MOQ) для алюминиевых рамок?
Минимальный объем заказа зависит от сложности профиля и необходимости изготовления новой матрицы. Обычно для стандартных профилей MOQ может составлять несколько сотен штук. При заказе уникального профиля основная статья расходов на старте — это создание экструзионной матрицы. После оплаты матрицы производитель может предлагать более гибкие условия по объему партий. Рекомендуется обсуждать конкретные требования с инженерным отделом завода на ранней стадии проекта.
Можно ли изменить цвет алюминиевой рамки?
Да, процесс анодирования позволяет окрашивать алюминий в широкий спектр цветов. Наиболее популярны натуральный (серебристый), черный, золотой и красный цвета. Также возможно нанесение порошковой краски, если требуется специфический оттенок или текстура, не достижимые при анодировании. Однако анодирование предпочтительнее для деталей, требующих высокой износостойкости и сохранения металлической текстуры.
Как обеспечивается точность размеров при массовом производстве?
Точность обеспечивается за счет использования прецизионных стальных матриц, калиброванных экструзионных линий и финальной ЧПУ-обработки. Каждое изделие проходит контроль ключевых геометрических параметров. В ООО «Гуанси Синьчан Высокоточная Промышленность» применяется многоступенчатая система контроля качества, соответствующая стандартам ISO, что гарантирует воспроизводимость результатов от партии к партии.
Подходит ли алюминиевая рамка для использования в агрессивных средах?
Алюминиевые сплавы, особенно серии 5xxx и 6xxx, обладают хорошей коррозионной стойкостью. Дополнительная защита обеспечивается за счет анодирования, которое создает твердый оксидный слой. Для экстремальных условий (морская вода, сильные кислоты) рекомендуется выбирать специальные сплавы и увеличивать толщину анодного покрытия, а также использовать дополнительные герметизирующие материалы в конструкции узла.
Какие документы предоставляются при экспорте?
При международных поставках производитель предоставляет полный пакет экспортной документации, включая коммерческий инвойс, упаковочный лист, сертификат происхождения (Certificate of Origin), а также технические паспорта и сертификаты качества на продукцию. При необходимости могут быть предоставлены результаты лабораторных испытаний материалов.
Заключение и рекомендации
Выбор алюминиевой рамки для дисплея — это инженерная задача, требующая учета множества факторов: от теплофизических свойств сплава до эстетики поверхностной обработки. В 2026 году трендом является интеграция функций теплоотвода и механической защиты в единую прецизионную конструкцию, изготавливаемую методом экструзии с ЧПУ-доработкой.
Для обеспечения надежности вашего продукта и оптимизации затрат рекомендуется сотрудничать с производителями, обладающими вертикальной интеграцией и полным циклом обработки. ООО «Гуанси Синьчан Высокоточная Промышленность», опираясь на мощности группы «Синьчан» и 15-летний опыт сертификации ISO, предлагает комплексные решения в области алюминиевых компонентов. Способность компании адаптироваться к индивидуальным техническим заданиям, осуществлять глубокую механическую обработку и контролировать качество на всех этапах делает ее надежным партнером для производителей электроники и промышленного оборудования.
Если вы разрабатываете новый дисплейный модуль или ищете альтернативного поставщика для текущих проектов, свяжитесь с нашими техническими специалистами для обсуждения чертежей и получения коммерческого предложения. Мы готовы предоставить образцы профилей и провести инженерный аудит вашей конструкции для повышения её эффективности и снижении себестоимости.
Для получения более подробной информации о наших возможностях и продуктовой линейке перейдите на страницу продукты и технические решения.